À quoi sert ce calculateur
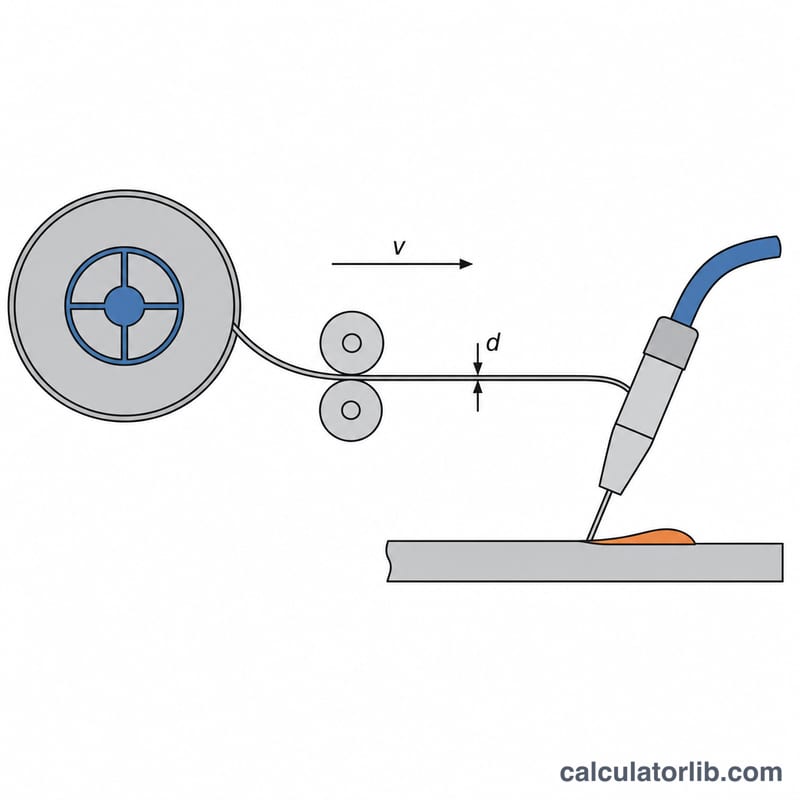
Le calculateur de taux de dépôt estime la quantité de métal d'apport déposée par heure ainsi que la consommation de fil, à partir de votre vitesse de dévidage et de vos paramètres de soudage. Ateliers de chaudronnerie, chiffreurs et ingénieurs soudage l'utilisent pour planifier leurs achats de consommables, chiffrer une affaire et comparer les procédés : MIG/MAG (GMAW), fil fourré (FCAW) ou arc submergé (SAW).
À noter : ce calculateur raisonne en unités impériales américaines (pouces, in/min, lb/in³, lb/hr), comme la plupart des fiches techniques de consommables anglo-saxonnes. Pour repasser en unités métriques : 1 lb/hr ≈ 0,454 kg/h et 0,284 lb/in³ ≈ 7,85 g/cm³.
La formule expliquée
Le taux de dépôt dépend du volume de fil dévidé par unité de temps, de la masse volumique de ce fil et de la part qui finit réellement dans le joint. L'équation de référence est :
$$\text{DR} = \frac{\pi}{4} d^2 \times S \times 60 \times \rho \times \frac{\eta}{100}$$
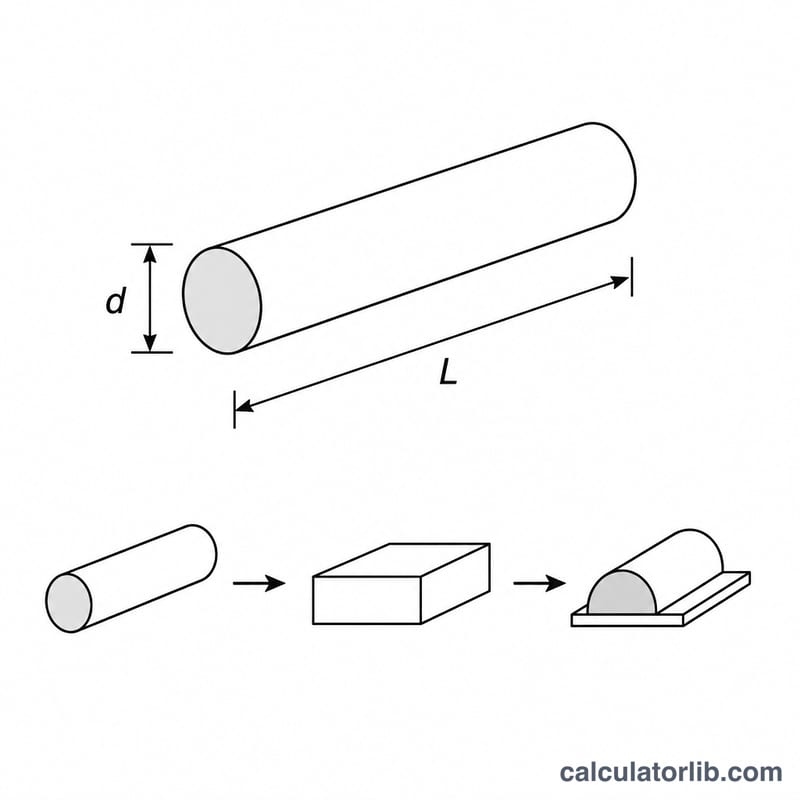
où \(d\) = diamètre du fil en pouces, \(S\) = vitesse de dévidage en in/min, \(\rho\) = masse volumique du fil en lb/in³ (environ 0,284 pour l'acier au carbone) et \(\eta\) = rendement de dépôt en pourcentage. Le facteur \(60\) convertit les minutes en heures. Le terme \(\tfrac{\pi}{4}d^2\) correspond à la section \(A\) du fil. La grandeur \(\text{DR}\) (deposition rate) est le taux de dépôt, exprimé ici en lb/hr.
Comment l'utiliser
Saisissez la vitesse de dévidage, le diamètre du fil, la masse volumique correspondant à votre alliage et le rendement de dépôt de votre procédé. Les rendements courants tournent autour de 95 % en MIG/MAG fil plein, 85 % en fil fourré et 60 % avec des électrodes enrobées. Le calculateur affiche le taux de dépôt, la section du fil et la consommation totale de métal d'apport avant pertes.
Exemple chiffré
Pour \(d = 0.045\,\text{in}\), \(S = 300\,\text{in/min}\), \(\rho = 0.284\,\text{lb/in}^3\) et \(\eta = 95\%\) :
$$A = \frac{\pi}{4}(0.045)^2 = 0.00159\,\text{in}^2$$
$$\text{DR} = 0.00159 \times 300 \times 60 \times 0.284 \times 0.95 = 7.72\,\text{lb/hr}$$
Soit environ 3,5 kg de métal déposé par heure d'arc.
Questions fréquentes
Quelle différence entre taux de dépôt et taux de fusion ? Le taux de fusion correspond à tout le fil consommé ; le taux de dépôt ne compte que la part qui reste dans la soudure après projections et pertes, d'où \(\text{DR} = \text{MR} \times \tfrac{\eta}{100}\), où \(\text{MR}\) désigne le taux de fusion (melting rate).
Quelle masse volumique retenir ? Les aciers au carbone et faiblement alliés sont à environ \(0.284\,\text{lb/in}^3\) ; l'aluminium avoisine \(0.098\) et l'inox \(0.29\).
Une vitesse de dévidage plus élevée donne-t-elle toujours un dépôt plus rapide ? Oui, le dépôt croît linéairement avec la vitesse de dévidage, mais le rendement et le facteur de marche limitent le débit réellement atteint en production.