À quoi sert le calculateur de pénétration de soudure ?
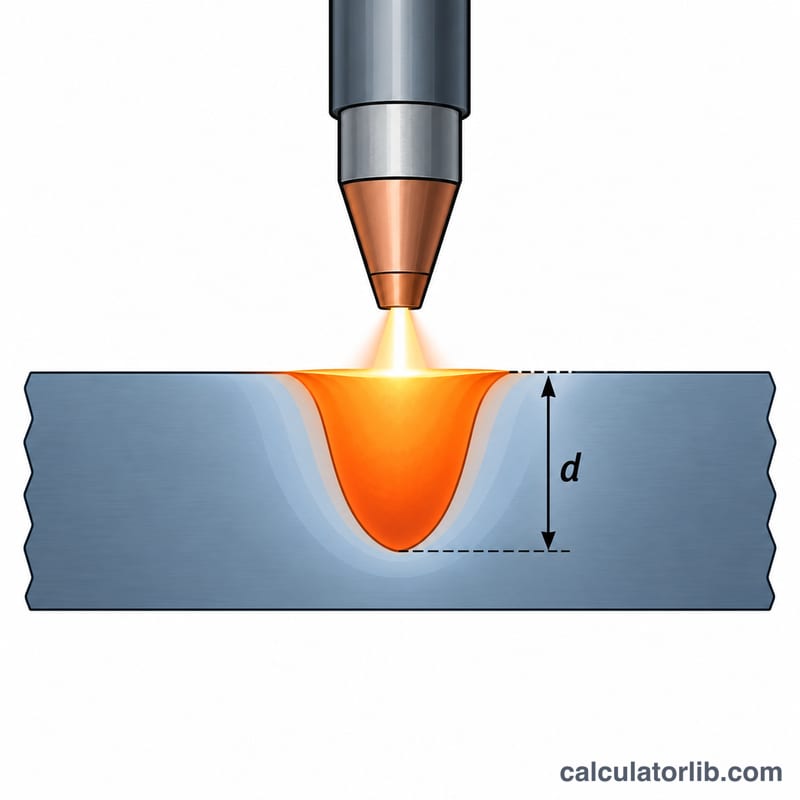
Cet outil estime la profondeur à laquelle le bain de fusion pénètre dans une tôle épaisse, en fonction de l'intensité de soudage, de la tension d'arc, de la vitesse d'avance, du rendement d'arc et du métal de base. Il indique aussi l'énergie de soudage (apport de chaleur) par millimètre de cordon, une grandeur essentielle dans les descriptifs de mode opératoire de soudage (DMOS).
Comment l'utiliser
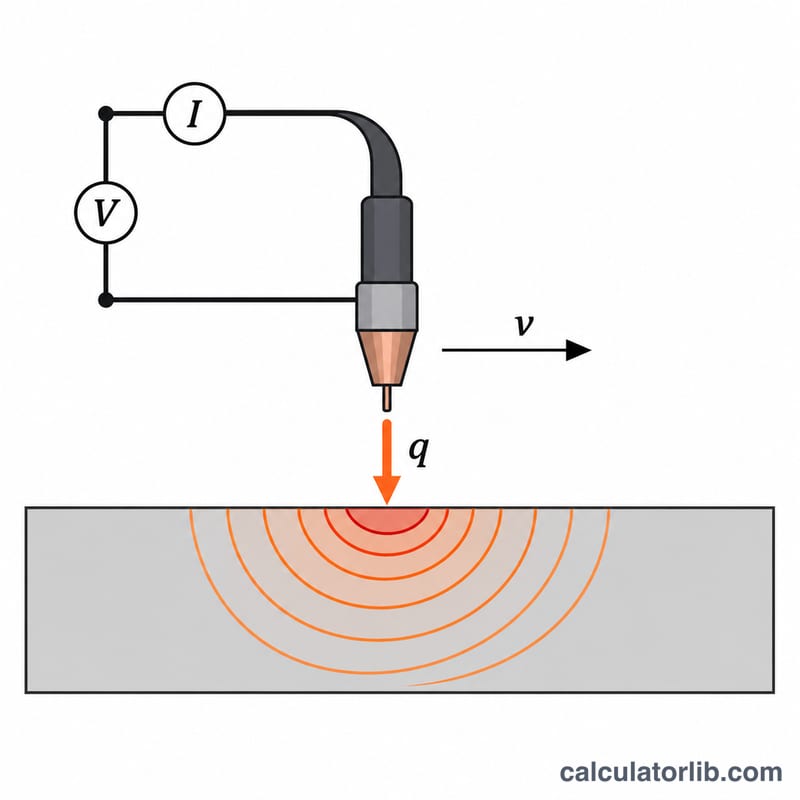
Saisissez l'intensité en ampères, la tension d'arc en volts et la vitesse d'avance en mm/s. Choisissez un rendement d'arc (environ 80 % en MIG/MAG et 60 % en TIG, plus élevé en soudage à l'arc submergé), sélectionnez le métal de base et indiquez la température initiale (20 °C, ou la température de préchauffage). L'outil renvoie la profondeur de pénétration en mm et en pouces, ainsi que l'énergie de soudage brute et nette en J/mm.
Explication de la formule
Le modèle repose sur la solution de Rosenthal pour une source ponctuelle en déplacement rapide sur une tôle épaisse. La chaleur nette par unité de longueur est \(H = \eta V I / v\). La demi-largeur du bain de fusion, assimilée à la pénétration d'un bain semi-circulaire, vaut :
$$d = \sqrt{\frac{2\,\eta V I}{\pi e\, v\, \rho c\,(T_m - T_0)}}$$Ici, \(\eta\) est le rendement d'arc, \(V\) la tension, \(I\) l'intensité, \(v\) la vitesse d'avance, \(\rho c\) la capacité thermique volumique, \(T_m\) la température de fusion, \(T_0\) la température initiale et \(e\) le nombre d'Euler.
Exemple chiffré
Acier doux, 200 A, 24 V, 5 mm/s, rendement de 80 %, départ à 20 °C, avec \(\rho c = 0.0044\,\text{J/mm}^3\text{K}\) et \(T_m = 1500\,{}^\circ\text{C}\) :
$$H = \frac{0.8 \times 24 \times 200}{5} = 768\,\text{J/mm}$$$$d = \sqrt{\frac{2 \times 768}{\pi e \times 0.0044 \times 1480}} = \sqrt{27.62} \approx 5.26\,\text{mm}$$Propriétés thermiques des matériaux utilisées par le calculateur
L'estimation basée sur le modèle de Rosenthal nécessite deux propriétés du matériau : la capacité thermique volumique \(\rho c\) (masse volumique × chaleur spécifique) et la température de fusion \(T_m\). La profondeur de pénétration varie comme \(1/\sqrt{\rho c\,(T_m - T_0)}\) : les matériaux qui nécessitent plus d'énergie pour être chauffés de \(T_0\) jusqu'à la fusion pénètrent donc moins, pour un même apport de chaleur net par unité de longueur.
| Matériau | Proposé dans l'outil ? | ρc (J/mm³·K), environ | Tm (°C), environ |
|---|---|---|---|
| Acier doux / acier au carbone | Oui (acier) | 0,0044 à 0,0050 | environ 1500 (1430 à 1540) |
| Acier inoxydable austénitique (p. ex. 304) | Oui (inoxydable) | 0,0040 à 0,0045 | environ 1400 à 1450 |
| Alliages d'aluminium (p. ex. 6061) | Oui (aluminium) | 0,0025 à 0,0028 | environ 580 à 650 (Al pur : 660) |
| Titane (p. ex. Ti-6Al-4V) | Non (référence uniquement) | 0,0023 à 0,0027 | environ 1600 à 1670 |
| Alliages de nickel (p. ex. Inconel 625) | Non (référence uniquement) | 0,0036 à 0,0040 | environ 1290 à 1350 |
Remarques :
- Toutes les valeurs sont approximatives. La masse volumique et la chaleur spécifique varient selon la composition de l'alliage et la température, et de nombreux alliages fondent sur une plage de températures (solidus à liquidus) plutôt qu'à une température unique.
- Le calculateur propose lui-même l'acier, l'inoxydable et l'aluminium. Ses constantes internes sont des valeurs uniques représentatives et peuvent différer légèrement des plages ci-dessus. Le titane et le nickel ne sont indiqués que pour vous permettre d'apprécier la manière dont ces matériaux se comparent.
- La température de préchauffage ou de passe intermédiaire \(T_0\) est saisie séparément. L'augmenter réduit \(T_m - T_0\) et augmente donc la pénétration prévue.
- Le modèle de Rosenthal suppose une source ponctuelle sur une plaque semi-infinie aux propriétés constantes. Il ne tient pas compte de l'écoulement du fluide dans le bain de fusion, de la pression de l'arc ni des effets du gaz de protection ; considérez donc le résultat comme une première estimation et non comme une valeur de procédure.
FAQ
Le résultat est-il exact ?
Non, il s'agit d'une estimation fondée sur la physique. La force de l'arc, le gaz de protection, la polarité, les éléments tensioactifs, la convection du bain et la géométrie du joint peuvent modifier sensiblement la pénétration réelle. Validez toujours par des essais sur éprouvettes.
Comment augmenter la pénétration ?
Augmentez l'intensité, réduisez la vitesse d'avance ou préchauffez la tôle. La profondeur variant comme la racine carrée de l'énergie par unité de longueur, doubler l'énergie de soudage accroît la profondeur d'environ 41 %.
Peut-on l'utiliser pour des tôles minces ?
Seulement si la profondeur calculée reste bien inférieure à l'épaisseur de la tôle. Sinon, l'hypothèse de tôle épaisse n'est plus valable et un percement est possible.