वेल्ड पेनिट्रेशन कैलकुलेटर क्या है?
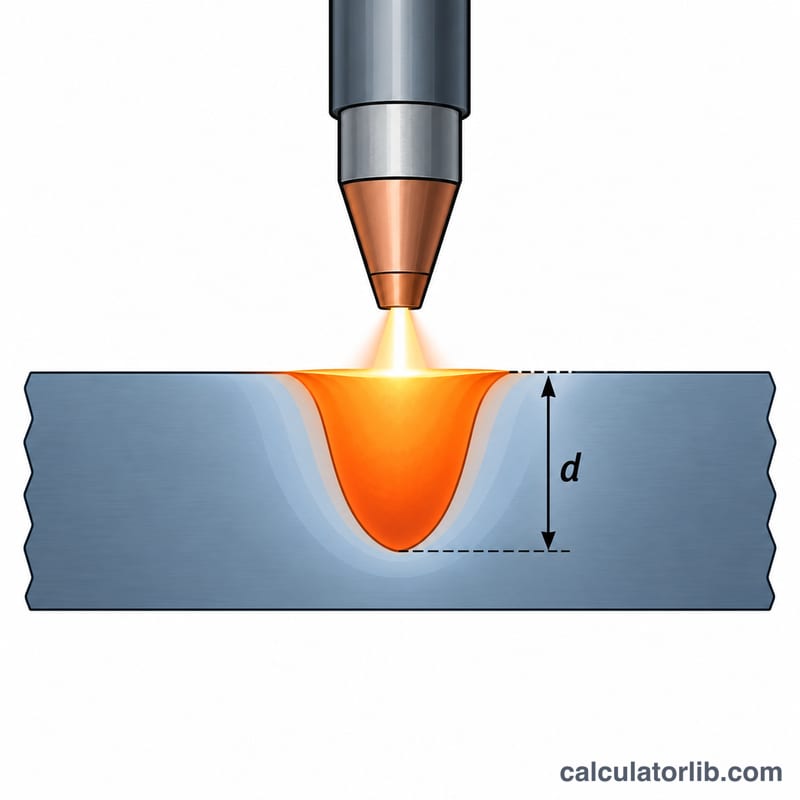
यह कैलकुलेटर वेल्डिंग करंट, आर्क वोल्टेज, ट्रैवल स्पीड, आर्क एफिशिएंसी और बेस मटेरियल के आधार पर अनुमान लगाता है कि मोटी प्लेट में वेल्ड पूल कितनी गहराई तक पिघलता है। साथ ही यह प्रति मिलीमीटर वेल्ड पर हीट इनपुट भी बताता है, जो वेल्डिंग प्रोसीजर स्पेसिफिकेशन (WPS) में एक अहम राशि होती है।
इस्तेमाल कैसे करें
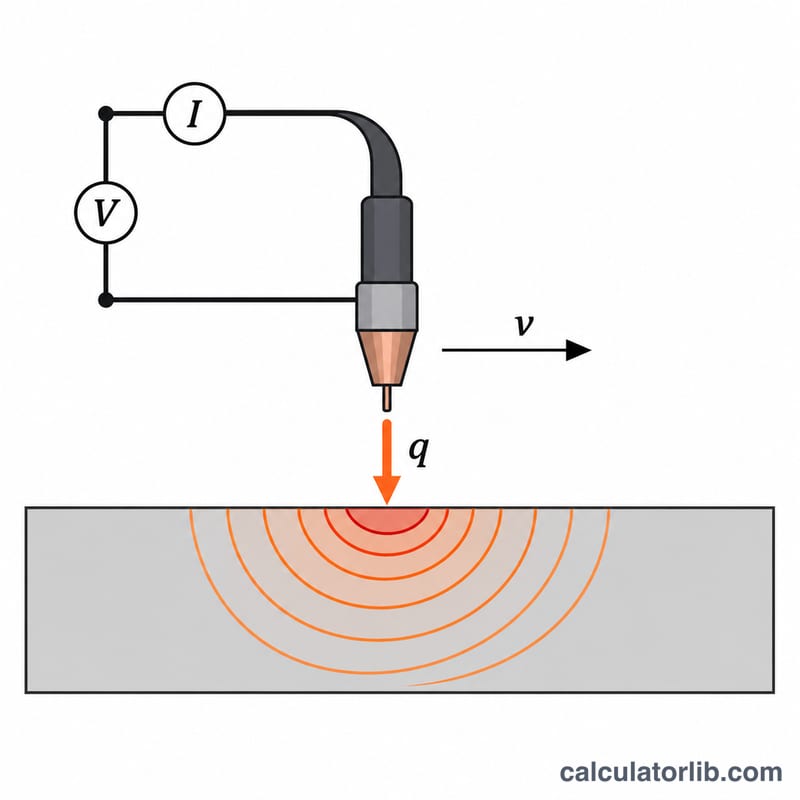
करंट एम्पीयर में, आर्क वोल्टेज वोल्ट में और ट्रैवल स्पीड mm/s में भरें। आर्क एफिशिएंसी चुनें (MIG/MAG के लिए लगभग 80% और TIG के लिए लगभग 60% सामान्य है, जबकि सबमर्ज्ड आर्क में यह अधिक होती है), बेस मटेरियल चुनें और शुरुआती तापमान डालें (20 °C, या प्रीहीट तापमान)। टूल पेनिट्रेशन की गहराई mm और इंच में, साथ ही ग्रॉस और नेट हीट इनपुट J/mm में देता है।
फ़ॉर्मूला समझें
यह मॉडल मोटी प्लेट पर तेज़ी से चलते बिंदु-स्रोत के लिए रोज़enthal समाधान का उपयोग करता है। प्रति इकाई लंबाई नेट हीट \(H = \eta V I / v\) होती है। अर्धवृत्ताकार पूल मानकर, मेल्ट पूल की आधी चौड़ाई को ही पेनिट्रेशन माना गया है:
$$d = \sqrt{\frac{2\,\eta V I}{\pi e\, v\, \rho c\,(T_m - T_0)}}$$यहाँ \(\eta\) आर्क एफिशिएंसी है, \(V\) वोल्टेज, \(I\) करंट, \(v\) ट्रैवल स्पीड, \(\rho c\) आयतन-आधारित ऊष्मा धारिता, \(T_m\) गलनांक, \(T_0\) शुरुआती तापमान और \(e\) यूलर संख्या है।
हल किया हुआ उदाहरण
माइल्ड स्टील, 200 A, 24 V, 5 mm/s, 80% एफिशिएंसी, शुरुआती तापमान 20 °C, जहाँ \(\rho c = 0.0044\,\text{J/mm}^3\text{K}\) और \(T_m = 1500\,{}^\circ\text{C}\):
$$H = \frac{0.8 \times 24 \times 200}{5} = 768\,\text{J/mm}$$$$d = \sqrt{\frac{2 \times 768}{\pi e \times 0.0044 \times 1480}} = \sqrt{27.62} \approx 5.26\,\text{mm}$$कैलकुलेटर द्वारा उपयोग किए गए पदार्थों के तापीय गुण
रोसेन्थल-आधारित अनुमान के लिए दो पदार्थ-गुणों की आवश्यकता होती है: आयतन ऊष्मा धारिता \(\rho c\) (घनत्व × विशिष्ट ऊष्मा) और गलनांक \(T_m\)। भेदन गहराई \(1/\sqrt{\rho c\,(T_m - T_0)}\) के अनुपात में होती है, इसलिए जिन पदार्थों को \(T_0\) से गलनांक तक गर्म करने में अधिक ऊर्जा चाहिए, उनमें प्रति इकाई लंबाई समान शुद्ध ऊष्मा निवेश पर भेदन कम होता है।
| पदार्थ | टूल में उपलब्ध? | ρc (J/mm³·K), लगभग | Tm (°C), लगभग |
|---|---|---|---|
| सामान्य / कार्बन स्टील | हाँ (स्टील) | 0.0044 से 0.0050 | लगभग 1500 (1430 से 1540) |
| ऑस्टेनिटिक स्टेनलेस स्टील (जैसे 304) | हाँ (स्टेनलेस) | 0.0040 से 0.0045 | लगभग 1400 से 1450 |
| एल्युमिनियम मिश्रधातु (जैसे 6061) | हाँ (एल्युमिनियम) | 0.0025 से 0.0028 | लगभग 580 से 650 (शुद्ध Al: 660) |
| टाइटेनियम (जैसे Ti-6Al-4V) | नहीं (केवल संदर्भ के लिए) | 0.0023 से 0.0027 | लगभग 1600 से 1670 |
| निकल मिश्रधातु (जैसे Inconel 625) | नहीं (केवल संदर्भ के लिए) | 0.0036 से 0.0040 | लगभग 1290 से 1350 |
नोट:
- सभी मान लगभग हैं। घनत्व और विशिष्ट ऊष्मा मिश्रधातु की संरचना और तापमान के साथ बदलते हैं, और कई मिश्रधातुएँ एक ही तापमान पर नहीं बल्कि एक तापमान-सीमा (सॉलिडस से लिक्विडस तक) में पिघलती हैं।
- कैलकुलेटर स्वयं स्टील, स्टेनलेस और एल्युमिनियम प्रदान करता है। इसके आंतरिक स्थिरांक एकल प्रतिनिधि मान हैं और ऊपर दी गई सीमाओं से थोड़े भिन्न हो सकते हैं। टाइटेनियम और निकल केवल इसलिए सूचीबद्ध हैं ताकि आप इन पदार्थों की तुलना का अनुमान लगा सकें।
- प्रीहीट या इंटरपास तापमान \(T_0\) अलग से दर्ज किया जाता है। इसे बढ़ाने से \(T_m - T_0\) घटता है और इसलिए अनुमानित भेदन बढ़ता है।
- रोसेन्थल मॉडल मानता है कि स्थिर गुणों वाली अर्ध-अनंत प्लेट पर एक बिंदु स्रोत है। यह वेल्ड पूल में तरल प्रवाह, आर्क दाब और शील्डिंग गैस के प्रभावों को नज़रअंदाज़ करता है, इसलिए आउटपुट को प्रथम अनुमान मानें, प्रक्रिया का मान नहीं।
अक्सर पूछे जाने वाले सवाल
क्या यह परिणाम बिल्कुल सटीक है?
नहीं। यह भौतिकी पर आधारित अनुमान है। आर्क फ़ोर्स, शील्डिंग गैस, पोलैरिटी, सरफ़ेस-एक्टिव तत्व, वेल्ड पूल की संवहन धाराएँ और जोड़ की ज्यामिति असली पेनिट्रेशन को काफ़ी बदल सकती हैं। पुष्टि के लिए टेस्ट कूपन पर जाँच ज़रूर करें।
पेनिट्रेशन कैसे बढ़ाएँ?
करंट बढ़ाएँ, ट्रैवल स्पीड घटाएँ या प्लेट को प्रीहीट करें। गहराई प्रति लंबाई हीट के वर्गमूल के अनुसार बढ़ती है, इसलिए हीट इनपुट दोगुना करने पर गहराई लगभग 41% बढ़ती है।
क्या यह पतली प्लेटों के लिए काम करता है?
तभी, जब निकली गहराई प्लेट की मोटाई से काफ़ी कम हो। वरना मोटी प्लेट की धारणा गलत हो जाती है और बर्न-थ्रू (छेद हो जाना) संभव है।