什么是焊接熔深计算器?
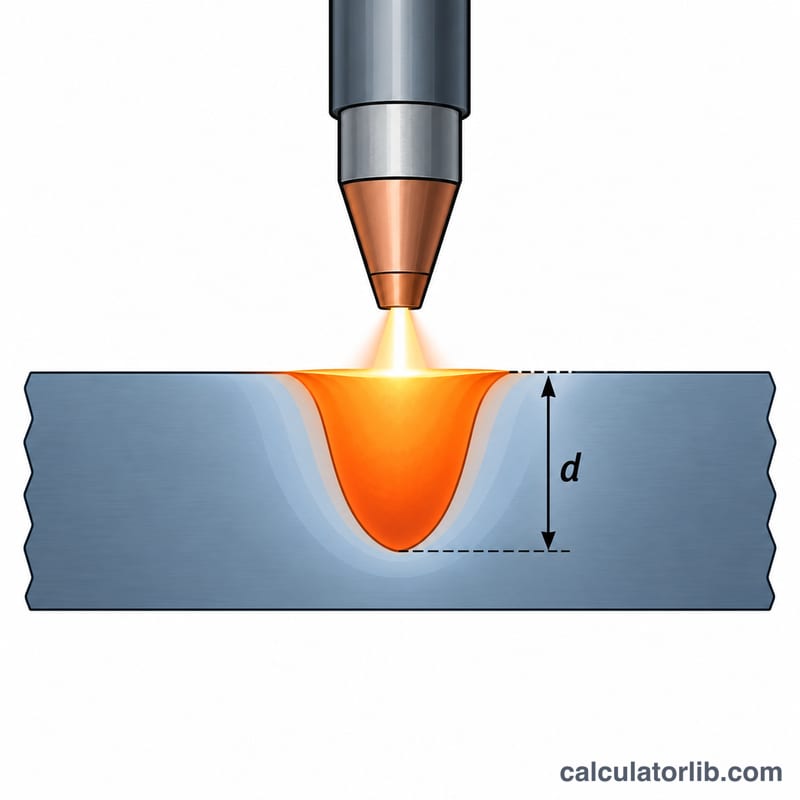
本计算器可根据焊接电流、电弧电压、焊接速度、电弧热效率和母材种类,估算熔池在厚板中的熔化深度。同时还会给出每毫米焊缝的热输入,这是焊接工艺规程(WPS)中的一项关键参数。
使用方法
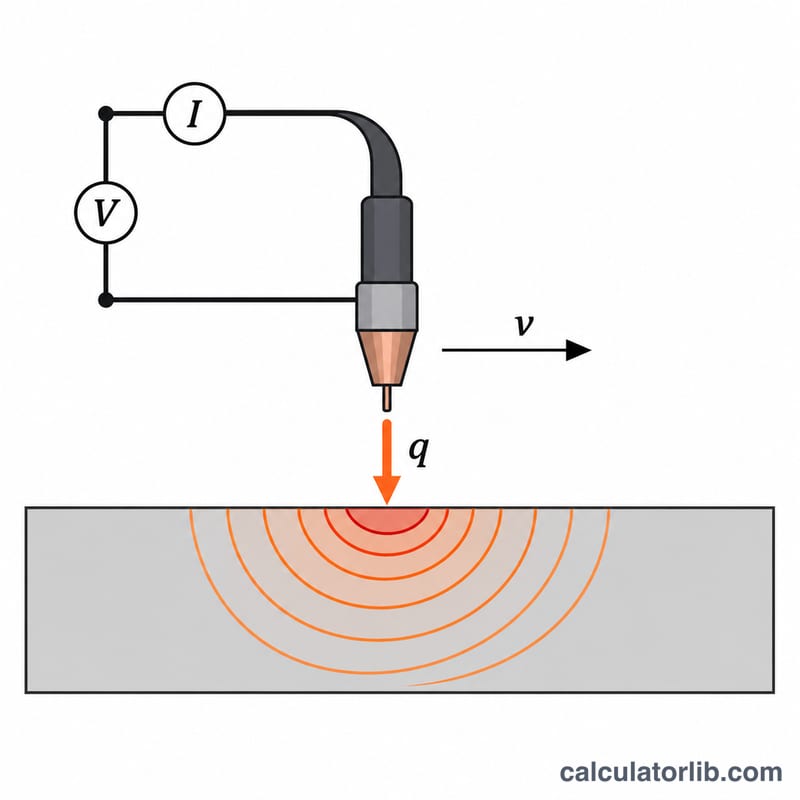
依次输入焊接电流(单位:A)、电弧电压(单位:V)和焊接速度(单位:mm/s)。然后选择电弧热效率(MIG/MAG 焊通常约为 80%,TIG 焊约为 60%,埋弧焊则更高),选择母材,并填写初始温度(常温按 20 °C,若有预热则填预热温度)。工具会给出以 mm 和英寸表示的熔深,以及总热输入和净热输入(单位:J/mm)。
公式说明
该模型采用厚板上快速移动点热源的 Rosenthal 解。单位长度的净热输入为 \(H = \eta V I / v\)。将熔池视为半圆形,熔池半宽即熔深,计算公式如下:
$$d = \sqrt{\frac{2\,\eta V I}{\pi e\, v\, \rho c\,(T_m - T_0)}}$$其中 \(\eta\) 为电弧热效率,\(V\) 为电压,\(I\) 为电流,\(v\) 为焊接速度,\(\rho c\) 为体积热容,\(T_m\) 为熔点温度,\(T_0\) 为初始温度,\(e\) 为自然常数(欧拉数)。
计算示例
以低碳钢为例:200 A、24 V、5 mm/s,热效率 80%,初始温度 20 °C,取 \(\rho c = 0.0044\,\text{J/mm}^3\text{K}\),\(T_m = 1500\,{}^\circ\text{C}\):
$$H = \frac{0.8 \times 24 \times 200}{5} = 768\,\text{J/mm}$$$$d = \sqrt{\frac{2 \times 768}{\pi e \times 0.0044 \times 1480}} = \sqrt{27.62} \approx 5.26\,\text{mm}$$计算器使用的材料热物性
基于 Rosenthal 的估算需要两个材料属性:体积热容 \(\rho c\)(密度 × 比热容)和熔化温度 \(T_m\)。熔深与 \(1/\sqrt{\rho c\,(T_m - T_0)}\) 成比例,因此在单位长度净输入热量相同的情况下,从 \(T_0\) 加热到熔化所需能量越多的材料,熔深越小。
| 材料 | 工具中是否提供? | ρc(J/mm³·K),约值 | Tm(°C),约值 |
|---|---|---|---|
| 低碳钢 / 碳钢 | 是(钢) | 0.0044 至 0.0050 | 约 1500(1430 至 1540) |
| 奥氏体不锈钢(例如 304) | 是(不锈钢) | 0.0040 至 0.0045 | 约 1400 至 1450 |
| 铝合金(例如 6061) | 是(铝) | 0.0025 至 0.0028 | 约 580 至 650(纯铝:660) |
| 钛合金(例如 Ti-6Al-4V) | 否(仅供参考) | 0.0023 至 0.0027 | 约 1600 至 1670 |
| 镍基合金(例如 Inconel 625) | 否(仅供参考) | 0.0036 至 0.0040 | 约 1290 至 1350 |
注意事项:
- 所有数值均为近似值。密度和比热容随合金成分和温度而变化,许多合金并非在单一温度下熔化,而是在一个温度范围内(固相线至液相线)熔化。
- 计算器本身提供钢、不锈钢和铝。其内部常数为单一代表值,可能与上述范围略有不同。钛和镍仅列出,供您比较这些材料的差异。
- 预热温度或道间温度 \(T_0\) 需单独输入。提高该温度会减小 \(T_m - T_0\),从而增大预测熔深。
- Rosenthal 模型假设材料为具有恒定属性的半无限平板上的点热源。它忽略了熔池中的流体流动、电弧压力以及保护气体的影响,因此应将输出结果视为初步估算,而非工艺参数值。
常见问题
计算结果精确吗?
不是。这只是基于物理模型的估算值。电弧力、保护气体、极性、表面活性元素、熔池对流以及接头形式都会明显影响实际熔深。请通过试板焊接来验证。
如何增加熔深?
可以提高电流、降低焊接速度,或对板材进行预热。由于熔深与单位长度热输入的平方根成正比,热输入加倍时,熔深约增加 41%。
薄板也能用吗?
只有当计算出的熔深远小于板厚时才适用。否则厚板假设不成立,还可能出现烧穿。