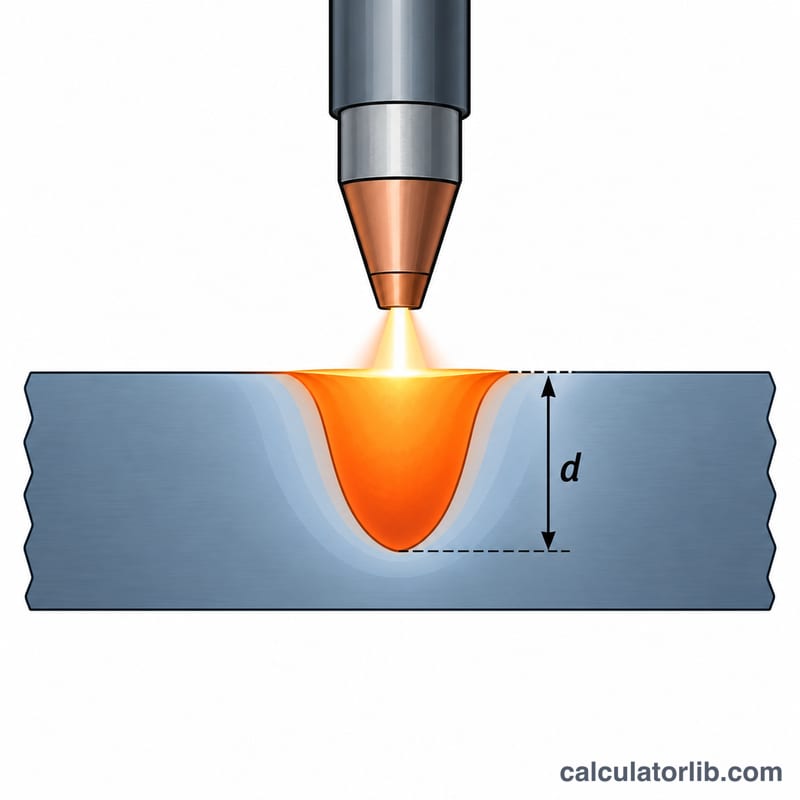
溶接溶け込み深さ計算機とは?
この計算機は、溶接電流・アーク電圧・溶接速度・アーク効率・母材の種類から、厚板に対して溶融池がどれくらいの深さまで溶け込むかを推定するツールです。あわせて、溶接施工要領書(WPS)で重要な指標となる、溶接長さ1 mmあたりの入熱量も算出します。
使い方
電流(A)、アーク電圧(V)、溶接速度(mm/s)を入力します。アーク効率は、MIG/MAG溶接でおよそ80%、TIG溶接でおよそ60%が目安で、サブマージアーク溶接ではさらに高くなります。続いて母材を選び、開始温度(通常は20 °C、予熱する場合は予熱温度)を入力してください。溶け込み深さをmmとインチで表示し、総入熱量と正味入熱量(J/mm)も確認できます。
計算式の解説
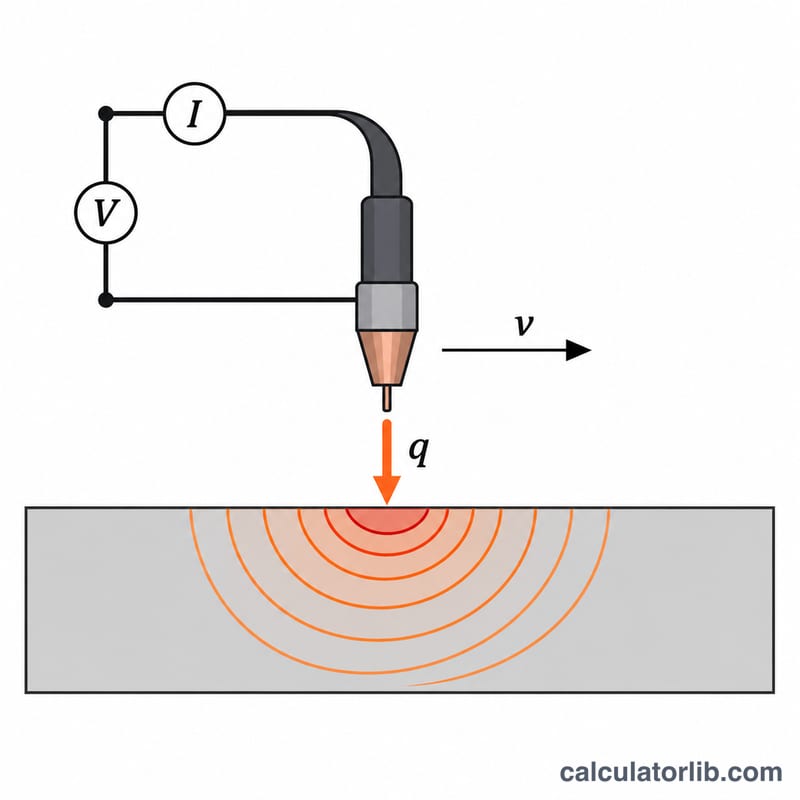
本ツールは、厚板上を高速で移動する点熱源に対するローゼンタール解を用いています。単位長さあたりの正味入熱量は \(H = \eta V I / v\) で表されます。半円形の溶融池を想定し、溶融池の半幅を溶け込み深さとみなすと、次のようになります。
$$d = \sqrt{\frac{2\,\eta V I}{\pi e\, v\, \rho c\,(T_m - T_0)}}$$ここで \(\eta\) はアーク効率、\(V\) は電圧、\(I\) は電流、\(v\) は溶接速度、\(\rho c\) は体積熱容量、\(T_m\) は融点、\(T_0\) は初期温度、\(e\) はネイピア数(オイラー数)です。
計算例
軟鋼、200 A、24 V、5 mm/s、効率80%、開始温度20 °C、\(\rho c = 0.0044\,\text{J/mm}^3\text{K}\)、\(T_m = 1500\,{}^\circ\text{C}\) の場合:
$$H = \frac{0.8 \times 24 \times 200}{5} = 768\,\text{J/mm}$$$$d = \sqrt{\frac{2 \times 768}{\pi e \times 0.0044 \times 1480}} = \sqrt{27.62} \approx 5.26\,\text{mm}$$計算機で使用する材料の熱物性
ローゼンタール式による推定には、2つの材料特性が必要です。体積熱容量 \(\rho c\)(密度 × 比熱)と融点 \(T_m\) です。溶け込み深さは \(1/\sqrt{\rho c\,(T_m - T_0)}\) に比例するため、\(T_0\) から融点まで加熱するのにより多くのエネルギーを必要とする材料は、単位長さあたりの正味入熱量が同じであっても、溶け込みが浅くなります。
| 材料 | ツールで選択可能か | ρc (J/mm³·K)、概算 | Tm (°C)、概算 |
|---|---|---|---|
| 軟鋼・炭素鋼 | はい(鋼) | 0.0044~0.0050 | 約1500(1430~1540) |
| オーステナイト系ステンレス鋼(例:304) | はい(ステンレス) | 0.0040~0.0045 | 約1400~1450 |
| アルミニウム合金(例:6061) | はい(アルミニウム) | 0.0025~0.0028 | 約580~650(純アルミニウム:660) |
| チタン(例:Ti-6Al-4V) | いいえ(参考のみ) | 0.0023~0.0027 | 約1600~1670 |
| ニッケル合金(例:Inconel 625) | いいえ(参考のみ) | 0.0036~0.0040 | 約1290~1350 |
注記:
- すべての値は概算です。密度と比熱は合金組成や温度によって変化し、多くの合金は単一の温度ではなく、範囲(固相線から液相線まで)で溶融します。
- 計算機本体では、鋼、ステンレス鋼、アルミニウムを選択できます。その内部定数は代表的な単一値であり、上記の範囲とわずかに異なる場合があります。チタンとニッケルは、これらの材料がどのように比較されるかを把握していただくためにのみ掲載しています。
- 予熱温度またはパス間温度 \(T_0\) は別途入力します。これを上げると \(T_m - T_0\) が小さくなるため、予測される溶け込み深さが増加します。
- ローゼンタールモデルは、一定の物性をもつ半無限平板上の点熱源を仮定しています。溶融池内の流体流動、アーク圧力、シールドガスの影響は無視しているため、出力は最初の推定値として扱い、手順上の値とはみなさないでください。
よくある質問
この結果は正確ですか?
いいえ。あくまで物理モデルに基づく推定値です。アーク力、シールドガス、極性、表面活性元素、溶融池内の対流、継手形状などによって、実際の溶け込みは大きく変わることがあります。確認には試験片での試験溶接を行ってください。
溶け込みを深くするには?
電流を上げる、溶接速度を下げる、または板を予熱する方法があります。深さは単位長さあたりの入熱量の平方根に比例するため、入熱量を2倍にすると深さは約41%増加します。
薄板にも使えますか?
計算された深さが板厚を大きく下回る場合に限り使えます。そうでない場合は厚板の前提が成り立たず、溶け落ちの恐れがあります。