ما هي حاسبة عمق اختراق اللحام؟
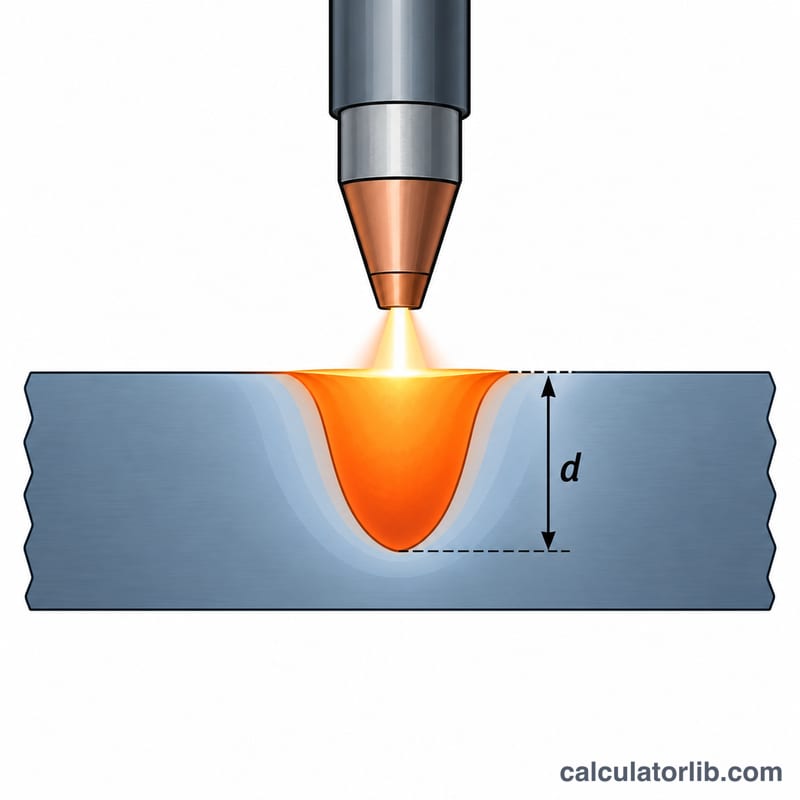
تقدّر هذه الحاسبة مدى عمق انصهار حوض اللحام داخل صفيحة سميكة، اعتمادًا على تيار اللحام وجهد القوس وسرعة التحرك وكفاءة القوس ونوع المعدن الأساسي. كما تعرض الحرارة المدخلة لكل ملّيمتر من اللحام، وهي كمية أساسية في مواصفات إجراءات اللحام (WPS).
طريقة الاستخدام
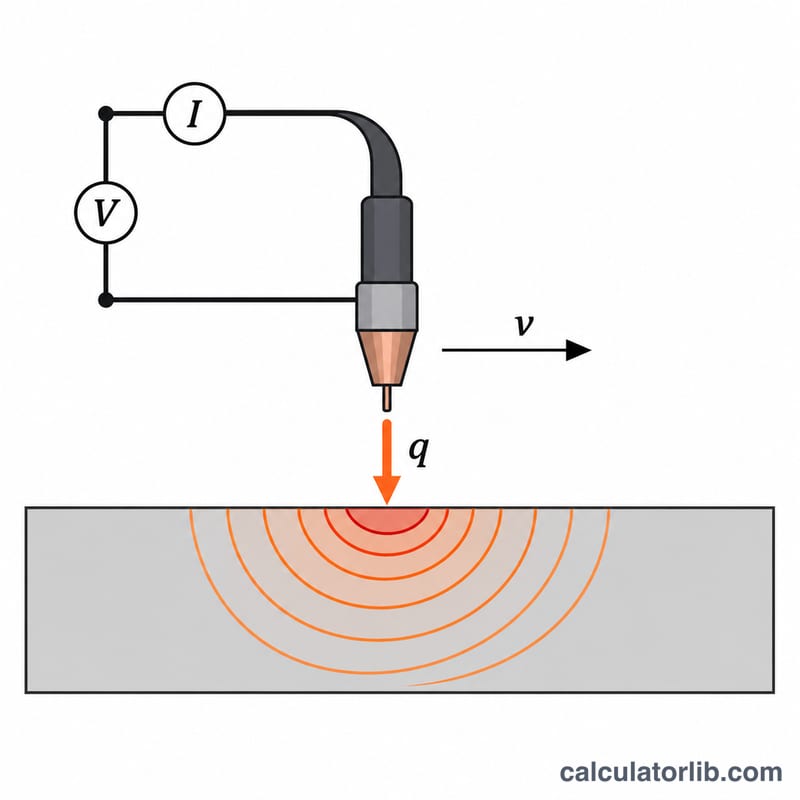
أدخل التيار بالأمبير وجهد القوس بالفولت وسرعة التحرك بالملّيمتر في الثانية. اختر كفاءة القوس (القيم المعتادة نحو 80% للحام MIG/MAG ونحو 60% للحام TIG، وتكون أعلى في اللحام بالقوس المغمور)، ثم حدّد المعدن الأساسي وأدخل درجة الحرارة الابتدائية (20 °م، أو درجة حرارة التسخين المسبق). ستحصل على عمق الاختراق بالملّيمتر والبوصة، إضافةً إلى الحرارة المدخلة الإجمالية والصافية بوحدة جول/ملم.
شرح المعادلة
يعتمد النموذج على حل روزنثال لمصدر حراري نقطي سريع الحركة على صفيحة سميكة. الحرارة الصافية لكل وحدة طول هي \(H = \eta V I / v\). أما نصف عرض حوض الانصهار، الذي يُعدّ عمق الاختراق في حوض نصف دائري، فيُحسب كما يلي:
$$d = \sqrt{\frac{2\,\eta V I}{\pi e\, v\, \rho c\,(T_m - T_0)}}$$حيث \(\eta\) كفاءة القوس، و\(V\) الجهد، و\(I\) التيار، و\(v\) سرعة التحرك، و\(\rho c\) السعة الحرارية الحجمية، و\(T_m\) درجة حرارة الانصهار، و\(T_0\) درجة الحرارة الابتدائية، و\(e\) عدد أويلر.
مثال محلول
فولاذ طري، 200 أمبير، 24 فولت، 5 ملم/ث، كفاءة 80%، بدء عند 20 °م، مع \(\rho c = 0.0044\,\text{J/mm}^3\text{K}\) و\(T_m = 1500\,{}^\circ\text{C}\):
$$H = \frac{0.8 \times 24 \times 200}{5} = 768\,\text{J/mm}$$$$d = \sqrt{\frac{2 \times 768}{\pi e \times 0.0044 \times 1480}} = \sqrt{27.62} \approx 5.26\,\text{mm}$$الخصائص الحرارية للمواد المستخدمة في الحاسبة
يحتاج التقدير القائم على نموذج روزنثال إلى خاصيتين للمادة: السعة الحرارية الحجمية \(\rho c\) (الكثافة × الحرارة النوعية) ودرجة حرارة الانصهار \(T_m\). يتناسب عمق الاختراق مع \(1/\sqrt{\rho c\,(T_m - T_0)}\)، لذا فإن المواد التي تحتاج إلى طاقة أكبر لتسخينها من \(T_0\) حتى الانصهار تخترق بعمق أقل عند نفس صافي الحرارة المدخلة لكل وحدة طول.
| المادة | متوفرة في الأداة؟ | ρc (J/mm³·K)، تقريبًا | Tm (°C)، تقريبًا |
|---|---|---|---|
| الفولاذ الطري / الفولاذ الكربوني | نعم (فولاذ) | 0.0044 إلى 0.0050 | حوالي 1500 (1430 إلى 1540) |
| الفولاذ المقاوم للصدأ الأوستنيتي (مثل 304) | نعم (فولاذ مقاوم للصدأ) | 0.0040 إلى 0.0045 | حوالي 1400 إلى 1450 |
| سبائك الألومنيوم (مثل 6061) | نعم (ألومنيوم) | 0.0025 إلى 0.0028 | حوالي 580 إلى 650 (الألومنيوم النقي: 660) |
| التيتانيوم (مثل Ti-6Al-4V) | لا (للمرجعية فقط) | 0.0023 إلى 0.0027 | حوالي 1600 إلى 1670 |
| سبائك النيكل (مثل Inconel 625) | لا (للمرجعية فقط) | 0.0036 إلى 0.0040 | حوالي 1290 إلى 1350 |
ملاحظات:
- جميع القيم تقريبية. تختلف الكثافة والحرارة النوعية حسب تركيب السبيكة ودرجة الحرارة، وتنصهر كثير من السبائك ضمن مدى حراري (من درجة التصلب الصلب إلى درجة السيولة الكاملة) بدلًا من درجة واحدة.
- تقدم الحاسبة نفسها الفولاذ والفولاذ المقاوم للصدأ والألومنيوم. وثوابتها الداخلية قيم تمثيلية مفردة وقد تختلف قليلًا عن النطاقات أعلاه. أُدرج التيتانيوم والنيكل فقط لتتمكن من تقدير مقارنة هذه المواد بغيرها.
- تُدخل درجة حرارة التسخين المسبق أو درجة حرارة ما بين الممرات \(T_0\) بشكل منفصل. ورفعها يقلل \(T_m - T_0\) ومن ثم يزيد عمق الاختراق المتوقع.
- يفترض نموذج روزنثال مصدرًا نقطيًا على لوح شبه لانهائي بخواص ثابتة. وهو يتجاهل تدفق السائل في حوض الانصهار وضغط القوس وتأثيرات غاز الحماية، لذا تعامل مع النتيجة كتقدير أولي وليس كقيمة إجرائية.
الأسئلة الشائعة
هل النتيجة دقيقة تمامًا؟
لا، فهي تقدير قائم على الفيزياء. فقوة القوس وغاز الحماية والقطبية والعناصر الفعّالة سطحيًا وحركة الحمل الحراري في حوض اللحام وشكل الوصلة قد تغيّر الاختراق الفعلي بدرجة كبيرة. استخدم عينات اختبار للتأكد.
كيف أزيد عمق الاختراق؟
ارفع التيار، أو قلّل سرعة التحرك، أو سخّن الصفيحة مسبقًا. ولأن العمق يتناسب مع الجذر التربيعي للحرارة لكل وحدة طول، فإن مضاعفة الحرارة المدخلة تزيد العمق بنحو 41%.
هل تصلح للصفائح الرقيقة؟
فقط إذا كان العمق المحسوب أقل بكثير من سماكة الصفيحة. وإلا فلن يصح افتراض الصفيحة السميكة، وقد يحدث ثقب في المعدن (احتراق نافذ).