什麼是焊接熔深計算機?
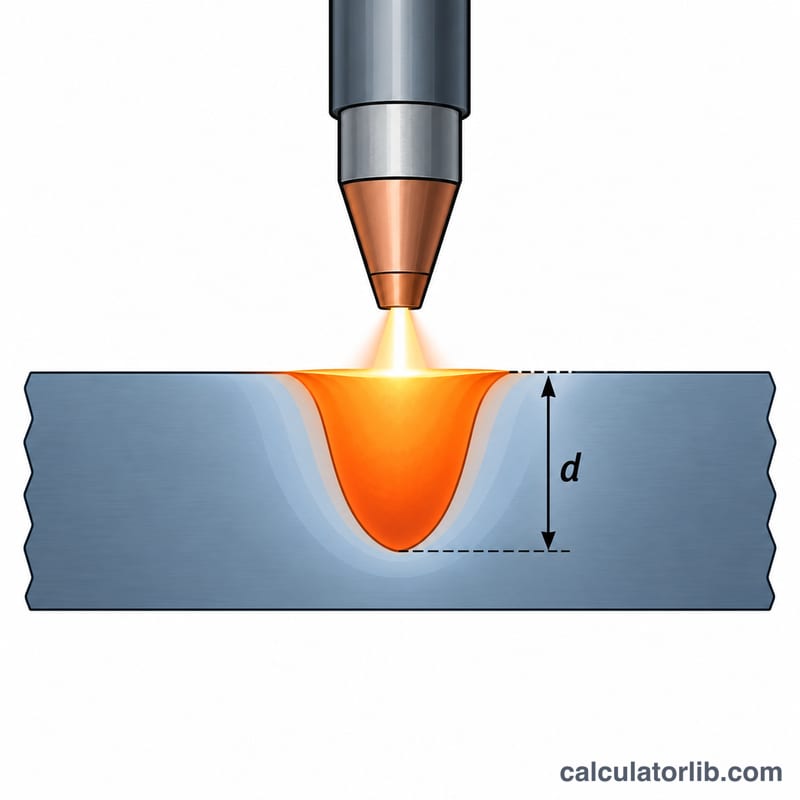
這個計算機會依據焊接電流、電弧電壓、行進速度、電弧效率與母材種類,估算熔池在厚板中可熔入的深度。同時也會算出每毫米焊道的熱輸入量,這是焊接程序規範(WPS)中非常重要的參數。
使用方式
請輸入電流(安培 A)、電弧電壓(伏特 V)以及行進速度(mm/s)。接著選擇電弧效率(MIG/MAG 約 80%、TIG 約 60%,潛弧焊則更高),選擇母材,並填入起始溫度(一般為 20 °C,若有預熱則填預熱溫度)。工具會回傳以毫米與英寸表示的熔深,以及以 J/mm 表示的總熱輸入與淨熱輸入。
公式說明
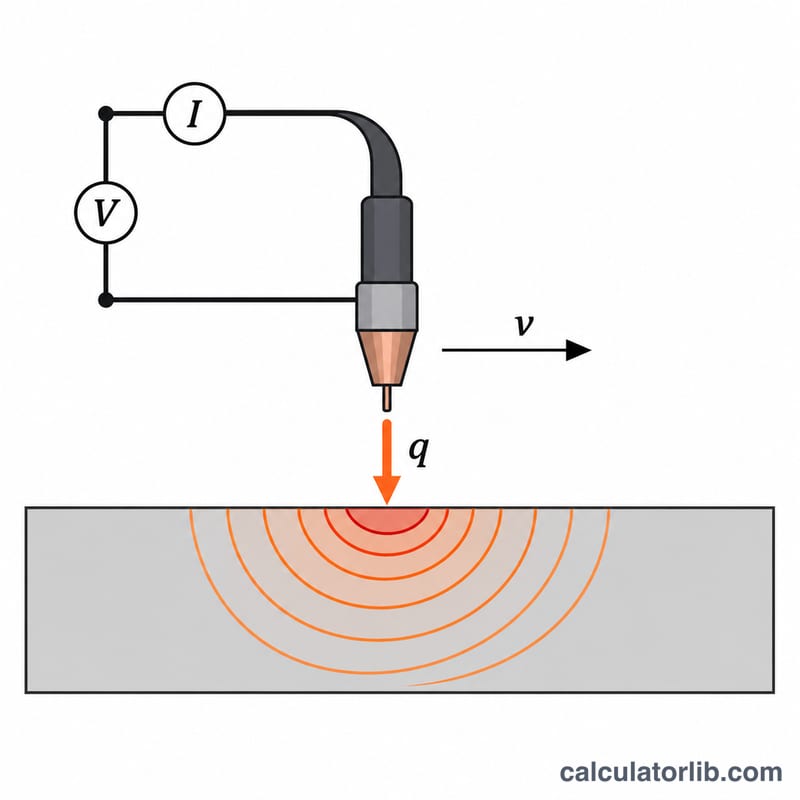
本模型採用 Rosenthal 解,也就是在厚板上以高速移動的點熱源。單位長度的淨熱輸入為 \(H = \eta V I / v\)。熔池半寬(以半圓形熔池的深度視為熔深)為:
$$d = \sqrt{\frac{2\,\eta V I}{\pi e\, v\, \rho c\,(T_m - T_0)}}$$其中 \(\eta\) 為電弧效率,\(V\) 為電壓,\(I\) 為電流,\(v\) 為行進速度,\(\rho c\) 為體積熱容,\(T_m\) 為熔點溫度,\(T_0\) 為初始溫度,\(e\) 為自然常數(歐拉數)。
計算範例
以低碳鋼為例:200 A、24 V、5 mm/s、效率 80%、起始溫度 20 °C,\(\rho c = 0.0044\,\text{J/mm}^3\text{K}\)、\(T_m = 1500\,{}^\circ\text{C}\):
$$H = \frac{0.8 \times 24 \times 200}{5} = 768\,\text{J/mm}$$$$d = \sqrt{\frac{2 \times 768}{\pi e \times 0.0044 \times 1480}} = \sqrt{27.62} \approx 5.26\,\text{mm}$$計算器使用的材料熱性質
基於 Rosenthal 的估算需要兩個材料性質:體積熱容 \(\rho c\)(密度 × 比熱)和熔點溫度 \(T_m\)。熔透深度與 \(1/\sqrt{\rho c\,(T_m - T_0)}\) 成正比,因此在相同的單位長度淨熱輸入下,從 \(T_0\) 加熱到熔點所需能量較多的材料,熔透深度較淺。
| 材料 | 工具中是否提供? | ρc (J/mm³·K),約值 | Tm (°C),約值 |
|---|---|---|---|
| 低碳鋼/碳鋼 | 是(鋼) | 0.0044 至 0.0050 | 約 1500(1430 至 1540) |
| 奧氏體不鏽鋼(例如 304) | 是(不鏽鋼) | 0.0040 至 0.0045 | 約 1400 至 1450 |
| 鋁合金(例如 6061) | 是(鋁) | 0.0025 至 0.0028 | 約 580 至 650(純鋁:660) |
| 鈦(例如 Ti-6Al-4V) | 否(僅供參考) | 0.0023 至 0.0027 | 約 1600 至 1670 |
| 鎳合金(例如 Inconel 625) | 否(僅供參考) | 0.0036 至 0.0040 | 約 1290 至 1350 |
注意事項:
- 所有數值皆為近似值。密度與比熱會隨合金成分及溫度而變化,許多合金是在一個溫度範圍內熔化(固相線至液相線),而非在單一溫度熔化。
- 計算器本身提供鋼、不鏽鋼和鋁。其內部常數為單一代表值,可能與上述範圍略有不同。鈦和鎳列於此處僅供您比較這些材料的差異。
- 預熱或道間溫度 \(T_0\) 需另外輸入。提高 \(T_0\) 會降低 \(T_m - T_0\),從而增加預測的熔透深度。
- Rosenthal 模型假設為在半無限平板上的點熱源,且材料性質恆定。它忽略了熔池中的流體流動、電弧壓力及保護氣體的影響,因此應將輸出結果視為初步估算,而非作業程序數值。
常見問題
這個結果準確嗎?
並不精確,這只是以物理模型推得的估算值。電弧力、保護氣體、極性、表面活性元素、熔池對流以及接頭形狀,都可能大幅改變實際熔深。建議以試片實際驗證。
如何增加熔深?
可以提高電流、降低行進速度,或對板材預熱。由於熔深與單位長度熱輸入的平方根成正比,熱輸入加倍時,熔深約增加 41%。
薄板也適用嗎?
只有在計算出的熔深遠小於板厚時才適用。否則厚板假設不成立,可能發生燒穿。