Kaynak Nüfuziyeti Hesaplayıcı nedir?
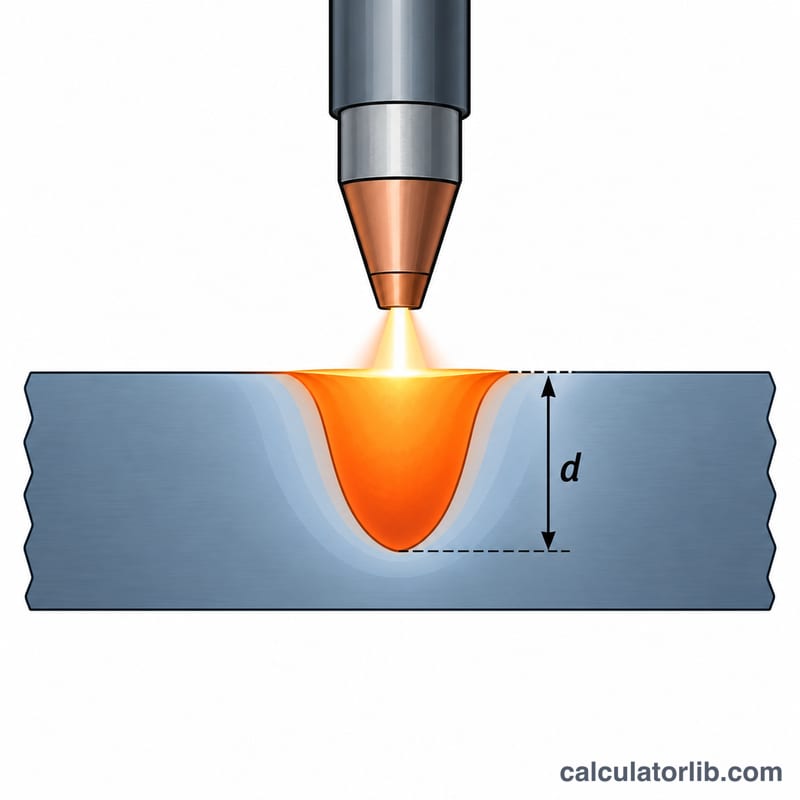
Bu hesaplayıcı; kaynak akımı, ark gerilimi, ilerleme hızı, ark verimi ve ana malzemeye bağlı olarak kaynak banyosunun kalın bir levhaya ne kadar derin nüfuz ettiğini tahmin eder. Ayrıca kaynak prosedür şartnamelerinde (WPS) temel bir büyüklük olan, milimetre başına düşen ısı girdisini de verir.
Nasıl kullanılır?
Akımı amper, ark gerilimini volt ve ilerleme hızını mm/s cinsinden girin. Bir ark verimi seçin (MIG/MAG için yaklaşık %80, TIG için yaklaşık %60 tipiktir; tozaltı kaynağında daha yüksektir), ana malzemeyi belirleyin ve başlangıç sıcaklığını girin (20 °C veya ön ısıtma sıcaklığı). Araç, nüfuz derinliğini mm ve inç olarak, ayrıca brüt ve net ısı girdisini J/mm cinsinden verir.
Formül nasıl çalışır?
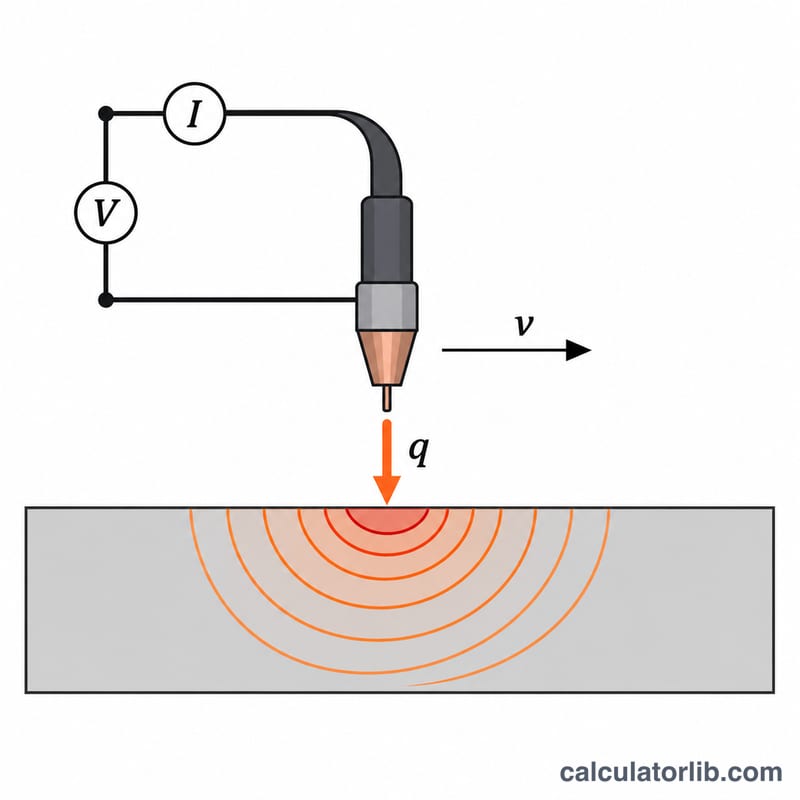
Model, kalın levha üzerinde hızla hareket eden bir nokta kaynak için Rosenthal çözümünü kullanır. Birim uzunluk başına net ısı \(H = \eta V I / v\) ifadesidir. Yarım daire kesitli bir banyonun nüfuzu olarak alınan ergiyik banyo yarı genişliği şöyledir:
$$d = \sqrt{\frac{2\,\eta V I}{\pi e\, v\, \rho c\,(T_m - T_0)}}$$Burada \(\eta\) ark verimi, \(V\) gerilim, \(I\) akım, \(v\) ilerleme hızı, \(\rho c\) hacimsel ısı kapasitesi, \(T_m\) ergime sıcaklığı, \(T_0\) başlangıç sıcaklığı ve \(e\) Euler sayısıdır.
Çözümlü örnek
Düşük karbonlu çelik, 200 A, 24 V, 5 mm/s, %80 verim, 20 °C başlangıç sıcaklığı; \(\rho c = 0.0044\,\text{J/mm}^3\text{K}\) ve \(T_m = 1500\,{}^\circ\text{C}\):
$$H = \frac{0.8 \times 24 \times 200}{5} = 768\,\text{J/mm}$$$$d = \sqrt{\frac{2 \times 768}{\pi e \times 0.0044 \times 1480}} = \sqrt{27.62} \approx 5.26\,\text{mm}$$Sık sorulan sorular
Sonuç kesin mi?
Hayır. Bu, fiziğe dayalı bir tahmindir. Ark kuvveti, koruyucu gaz, polarite, yüzey aktif elementler, kaynak banyosundaki konveksiyon ve birleşim geometrisi gerçek nüfuziyeti önemli ölçüde değiştirebilir. Doğrulamak için deneme parçaları üzerinde test yapın.
Nüfuziyeti nasıl artırabilirim?
Akımı yükseltin, ilerleme hızını düşürün veya levhayı ön ısıtmaya tabi tutun. Derinlik, birim uzunluk başına ısının karekökü ile orantılı olduğundan ısı girdisini iki katına çıkarmak derinliği yaklaşık %41 artırır.
İnce levhalar için de geçerli mi?
Yalnızca hesaplanan derinlik levha kalınlığının çok altındaysa. Aksi halde kalın levha varsayımı geçerliliğini yitirir ve yanıp delinme (burn-through) riski doğar.
Hesap Makinesi Tarafından Kullanılan Malzeme Termal Özellikleri
Rosenthal temelli tahmin iki malzeme özelliğine ihtiyaç duyar: hacimsel ısı kapasitesi \(\rho c\) (yoğunluk × özgül ısı) ve erime sıcaklığı \(T_m\). Nüfuz derinliği \(1/\sqrt{\rho c\,(T_m - T_0)}\) ile ölçeklenir; bu nedenle \(T_0\) sıcaklığından erime sıcaklığına ısıtmak için daha fazla enerji gerektiren malzemeler, birim uzunluk başına aynı net ısı girdisinde daha az nüfuz eder.
| Malzeme | Araçta sunuluyor mu? | ρc (J/mm³·K), yaklaşık | Tm (°C), yaklaşık |
|---|---|---|---|
| Yumuşak / karbonlu çelik | Evet (çelik) | 0.0044 ile 0.0050 | yaklaşık 1500 (1430 ile 1540) |
| Östenitik paslanmaz çelik (ör. 304) | Evet (paslanmaz) | 0.0040 ile 0.0045 | yaklaşık 1400 ile 1450 |
| Alüminyum alaşımları (ör. 6061) | Evet (alüminyum) | 0.0025 ile 0.0028 | yaklaşık 580 ile 650 (saf Al: 660) |
| Titanyum (ör. Ti-6Al-4V) | Hayır (yalnızca referans) | 0.0023 ile 0.0027 | yaklaşık 1600 ile 1670 |
| Nikel alaşımları (ör. Inconel 625) | Hayır (yalnızca referans) | 0.0036 ile 0.0040 | yaklaşık 1290 ile 1350 |
Notlar:
- Tüm değerler yaklaşıktır. Yoğunluk ve özgül ısı alaşım bileşimine ve sıcaklığa göre değişir; birçok alaşım tek bir sıcaklıkta değil, bir aralıkta (katılaşma solidusundan likidusa) erir.
- Hesap makinesi kendisi çelik, paslanmaz çelik ve alüminyum sunar. Dahili sabitleri tek temsili değerlerdir ve yukarıdaki aralıklardan hafifçe farklı olabilir. Titanyum ve nikel yalnızca bu malzemelerin nasıl karşılaştırıldığını değerlendirebilmeniz için listelenmiştir.
- Ön ısıtma veya paso arası sıcaklığı \(T_0\) ayrıca girilir. Bunu artırmak \(T_m - T_0\) değerini düşürür ve dolayısıyla öngörülen nüfuz derinliğini artırır.
- Rosenthal modeli, sabit özelliklere sahip yarı sonsuz bir plaka üzerinde nokta kaynak varsayar. Kaynak banyosundaki akışkan hareketini, ark basıncını ve koruyucu gaz etkilerini yok sayar; bu nedenle çıktıyı bir ilk tahmin olarak değerlendirin, bir prosedür değeri olarak değil.