Что такое калькулятор глубины провара?
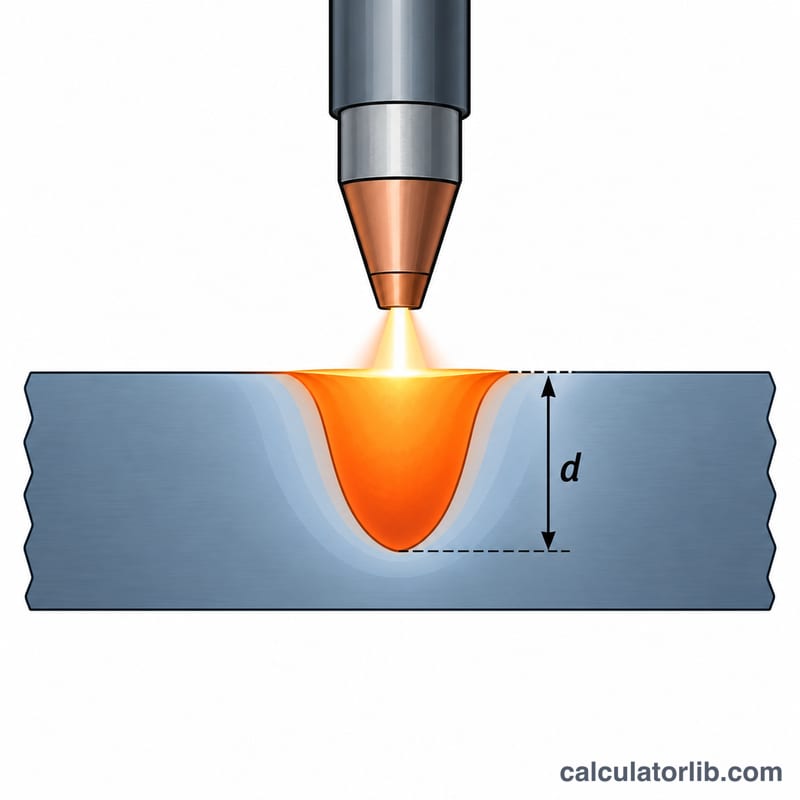
Калькулятор оценивает, насколько глубоко сварочная ванна проплавляет толстую пластину, исходя из сварочного тока, напряжения дуги, скорости сварки, КПД дуги и основного материала. Кроме того, он показывает погонную энергию на миллиметр шва — ключевой параметр в технологических картах и инструкциях по сварке (WPS).
Как пользоваться
Введите ток в амперах, напряжение дуги в вольтах и скорость сварки в мм/с. Выберите КПД дуги (обычно около 80% для MIG/MAG и 60% для TIG, для сварки под флюсом — выше), укажите основной материал и начальную температуру (20 °C или температуру предварительного подогрева). Инструмент выдаст глубину провара в мм и дюймах, а также полную и эффективную погонную энергию в Дж/мм.
Разбор формулы
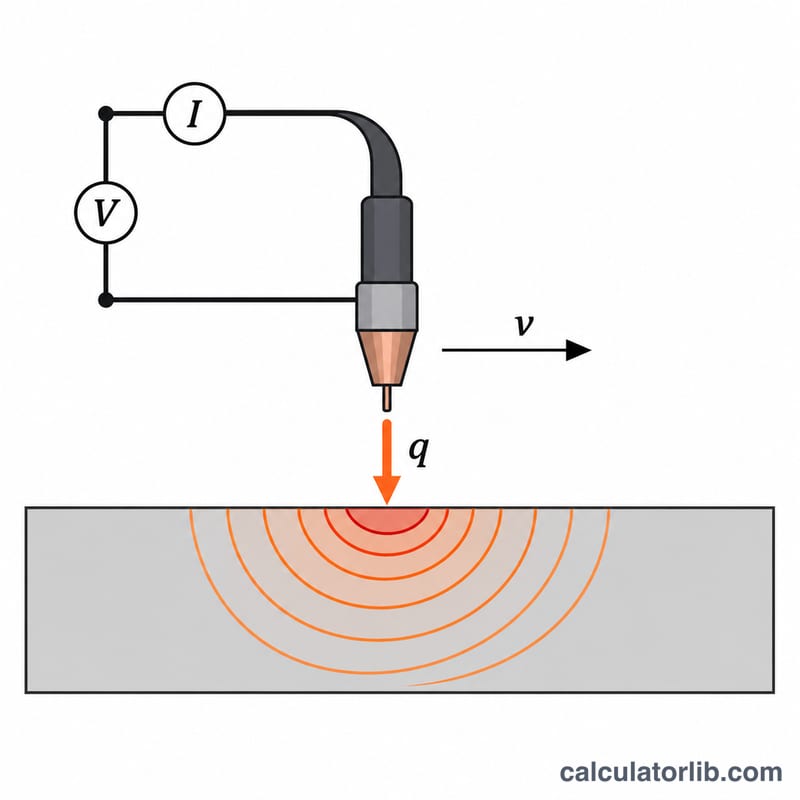
В основе модели лежит решение Розенталя для быстро движущегося точечного источника тепла на толстой пластине. Эффективное тепловложение на единицу длины шва равно \(H = \eta V I / v\). Полуширина сварочной ванны, которую принимают за глубину провара для полукруглой ванны, определяется так:
$$d = \sqrt{\frac{2\,\eta V I}{\pi e\, v\, \rho c\,(T_m - T_0)}}$$Здесь \(\eta\) — КПД дуги, \(V\) — напряжение, \(I\) — ток, \(v\) — скорость сварки, \(\rho c\) — объёмная теплоёмкость, \(T_m\) — температура плавления, \(T_0\) — начальная температура, \(e\) — число Эйлера.
Пример расчёта
Низкоуглеродистая сталь, 200 А, 24 В, 5 мм/с, КПД 80%, начальная температура 20 °C, при \(\rho c = 0.0044\,\text{J/mm}^3\text{K}\) и \(T_m = 1500\,{}^\circ\text{C}\):
$$H = \frac{0.8 \times 24 \times 200}{5} = 768\,\text{J/mm}$$$$d = \sqrt{\frac{2 \times 768}{\pi e \times 0.0044 \times 1480}} = \sqrt{27.62} \approx 5.26\,\text{mm}$$Частые вопросы
Насколько точен расчёт?
Это не точное значение, а оценка на основе физической модели. Давление дуги, защитный газ, полярность, поверхностно-активные элементы, конвекция в сварочной ванне и геометрия соединения могут заметно изменить реальный провар. Для проверки используйте пробные образцы.
Как увеличить глубину провара?
Увеличьте ток, снизьте скорость сварки или подогрейте пластину. Поскольку глубина пропорциональна квадратному корню из погонной энергии, удвоение тепловложения увеличивает глубину примерно на 41%.
Подходит ли расчёт для тонких листов?
Только если расчётная глубина заметно меньше толщины листа. В противном случае допущение о толстой пластине нарушается, и возможен прожог.
Теплофизические свойства материалов, используемых в калькуляторе
Оценка по методу Розенталя требует двух свойств материала: объёмной теплоёмкости \(\rho c\) (плотность × удельная теплоёмкость) и температуры плавления \(T_m\). Глубина проплавления масштабируется как \(1/\sqrt{\rho c\,(T_m - T_0)}\), поэтому материалы, которым требуется больше энергии для нагрева от \(T_0\) до плавления, проплавляются меньше при той же погонной чистой тепловложении.
| Материал | Есть в калькуляторе? | ρc (Дж/мм³·K), прибл. | Tm (°C), прибл. |
|---|---|---|---|
| Низкоуглеродистая / углеродистая сталь | Да (сталь) | 0,0044 – 0,0050 | около 1500 (1430 – 1540) |
| Аустенитная нержавеющая сталь (например, 304) | Да (нержавеющая) | 0,0040 – 0,0045 | около 1400 – 1450 |
| Алюминиевые сплавы (например, 6061) | Да (алюминий) | 0,0025 – 0,0028 | около 580 – 650 (чистый Al: 660) |
| Титан (например, Ti-6Al-4V) | Нет (только для справки) | 0,0023 – 0,0027 | около 1600 – 1670 |
| Никелевые сплавы (например, Inconel 625) | Нет (только для справки) | 0,0036 – 0,0040 | около 1290 – 1350 |
Примечания:
- Все значения приблизительные. Плотность и удельная теплоёмкость зависят от состава сплава и температуры, а многие сплавы плавятся в интервале температур (от солидуса до ликвидуса), а не при одной температуре.
- Калькулятор предлагает сталь, нержавеющую сталь и алюминий. Его внутренние константы — единичные репрезентативные значения и могут немного отличаться от приведённых выше диапазонов. Титан и никель приведены только для того, чтобы можно было оценить, как эти материалы соотносятся с остальными.
- Температура предварительного подогрева или межпроходная температура \(T_0\) вводится отдельно. Её повышение уменьшает \(T_m - T_0\) и, следовательно, увеличивает прогнозируемую глубину проплавления.
- Модель Розенталя предполагает точечный источник на полубесконечной пластине с постоянными свойствами. Она не учитывает течение жидкости в сварочной ванне, давление дуги и влияние защитного газа, поэтому результат следует рассматривать как первую оценку, а не как значение для технологической карты.