この計算ツールでできること
この溶着速度(デポジションレート)計算ツールは、ワイヤ送給速度と溶接条件から「1時間あたりに何ポンドの溶着金属が置かれるか」「溶接ワイヤをどれだけ消費するか」を試算します。製缶・鉄骨ファブリケーターや見積担当者、溶接技術者が、溶接材料の発注量を決めたり、案件の工数と原価を見積もったり、GMAW(マグ・ミグ溶接)、FCAW(フラックス入りワイヤ溶接)、サブマージアーク溶接といったプロセスを比較したりする場面で役立ちます。
単位について:本ツールは米国で一般的なインチ・ポンド単位系(in、in/min、lb/in³、lb/hr)で計算します。日本の現場で使うミリ・キログラム表記とは換算が必要です(1 in = 25.4 mm、1 lb ≒ 0.4536 kg)。たとえば直径0.045 inは約1.2 mm、密度0.284 lb/in³は約7.86 g/cm³、溶着速度7.7 lb/hrは約3.5 kg/hに相当します。数式そのものは単位系に依存しない一般的なものなので、入力をインチ・ポンドに換算すればそのまま日本の材料・ワイヤにも適用できます。
計算式の考え方
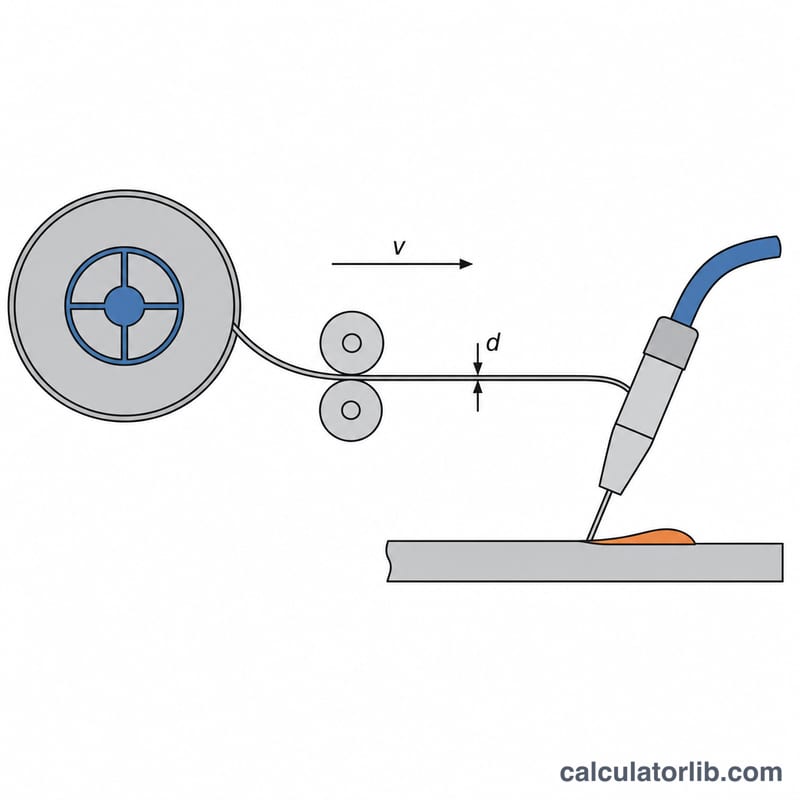
溶着速度は、単位時間あたりに送られるワイヤの体積、そのワイヤの密度、そして実際に継手に残る割合(溶着効率)で決まります。基本となる式は次のとおりです。
$$\text{DR} = \frac{\pi}{4} d^2 \times S \times 60 \times \rho \times \frac{\eta}{100}$$
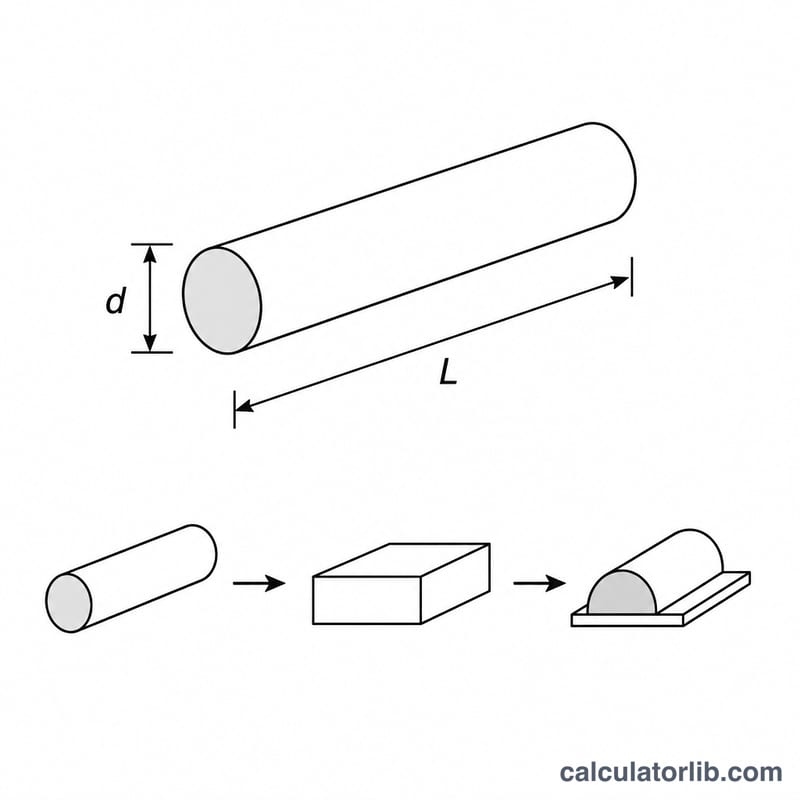
ここで \(d\) はワイヤ径(インチ)、\(S\) はワイヤ送給速度(in/min)、\(\rho\) はワイヤの密度(lb/in³、軟鋼ならおおよそ0.284)、\(\eta\) は溶着効率(%)です。係数 \(60\) は分から時間への換算に使います。\(\tfrac{\pi}{4}d^2\) の項はワイヤの断面積 \(A\) を表します。
使い方
ワイヤ送給速度、ワイヤ径、使用する材質の密度、そしてプロセスに応じた溶着効率を入力します。溶着効率の目安は、ソリッドワイヤのGMAWで約95%、フラックス入りワイヤで約85%、被覆アーク溶接棒(手溶接)で約60%です。計算結果として、溶着速度、ワイヤの断面積、そして効率損失を差し引く前の総消費量(溶融速度)が表示されます。
計算例
\(d = 0.045\,\text{in}\)、\(S = 300\,\text{in/min}\)、\(\rho = 0.284\,\text{lb/in}^3\)、\(\eta = 95\%\) の場合:
$$A = \frac{\pi}{4}(0.045)^2 = 0.00159\,\text{in}^2$$
$$\text{DR} = 0.00159 \times 300 \times 60 \times 0.284 \times 0.95 = 7.72\,\text{lb/hr}$$
これは約1.2 mm径のワイヤを送給速度およそ7.6 m/minで使った条件に相当し、溶着速度は約3.5 kg/hとなります。
よくある質問
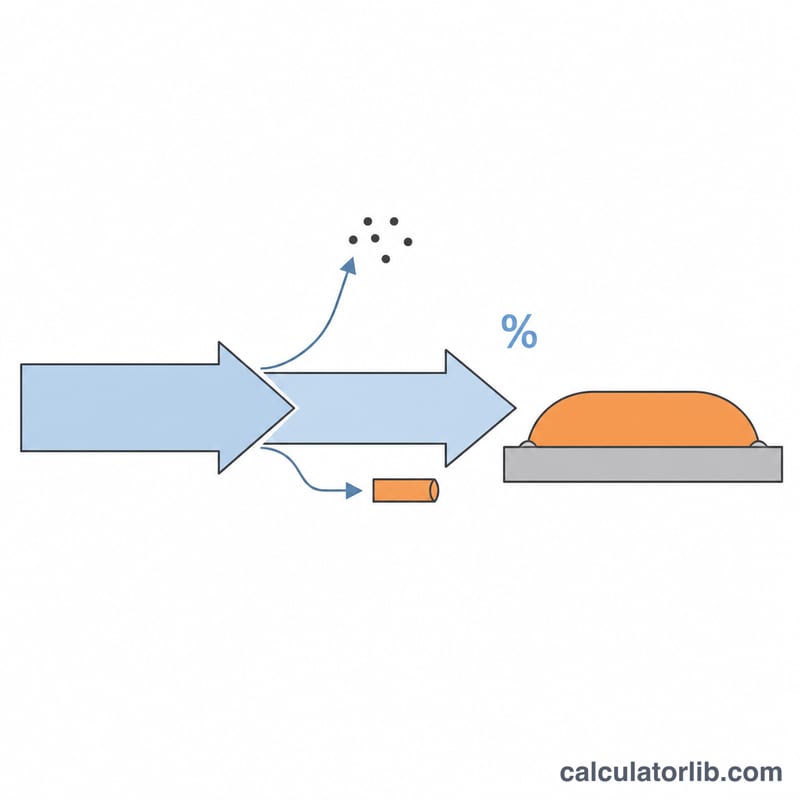
溶着速度と溶融速度はどう違いますか? 溶融速度は消費したワイヤ全量を指し、溶着速度はスパッタなどの損失を除いて実際に溶接部に残った分だけを指します。関係は \(\text{DR} = \text{MR} \times \tfrac{\eta}{100}\) です。
密度は何を入力すればよいですか? 軟鋼・低合金鋼はおよそ \(0.284\,\text{lb/in}^3\)(約7.86 g/cm³)、アルミニウムは \(0.098\) 前後(約2.71 g/cm³)、ステンレス鋼は \(0.29\) 程度(約8.03 g/cm³)が目安です。
ワイヤ送給速度を上げれば必ず溶着が速くなりますか? 計算上は送給速度に比例して溶着速度も増えます。ただし実際の生産性は溶着効率とアークタイム率(稼働率)に左右されるため、送給速度を上げただけでは頭打ちになります。