この計算機でできること
溶接電流計算機は、「板厚」と「使用する溶接棒またはワイヤの径」という、すでに分かっている2つの値から、MIG溶接や被覆アーク溶接(SMAW)の電流設定の目安を手早く求めるツールです。機械をこの値付近に設定し、試し溶接でビードを確認しながら微調整してください。軟鋼を想定した経験則による目安であり、規格に適合した溶接施工要領とは異なります。
使い方
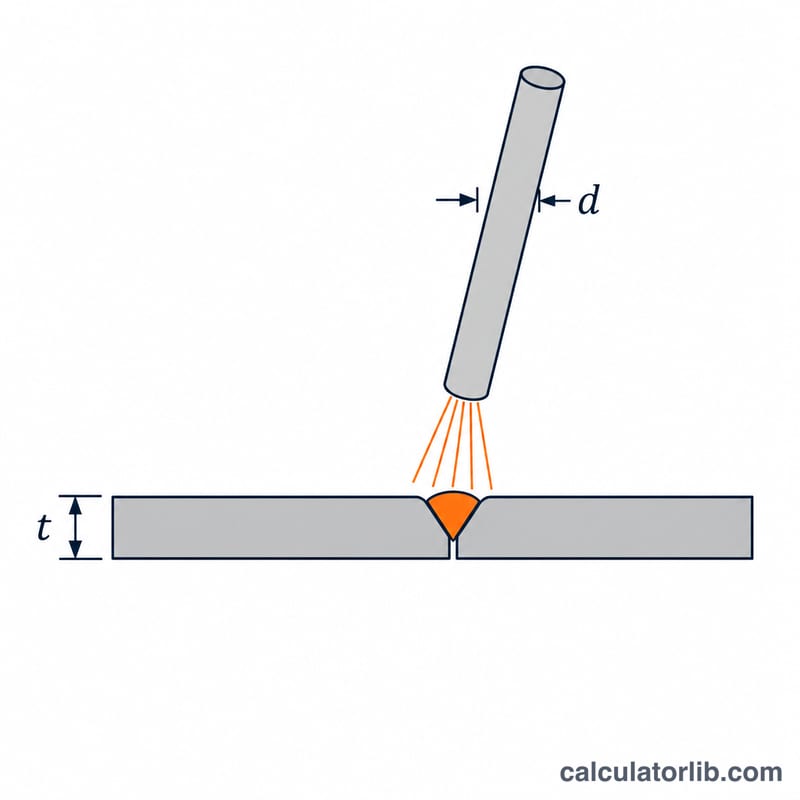
板厚(mm)と、被覆アーク溶接棒またはMIGワイヤの径(mm)を入力すると、推奨電流と目安の範囲が表示されます。板厚が増えるほど母材を溶かすための熱が必要になり、太い溶接棒ほど大きな電流を流せるため、どちらの値を大きくしても結果は高くなります。
計算式の解説
軟鋼の場合、板厚による目安と溶接棒径による目安は、どちらも1mmあたりおよそ \(40\ \text{A}\) 前後になります。両者を平均することで、2つの入力を均等に反映した1つの値が得られます。
$$A = 20 \times (t + d)$$
ここで \(A\) は推奨電流(アンペア)、\(t\) は板厚(mm)、\(d\) は溶接棒またはワイヤの径(mm)です。目安の範囲は \(0.9A\) から \(1.1A\) とし、溶け込みを調整するうえで現実的な幅としています。
計算例
板厚 \(3\,\text{mm}\) の板を、径 \(2.4\,\text{mm}\) の溶接棒で溶接する場合:
$$A = 20 \times (3 + 2.4) = 20 \times 5.4 = 108\ \text{A}$$
適正範囲はおよそ \(97\) ~ \(119\ \text{A}\) です。まず108A前後から始め、ビードの状態を見ながら、溶接速度や姿勢に合わせて調整してください。
板厚・溶接棒径別の電流目安(軟鋼)
以下の表は、軟鋼(低炭素鋼)を下向き姿勢で溶接する際の、メーカーの資料に見られるような一般的な目安範囲です。あくまで経験則であり、規格に適合した溶接施工要領書(WPS)ではありません。本計算機はすべての溶接法に対して \(I = 20 \times (t + d)\) という単純な一次式を使うため、表の値とは多少異なる場合があります。「—」は通常あまり実用的でない組み合わせを表します。
被覆アーク溶接(SMAW)、E6013 / E7018、電流(A)
| 板厚 | 2.5 mm棒 | 3.2 mm棒 | 4.0 mm棒 | 5.0 mm棒 |
|---|---|---|---|---|
| 1.5 mm | 50–70 | — | — | — |
| 2 mm | 60–80 | — | — | — |
| 3 mm | 70–95 | 90–120 | — | — |
| 4 mm | — | 100–130 | 120–150 | — |
| 5 mm | — | 110–140 | 130–170 | — |
| 6 mm | — | 110–140 | 140–180 | 180–220 |
| 10 mm(多層盛り) | — | 100–140(初層) | 150–190 | 190–240 |
MIG/MAG ソリッドワイヤ(短絡移行、Ar/CO₂ または CO₂)、電流(A)
| 板厚 | 0.6 mmワイヤ | 0.8 mmワイヤ | 0.9 mmワイヤ | 1.2 mmワイヤ |
|---|---|---|---|---|
| 1.5 mm | 40–70 | 50–100 | 60–110 | — |
| 2 mm | 50–80 | 70–120 | 80–130 | 100–140 |
| 3 mm | — | 90–140 | 100–160 | 120–180 |
| 4 mm | — | 110–150 | 120–180 | 140–200 |
| 5 mm | — | — | 150–200 | 160–220 |
| 6 mm | — | — | 170–220 | 180–250 |
| 10 mm(多層盛り) | — | — | — | 200–280 |
実際の設定は、開先形状、シールドガス、ワイヤの種類、溶接電源、溶接速度によって変わります。必ず使用する溶接材料メーカーのデータシートで確認してください。
ケース別比較:代表的な作業の推奨電流
各行では \(I = 20 \times (t + d)\) を適用し、適正範囲は \(0.9I\) ~ \(1.1I\) としています。
| 作業内容 | 代入式 | 推奨電流 I (A) | 範囲 (A) |
|---|---|---|---|
| 板厚1.5 mm、0.8 mm MIGワイヤ | \(20 \times (1.5 + 0.8)\) | 46 | 41.4–50.6 |
| 板厚2 mm、2.5 mm棒 | \(20 \times (2 + 2.5)\) | 90 | 81–99 |
| 板厚3 mm、2.4 mm棒 | \(20 \times (3 + 2.4)\) | 108 | 97.2–118.8 |
| 板厚6 mm、3.2 mm棒 | \(20 \times (6 + 3.2)\) | 184 | 165.6–202.4 |
| 板厚10 mm、4.0 mm棒 | \(20 \times (10 + 4.0)\) | 280 | 252–308 |
結果が実用的な範囲を外れるケース:
- 10 mm / 4.0 mm の場合は280Aとなり、4.0 mmの被覆棒が流せる電流(おおむね130~200A)を大きく超えます。より太い溶接棒を使うか、厚板は溶接棒本来の定格電流で何層にも分けて溶接してください。
- 6 mm / 3.2 mm の場合(184A)は、3.2 mm棒の一般的な範囲である約90~140Aを上回ります。上限値と考え、多層盛りにするか4.0 mm棒の使用を検討してください。
- 1.5 mm / 0.8 mm の場合(46A)は、MIG溶接機の設定によっては低すぎます。使用する溶接機で安定してアークが出せる範囲を下回る可能性があります。
この式は溶接法、姿勢、ワイヤの種類を考慮していません。結果が溶接材料の定格範囲を外れる場合は、必ず定格範囲を優先してください。
計算結果の見方
計算機は推奨電流 \(I\) と、\(0.9I\) ~ \(1.1I\) の範囲を示します。まず範囲の中央付近から始め、同じ材質の端材で試し溶接を行い、少しずつ調整してください。
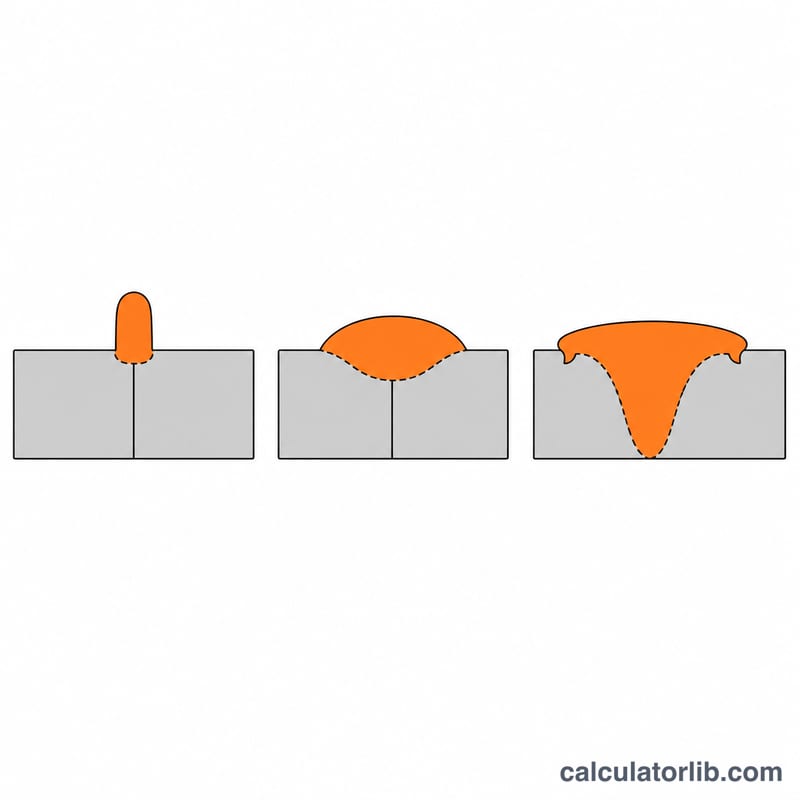
電流が低すぎるサイン
- 融合不良やコールドラップ:ビードが母材になじまず、表面に乗っているだけになる。
- 幅が狭く、盛り上がったロープ状のビードになる。
- 溶接棒が張り付く、アークがスタートしにくく不安定。
- 溶け込みが浅く、ルート部で融合不良を起こすおそれがある。
電流が高すぎるサイン
- スパッタが多く、溶融池が流動的で平らに広がりすぎる。
- ビード止端部のアンダーカット。
- 薄板での溶け落ちや変形。
- 溶接棒が赤熱・過熱して被覆材が傷む。
設定を変える要因
- 姿勢:立向きや上向き溶接では、溶融池を制御しやすくするため、通常は電流を下げます(目安として10~20%ほど低め)。
- 継手の種類:ギャップのある突合せ継手、すみ肉継手、重ね継手では熱の伝わり方が異なります。厚い部材やT継手は熱が逃げやすく、薄板の重ね継手より高い電流が必要になることがあります。
- 材質:この式は軟鋼向けの経験則です。ステンレス、アルミニウム、高張力鋼では設定値が異なり、溶接法自体が異なることも多くあります。
溶接棒の定格範囲との関係
溶接棒やワイヤには、パッケージやデータシートに推奨電流範囲が記載されています。計算値(または \(0.9I\)~\(1.1I\) の範囲)がその範囲外になる場合は、定格範囲内にとどめ、別の径を選ぶか、多層盛りで対応してください。
注意:この結果はあくまで出発点となる目安であり、規格に適合した施工要領ではありません。溶接棒・ワイヤメーカーのデータシートや、該当する溶接施工要領書(WPS)を優先してください。
よくある質問
アルミやステンレスにも使えますか? 軟鋼向けに調整されています。アルミは一般にもう少し高い電流、ステンレスはやや低めの電流が必要になるため、結果は基準値として参考にしてください。
溶接棒は母材より太くてもよいですか? 基本的にはおすすめしません。棒径は板厚に合わせるか、薄板では溶け落ちを避けるため少し細めを選びましょう。
なぜ1つの値ではなく範囲で表示されるのですか? 姿勢、継手の合わせ具合、溶接速度によって最適な電流が変わるため、範囲を示すことで実際の溶接に合わせて調整しやすくしています。