
計算を入力してください
このツールで前回入力した値があります。
結果
| 溶接部の断面積 |
18 mm² |
| 溶着金属の重量 |
1,413 g |
| 溶接棒の正確な本数(端数あり) |
47.10 |
このページの誤りを報告
この計算ツールでできること
溶接棒使用量計算ツールは、溶接長・サイズ・継手の種類をもとに、被覆アーク溶接(手溶接/MMA・SMAW)で使う溶接棒の本数を概算するものです。まず溶着金属の体積を求め、それを重量に換算し、溶接棒1本あたりの溶着量で割って本数を算出します。溶接作業者はもちろん、見積担当者や工場の管理者が資材を過不足なく発注したり、工事費を正確に見積もったりするのに役立ちます。
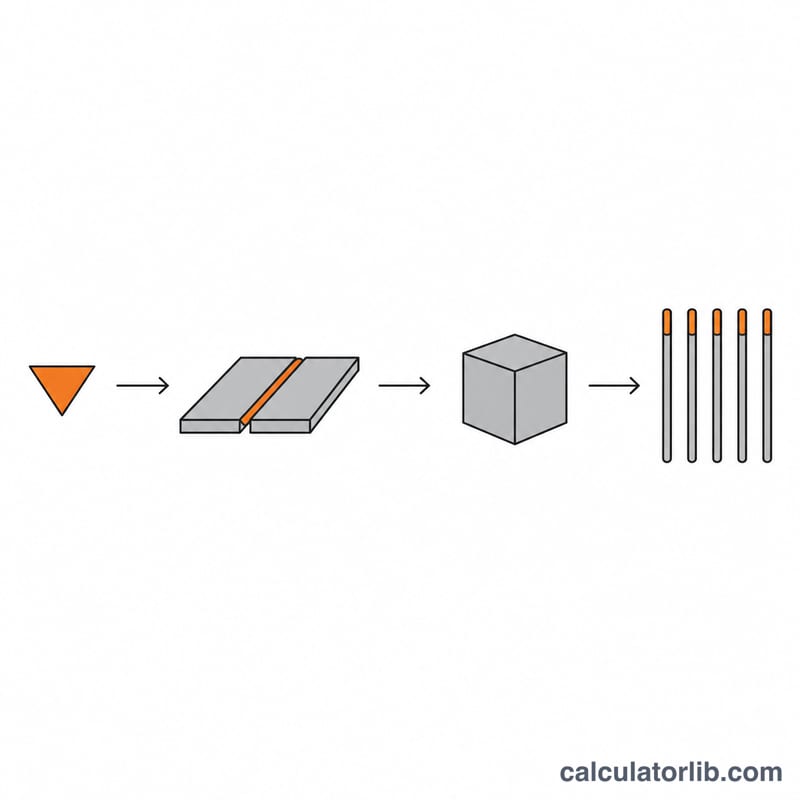 断面積に溶接長を掛けて溶接部の体積を求め、重量、さらに溶接棒の本数へと換算します。
計算式の解説
溶着部の断面積は継手の形状によって異なります。すみ肉溶接の断面は直角三角形なので \(A = 0.5 \times s^2\) となり、開先溶接(突合せ溶接)では係数 \(1.0\) を用います。全体のモデルは次のとおりです。
$$A = k \times s^{2}, \qquad W = A \times L \times \rho, \qquad N = \left\lceil \frac{W}{m_e} \right\rceil$$
ここで、\(k\) は継手係数、\(s\) は溶接サイズ(mm)、\(L\) は溶接長(m)、\(\rho = 7.85\,\text{g/cm}^3\)(軟鋼の密度)、\(m_e\) は溶接棒1本あたりの溶着金属量(g)です。断面積(mm²)に長さ(m)を掛けると体積がそのまま cm³ で得られるため、重量もきれいにグラム単位で求められます。
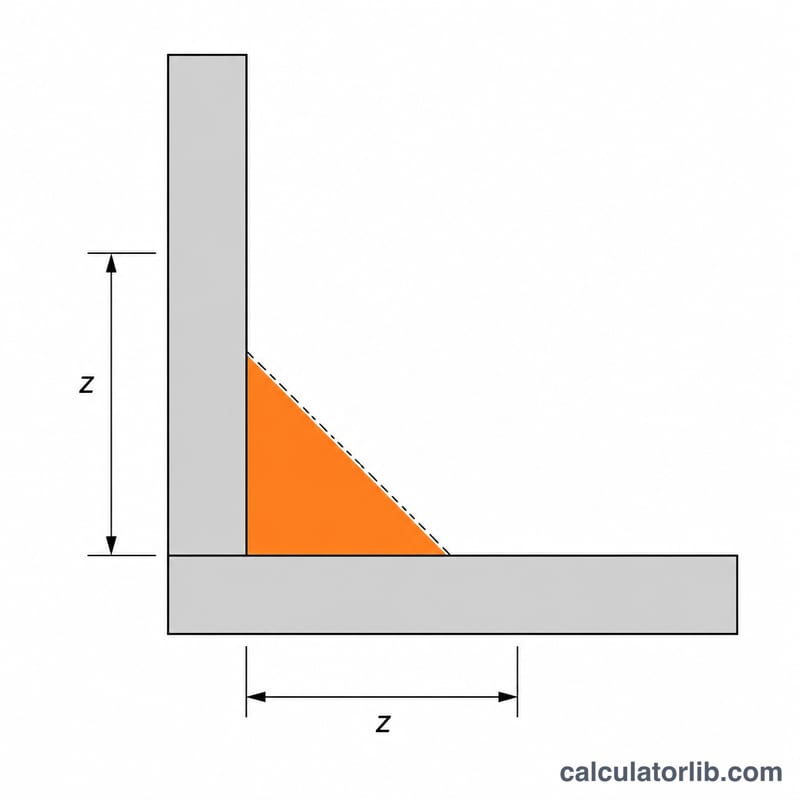 溶接サイズとは、三角形のすみ肉断面の脚長のことで、溶着金属の体積を左右します。
使い方
継手の種類を選び、溶接サイズ(すみ肉溶接では脚長)、溶接の総延長(m)、そして溶接棒1本あたりの溶着金属量(g。溶接棒のデータシートを参照)を入力します。溶着金属の重量と、切り上げた溶接棒の必要本数が表示されます。
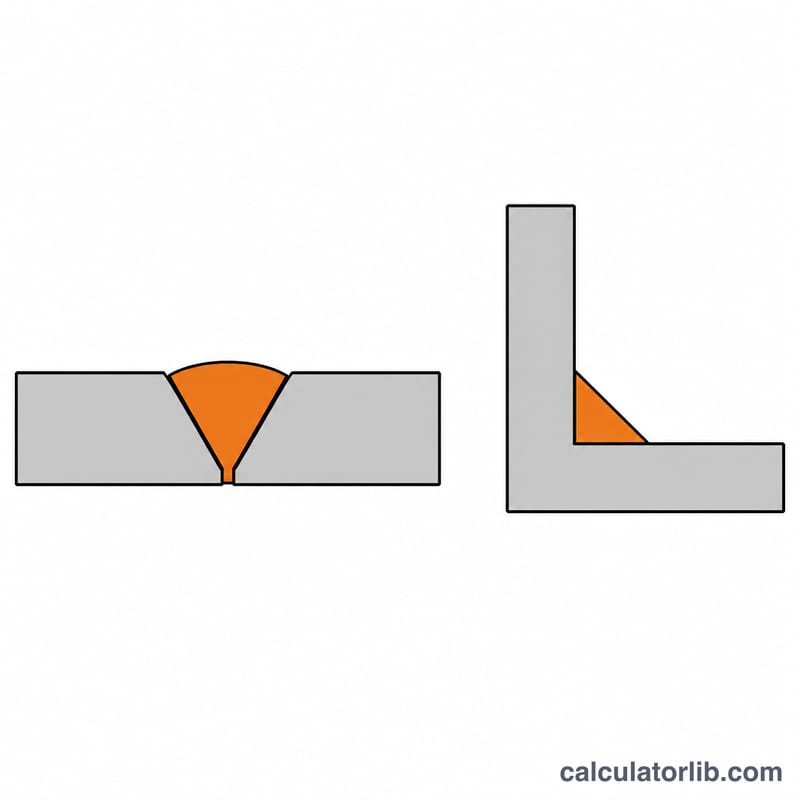 継手の種類によって断面の形が変わるため、同じサイズでも突合せ溶接とすみ肉溶接では金属の消費量が異なります。
計算例
脚長6 mm のすみ肉溶接、溶接長10 m、1本あたり30 g を溶着する溶接棒を使う場合:
$$A = 0.5 \times 6^{2} = 18\,\text{mm}^2$$$$W = 18 \times 10 \times 7.85 = 1413\,\text{g}$$$$N = \frac{1413}{30} = 47.1 \Rightarrow 48\ \text{本}$$
よくある質問(FAQ)
溶接棒の捨て代(ストッブ)やスパッタは考慮されますか? 本ツールでは考慮しません。より現実的な本数を出すには、溶着効率・捨て代・スパッタ損失をすでに織り込んだ「1本あたりに実際に溶着する金属量」を入力してください。
密度はどの値を使えばよいですか? 軟鋼の密度は \(7.85\,\text{g/cm}^3\) です。ステンレスやアルミニウムの場合は、必要に応じて結果を概算で補正してください。
なぜ切り上げるのですか? 溶接棒は端数では購入できないため、結果は常に次の整数本数に切り上げて表示します。
関連する電卓
-
燃費計算ツール
給油量と走行距離から燃費を計算。100kmあたりの燃料消費量(L/100km)に加え、km/Lと英国MPGも表示。無料で簡単に使える燃費計算ツールです。
-
溶接電流計算機
板厚と溶接棒の径から、被覆アーク溶接(手溶接)の適正な溶接電流(アンペア)を計算。現場で使える最小〜最大電流の範囲もあわせて確認できます。
-
シルクスクリーン インク使用量計算機
プリントサイズ、デザインの面積率、色数(版数)、枚数、ロス率、インクの展延率から、シルクスクリーン印刷に必要なインク量をガロン・クォート・オンス・リットルで概算できます。
-

溶接予熱温度計算機
IIW炭素当量・板厚・拡散性水素量から、鋼材溶接で低温割れを防ぐための最低予熱温度の目安を算出します。℃・°F表示、層間温度の目安にも対応。
-

生地の必要量計算ツール(用尺計算)
型紙の寸法・生地幅・枚数・ロス率から、必要な生地の総長さ(m)と面積(㎡)を概算できます。洋裁の布選びや縫製の発注量の目安に便利な用尺計算ツールです。
-

溶接電流計算機
板厚(mm)と溶接棒またはMIGワイヤの径(mm)を入力するだけで、軟鋼向けの目安となる溶接電流と適正範囲を無料で算出。被覆アーク溶接・MIG溶接の設定の出発点に。
発見
-
作物必要水量計算ツール
基準蒸発散量ET0と作物係数Kc、有効降雨量、かんがい効率、ほ場面積を入力するだけで、作物蒸発散量ETcと1日あたりの必要かんがい水量(mm・m³)を即座に計算。水管理やポンプ選定、かん水計画づくりに役立ちます。
-
LTL運賃計算ツール
重量・貨物クラス・距離・基本運賃・燃料サーチャージから、LTL(混載トラック輸送)の運賃を概算。米国式のポンド・マイル・CWT基準で、料金の内訳がひと目でわかります。
-

射出成形サイクルタイム計算ツール
充填・冷却・離型(型開閉を含む)の各時間を入力するだけで、射出成形の総サイクルタイムと1時間あたりの生産個数(ショット数)をかんたんに見積もれます。
-
鉱石品位計算ツール
分析(アッセイ)値と試料重量から、鉱石品位をパーセント(%)とグラム/トン(g/t)で計算。鉱量(トン数)を入力すれば、鉱床に含まれる金属総量の概算も同時に求められる無料ツールです。
-
あり継ぎピッチ計算機
板幅とピンの本数から、あり継ぎ(ダブテイル)のピンとテールの中心位置と等間隔ピッチをmm単位で算出。罫書きにそのまま使える割り付け寸法がわかります。






