溶接の予熱とは?
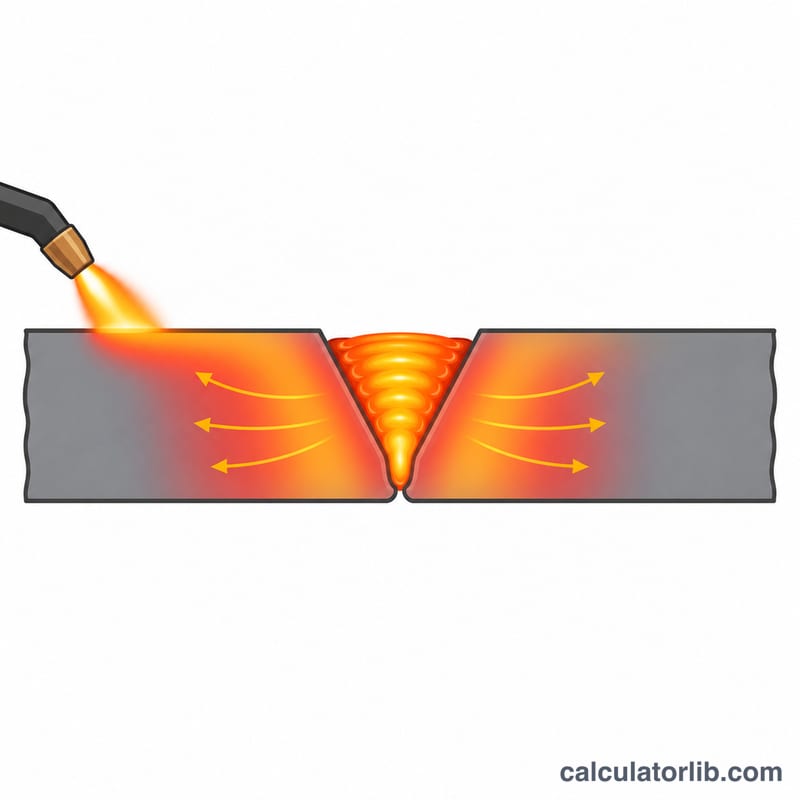
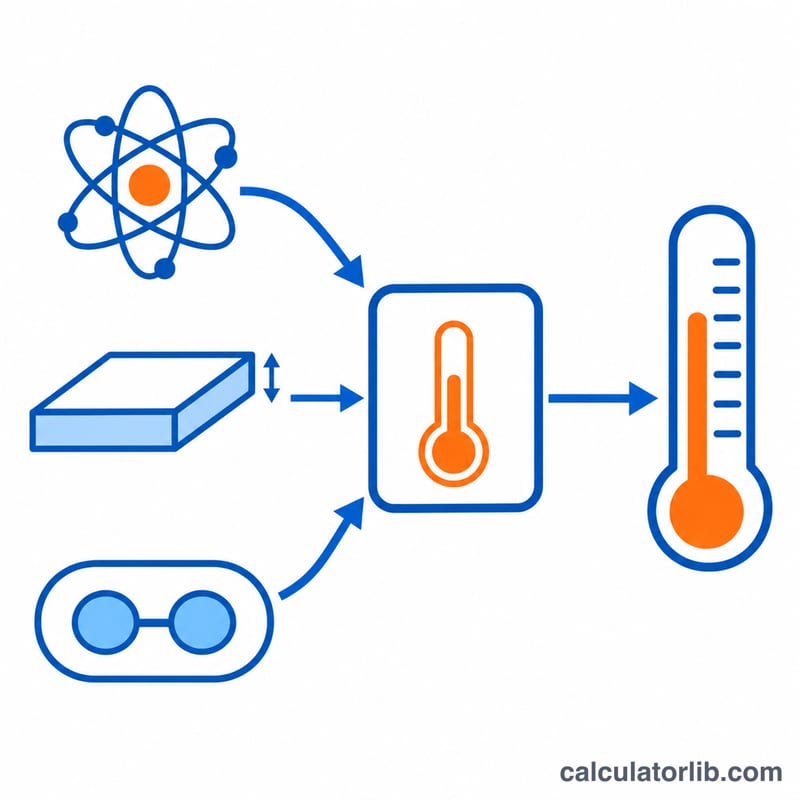
予熱とは、溶接前に母材をあらかじめ加熱しておくことです。炭素鋼や低合金鋼では、熱影響部(HAZ)の冷却速度が遅くなり、硬い マルテンサイト組織の生成を抑えられるうえ、水素が抜けやすくなります。これが水素起因の低温割れ(遅れ割れ)に対する最も基本的な対策です。本計算機は、IIW炭素当量、継手の合計板厚、溶接金属の拡散性水素量という3つの入力から、最低予熱温度の技術的な目安を求めます。あくまで一般的な参考値であり、溶接施工要領書(WPS)、規格要求(AWS D1.1、EN 1011-2、国内ではJIS Z 3118 や各種建築・橋梁の仕様書など)、施工法試験の代わりにはなりません。
使い方
ミルシート(鋼材検査証明書)に記載された炭素当量(IIW式:C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15)、継手部の合計板厚(mm)、使用する溶接材料の拡散性水素量(ml/100 g)を入力してください。水素量の目安は、低水素系溶接棒で約5、セルロース系では10以上です。結果として、最低予熱温度および層間温度を °C と °F で表示します。
計算式の解説
板厚が大きいほど冷却が速くなるため、実効的な炭素当量は次のように大きくなります。
$$CE_T = CE_{IIW}\,(1 + 0.005\,t)$$
基本の予熱温度は平方根の関係で表され、これに水素量による補正が加わります。
$$T_p = 350\sqrt{CE_T - 0.25} + 62\,H^{0.35} - 100$$
ここで \(t\) は板厚(mm)、\(H\) は拡散性水素量(ml/100 g)です。\(CE_T \le 0.25\) の場合、基本項はゼロとなり、結果がマイナスになることはありません。
計算例
\(CE_{IIW} = 0.45\)、板厚25 mm、水素量5 ml/100 g で溶接する鋼材の場合:
$$CE_T = 0.45 \times (1 + 0.005 \times 25) = 0.50625$$
$$T_p = 350\sqrt{0.25625} + 62 \times 5^{0.35} - 100 \approx 177.2 + 8.9 = 186.1\,{}^{\circ}\text{C}$$
華氏では約366.9 °Fです。
典型的な水素量と炭素当量の範囲
拡散性水素の区分
溶着金属中の拡散性水素(HD)は EN ISO 3690 に従って測定され、溶着金属100 gあたりのml で表されます。EN 1011-2 ではこれをレベルに分類しており、ここでは大まかに3つの区分にまとめています。計算機の水素入力には、使用する消耗品と保管条件に応じた実際の値を使用してください。
| 区分 | HD(ml/100 g) | 代表的な消耗品(参考) |
|---|---|---|
| 低水素 | ≤ 5 | 適切に乾燥された低水素系(塩基性)SMAW 電極、ソリッドワイヤ GMAW、一部の SAW フラックスおよびフラックス入りワイヤ |
| 中水素 | 5 – 10 | 多くの SAW フラックス/ワイヤの組み合わせ、一部のフラックス入りワイヤおよびメタル粉入りワイヤ |
| 高水素 | 10 – 15(それ以上を含む) | ルチール系 SMAW 電極(実際には15を超えることが多い)、セルロース系電極(一般に15をはるかに超える) |
これらは典型的な範囲に過ぎません。実際の値は、メーカーのデータ、フラックスや電極の乾燥と保管、シールドガスの露点、表面の汚染に左右されます。認証されたメーカーの HD 値がある場合はそれを使用してください。
IIW 炭素当量
IIW の式は \(CE = C + \frac{Mn}{6} + \frac{Cr+Mo+V}{5} + \frac{Ni+Cu}{15}\) であり、各元素は重量パーセントで表します。EN 1011-2 はこの式を採用しており、これを CEV と呼んでいます。
| 鋼材(EN 10025-2 非合金構造用鋼) | 最大 CEV(板厚30 mmまで) |
|---|---|
| S235JR | 0.35 |
| S275JR | 0.40 |
| S355J2 | 0.45 |
実際のミル値はこれらの上限値より低いことが多いため、ミルシートを確認してください。
一般的な溶接性の指針
- CE がおおよそ 0.35 未満:通常は溶接が容易で、低水素法による薄板部では予熱が不要なことが多い。
- CE がおおよそ 0.35~0.45:予熱は板厚、水素量、拘束度によって決まる。
- CE がおおよそ 0.45 を超える:通常は予熱が必要で、水素管理が重要になる。
これらは IIW および EN 1011-2 の実務に基づく経験則です。CE に基づく方法は一般に C-Mn 鋼および低合金鋼を対象としており、高合金鋼や極低炭素鋼などすべての鋼種に適用できるわけではありません。
予熱計算結果の解釈
計算結果は最低予熱温度であり、溶接中の最低パス間温度としても機能します。これは継手部に適用されるもので、板全体に適用されるものではありません。温度を測定する位置は規格で定められています。例えば AWS D1.1(米国)では、溶接部から75 mm(3 in)以内、および接合された最も厚い部分の厚さに等しい距離以上の範囲で最低温度を満たすことを求めています。EN 1011-2(欧州)も溶接部の両側それぞれおよそ75 mmの範囲を用いています。温度は表面で確認し、可能であれば熱源の反対側で、接触式温度計または温度指示クレヨンを使用してください。
計算結果がゼロの場合
計算機は、合計が正でない場合に 0 °C を返します。これは \(CE_T\) が 0.25 以下の場合に起こり、第1項がゼロとなり、水素項が負になります。水素項は \(H\) がおよそ 3.9 ml/100 g を下回ると負になります。結果がゼロであることは、この式では低温割れのために予熱が必要とは予測されないことを意味します。鋼材を予熱なしで溶接してよいという意味ではありません。最低周囲温度または材料温度の制限、湿気、規格の最低値は依然として適用される場合があります。
最大パス間温度
過剰な入熱も継手を損なうおそれがあります。炭素マンガン構造用鋼のパス間温度は、おおよそ 200~250 °C に制限されることが多くあります。焼入れ焼戻し鋼や加工熱処理鋼は、鋼材製造者が定める低い値に制限されることが多くあります。規定の最高温度は、本計算機ではなく WPS と材料規格によって定められます。
実際の要求事項を変える要因
- 拘束:剛性が高い、または強く拘束された継手は残留応力が増大し、式が示すよりも高い予熱が一般に必要となります。
- 入熱:入熱が低い(細いストリンガービード)と急速に冷却されるため予熱の必要性が高まり、入熱が高いと冷却が遅くなります。
- 周囲温度:寒冷、湿潤、または風の強い条件では熱がより速く失われ、湿気は水素を増加させます。
- 継手形状と板厚:合計の板厚と熱流路の数が冷却速度に影響します。
- 水素管理:消耗品の乾燥、保管、清浄な表面は水素入力に直接影響します。
この見積もりは経験式に基づくスクリーニング用のツールです。準拠すべき要求事項は、適用される規格(例:AWS D1.1 または EN 1011-2)の予熱表または方法、および作業に対して認定された溶接施工法仕様書(WPS)です。
よくある質問
規格の予熱表の代わりになりますか? いいえ。概算・スクリーニング用としてお使いいただき、最終的には必ず適用規格や承認済みの施工要領で確認してください。
ほかに予熱に影響する要素は? 継手の拘束度、入熱量、周囲温度、湿気なども影響します。拘束が大きい場合や入熱が小さい場合は、より高い予熱が必要になります。
水素量が少ないと予熱が下がるのはなぜ? 溶接金属中の水素が少ないほど、熱影響部へ拡散する水素も減るため、割れを防ぐのに必要な温度が低くて済むからです。