¿Qué es el precalentamiento en soldadura?
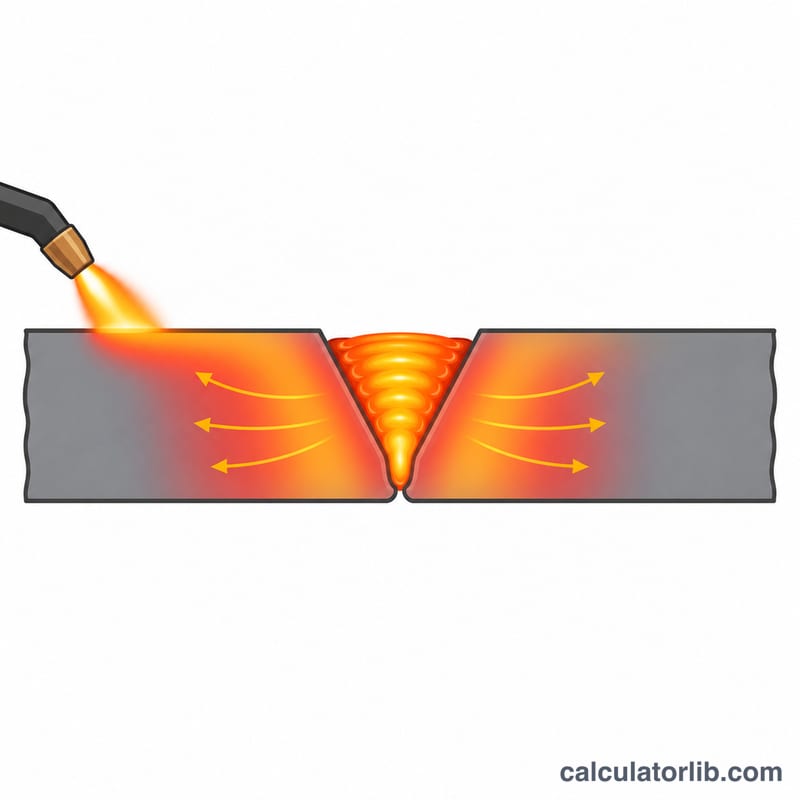
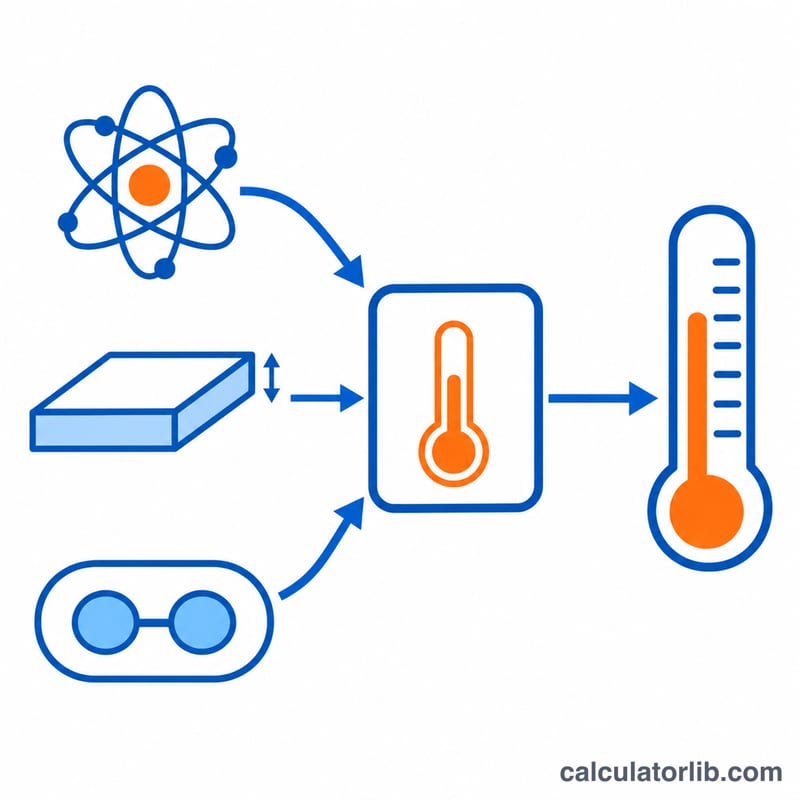
Precalentar consiste en calentar el metal base antes de soldar. En los aceros al carbono y de baja aleación, reduce la velocidad de enfriamiento de la zona afectada por el calor, evita la formación de martensita dura y facilita que el hidrógeno escape, que es la principal defensa contra la fisuración en frío inducida por hidrógeno. Esta calculadora ofrece una estimación de ingeniería de la temperatura mínima de precalentamiento a partir de tres datos: el carbono equivalente IIW, el espesor combinado de las chapas y el nivel de hidrógeno difusible del metal depositado. Es una guía general y no sustituye a tu especificación del procedimiento de soldadura (WPS), a los requisitos de la norma aplicable (AWS D1.1, EN 1011-2) ni a una cualificación del procedimiento.
Cómo usarla
Introduce el carbono equivalente del certificado de colada (IIW: C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15), el espesor combinado en la unión en mm y el hidrógeno difusible de tu consumible en ml/100 g (unos 5 en electrodos de bajo hidrógeno, 10 o más en los celulósicos). El resultado es la temperatura mínima de precalentamiento y entre pasadas en °C y °F.
La fórmula explicada
El espesor aumenta el carbono equivalente efectivo, porque una chapa más gruesa se enfría más rápido:
$$CE_T = CE_{IIW}\,(1 + 0.005\,t)$$
El precalentamiento base sigue una ley de raíz cuadrada, a la que se suma una corrección por hidrógeno:
$$T_p = 350\sqrt{CE_T - 0.25} + 62\,H^{0.35} - 100$$
Aquí \(t\) es el espesor en mm y \(H\) es el hidrógeno difusible en ml/100 g. Si \(CE_T \le 0.25\), el término base es cero, y el resultado nunca es negativo.
Ejemplo resuelto
Un acero con \(CE_{IIW} = 0.45\), de 25 mm de espesor, soldado con 5 ml/100 g de hidrógeno:
$$CE_T = 0.45 \times (1 + 0.005 \times 25) = 0.50625$$
$$T_p = 350\sqrt{0.25625} + 62 \times 5^{0.35} - 100 \approx 177.2 + 8.9 = 186.1\,{}^{\circ}\text{C}$$
Eso equivale a unos 366,9 °F.
Niveles típicos de hidrógeno y rangos de carbono equivalente
Clases de hidrógeno difusible
El hidrógeno difusible en el metal de soldadura depositado (HD) se mide según EN ISO 3690 y se expresa en ml por 100 g de metal de soldadura. La norma EN 1011-2 lo agrupa en niveles, resumidos aquí en tres clases generales. Use el valor real de su consumible y de su condición de almacenamiento como entrada de hidrógeno de la calculadora.
| Clase | HD (ml/100 g) | Consumibles típicos (orientativo) |
|---|---|---|
| Bajo hidrógeno | ≤ 5 | Electrodos SMAW básicos (de bajo hidrógeno) correctamente secados, alambre macizo GMAW, y algunos fundentes SAW y alambres tubulares |
| Hidrógeno medio | 5 – 10 | Muchas combinaciones de fundente/alambre SAW, algunos alambres tubulares y alambres con núcleo metálico |
| Alto hidrógeno | 10 – 15 (y superior) | Electrodos SMAW de rutilo (a menudo por encima de 15 en la práctica); electrodos celulósicos, que suelen estar muy por encima de 15 |
Estos son solo rangos típicos. Los niveles reales dependen de los datos del fabricante, del secado y almacenamiento de fundentes o electrodos, del punto de rocío del gas de protección y de la contaminación superficial. Use la cifra HD certificada por el fabricante cuando esté disponible.
Carbono equivalente IIW
La fórmula IIW es \(CE = C + \frac{Mn}{6} + \frac{Cr+Mo+V}{5} + \frac{Ni+Cu}{15}\), con los elementos en porcentaje en peso. La norma EN 1011-2 usa esta forma, a la que llama CEV.
| Acero (EN 10025-2 estructural no aleado) | CEV máximo, hasta 30 mm de espesor |
|---|---|
| S235JR | 0.35 |
| S275JR | 0.40 |
| S355J2 | 0.45 |
Los valores reales de acería suelen ser inferiores a estos máximos, así que revise el certificado de acería.
Orientación general de soldabilidad
- CE por debajo de aproximadamente 0.35: normalmente fácil de soldar, y el precalentamiento suele no ser necesario en secciones delgadas con procesos de bajo hidrógeno.
- CE de aproximadamente 0.35–0.45: el precalentamiento depende del espesor, del hidrógeno y de la restricción.
- CE por encima de aproximadamente 0.45: normalmente se necesita precalentamiento, y el control del hidrógeno se vuelve importante.
Estas son reglas prácticas de la práctica IIW y EN 1011-2. El enfoque basado en CE está generalmente pensado para aceros C-Mn y de baja aleación, no para todos los tipos de acero, como los de alta aleación o los de muy bajo carbono.
Interpretación de su resultado de precalentamiento
El resultado es una temperatura de precalentamiento mínima, que también actúa como temperatura mínima entre pasadas durante la soldadura. Se aplica a la zona de la unión, no a toda la placa. Las normas especifican dónde medirla. La norma AWS D1.1 (EE. UU.), por ejemplo, exige que la temperatura mínima se mida dentro de 75 mm (3 in) de la soldadura, y al menos a una distancia igual a la parte más gruesa unida. La norma EN 1011-2 (Europa) también utiliza una zona de unos 75 mm a cada lado de la soldadura. Compruebe la temperatura en la superficie, idealmente en el lado opuesto a la fuente de calor, usando termómetros de contacto o lápices indicadores de temperatura.
Un resultado de cero
La calculadora devuelve 0 °C cuando la suma no es positiva. Esto ocurre cuando \(CE_T\) es igual o inferior a 0.25, de modo que el primer término es cero y el término de hidrógeno es negativo. El término de hidrógeno es negativo para \(H\) por debajo de aproximadamente 3.9 ml/100 g. Un resultado de cero significa que la fórmula no predice una necesidad de precalentamiento para evitar el agrietamiento en frío. No significa que el acero pueda soldarse en frío. Los límites mínimos de temperatura ambiente o del material, la humedad y los mínimos del código pueden seguir aplicándose.
Temperatura máxima entre pasadas
Un exceso de calor también puede dañar la unión. Las temperaturas entre pasadas para aceros estructurales al carbono-manganeso suelen limitarse a unos 200–250 °C. Los aceros templados y revenidos o laminados termomecánicamente suelen tener límites más bajos fijados por el productor del acero. El máximo especificado procede de la WPS y de la especificación del material, no de esta calculadora.
Lo que cambia el requisito real
- Restricción: las uniones rígidas o muy restringidas aumentan la tensión residual y, en general, necesitan un precalentamiento mayor que el que sugiere la fórmula.
- Aporte térmico: un aporte térmico bajo (cordones rectos pequeños) se enfría rápidamente y aumenta la necesidad de precalentamiento, mientras que un aporte térmico mayor ralentiza el enfriamiento.
- Temperatura ambiente: las condiciones frías, húmedas o ventosas eliminan el calor más rápido, y la humedad aporta hidrógeno.
- Geometría y espesor de la unión: el espesor combinado y el número de trayectorias de flujo de calor afectan a la velocidad de enfriamiento.
- Control del hidrógeno: el secado, el almacenamiento de los consumibles y las superficies limpias afectan directamente a la entrada de hidrógeno.
Esta estimación es una herramienta de cribado basada en una fórmula empírica. Los requisitos que rigen son las tablas o métodos de precalentamiento del código aplicable (por ejemplo, AWS D1.1 o EN 1011-2) y la especificación de procedimiento de soldadura (WPS) cualificada para el trabajo.
Preguntas frecuentes
¿Sustituye a las tablas de la norma? No. Úsala como cálculo orientativo y confirma siempre el valor con la norma que rija tu obra o con un procedimiento cualificado.
¿Qué más influye en el precalentamiento? También importan el embridamiento de la unión, el aporte térmico, la temperatura ambiente y la humedad. Un mayor embridamiento o un menor aporte térmico exigen más precalentamiento.
¿Por qué un bajo contenido de hidrógeno reduce el precalentamiento? Cuanto menos hidrógeno hay en la soldadura, menos puede difundirse hacia la zona afectada por el calor, así que basta una temperatura menor para evitar las fisuras.