वेल्डिंग प्रीहीट क्या है?
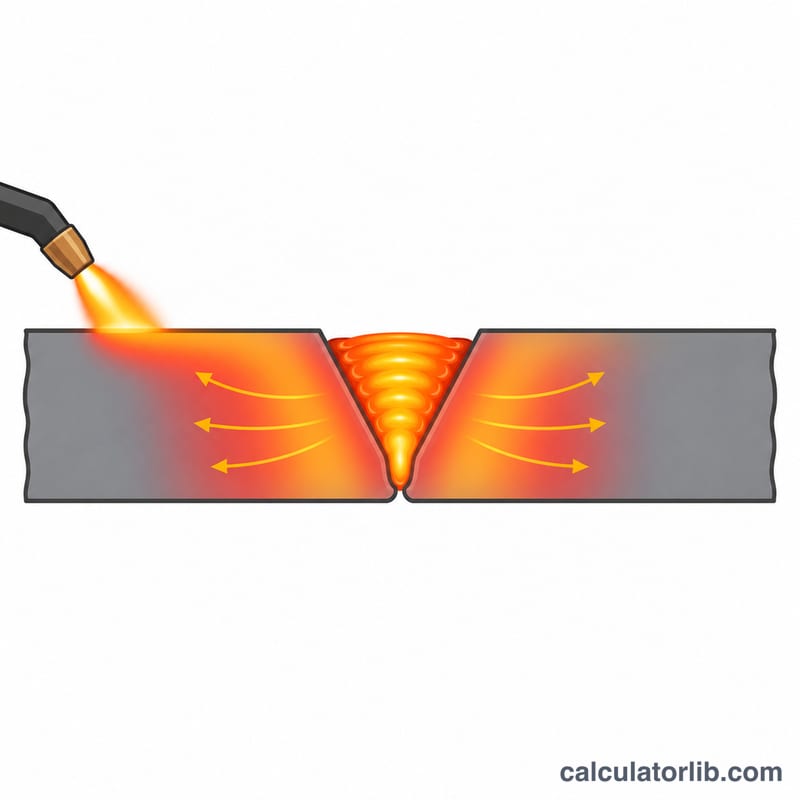
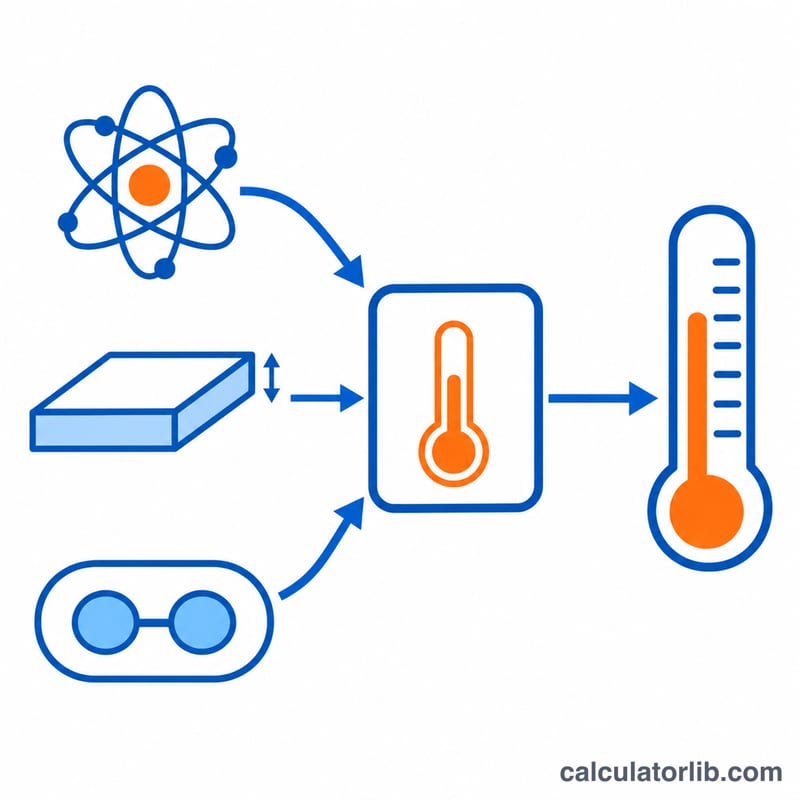
प्रीहीटिंग का मतलब है वेल्डिंग शुरू करने से पहले बेस मेटल को गर्म करना। कार्बन और लो-अलॉय स्टील में इससे हीट-अफेक्टेड ज़ोन (HAZ) धीरे ठंडा होता है, कठोर मार्टेन्साइट बनने से बचाव होता है और हाइड्रोजन को बाहर निकलने का समय मिलता है। हाइड्रोजन-जनित कोल्ड क्रैकिंग से बचने का यही मुख्य उपाय है। यह कैलकुलेटर तीन इनपुट से न्यूनतम प्रीहीट तापमान का इंजीनियरिंग अनुमान देता है: IIW कार्बन इक्विवेलेंट, जोड़ की कुल मोटाई और वेल्ड मेटल में डिफ्यूज़िबल हाइड्रोजन का स्तर। यह एक सामान्य मार्गदर्शन है। यह आपकी वेल्डिंग प्रोसीजर स्पेसिफिकेशन (WPS), कोड की आवश्यकताओं (AWS D1.1, EN 1011-2) या प्रोसीजर क्वालिफिकेशन का विकल्प नहीं है।
इसका उपयोग कैसे करें
मिल सर्टिफिकेट से कार्बन इक्विवेलेंट (IIW: C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15) दर्ज करें, फिर जोड़ की कुल मोटाई मिमी में और अपने कंज़्यूमेबल का डिफ्यूज़िबल हाइड्रोजन ml/100 g में भरें (लो-हाइड्रोजन इलेक्ट्रोड के लिए लगभग 5, सेल्युलोसिक प्रकार के लिए 10 या अधिक)। नतीजे में न्यूनतम प्रीहीट और इंटरपास तापमान °C और °F दोनों में मिलेगा।
सूत्र की व्याख्या
मोटाई बढ़ने से प्रभावी कार्बन इक्विवेलेंट बढ़ जाता है, क्योंकि मोटी प्लेट तेज़ी से ठंडी होती है:
$$CE_T = CE_{IIW}\,(1 + 0.005\,t)$$
बेस प्रीहीट वर्गमूल नियम का पालन करता है और उसमें हाइड्रोजन का संशोधन जोड़ा जाता है:
$$T_p = 350\sqrt{CE_T - 0.25} + 62\,H^{0.35} - 100$$
यहाँ \(t\) मिमी में मोटाई है और \(H\) ml/100 g में डिफ्यूज़िबल हाइड्रोजन। यदि \(CE_T \le 0.25\) हो तो बेस पद शून्य माना जाता है, और परिणाम कभी ऋणात्मक नहीं आता।
हल किया हुआ उदाहरण
एक स्टील जिसका \(CE_{IIW} = 0.45\) है, मोटाई 25 मिमी है और 5 ml/100 g हाइड्रोजन के साथ वेल्ड किया गया:
$$CE_T = 0.45 \times (1 + 0.005 \times 25) = 0.50625$$
$$T_p = 350\sqrt{0.25625} + 62 \times 5^{0.35} - 100 \approx 177.2 + 8.9 = 186.1\,{}^{\circ}\text{C}$$
यह लगभग 366.9 °F के बराबर है।
अक्सर पूछे जाने वाले प्रश्न
क्या यह कोड की तालिकाओं की जगह ले सकता है? नहीं। इसे केवल शुरुआती आकलन के लिए इस्तेमाल करें और हमेशा लागू कोड या क्वालिफाइड प्रोसीजर से पुष्टि करें।
प्रीहीट को और क्या प्रभावित करता है? जोड़ की रेस्ट्रेंट (जकड़न), हीट इनपुट, आसपास का तापमान और नमी भी मायने रखते हैं। ज़्यादा रेस्ट्रेंट या कम हीट इनपुट होने पर अधिक प्रीहीट की ज़रूरत पड़ती है।
कम हाइड्रोजन से प्रीहीट कम क्यों हो जाता है? वेल्ड में हाइड्रोजन कम होने पर हीट-अफेक्टेड ज़ोन में फैलने के लिए कम हाइड्रोजन बचता है, इसलिए क्रैकिंग रोकने के लिए कम तापमान ही काफ़ी होता है।