Nung nóng sơ bộ khi hàn là gì?
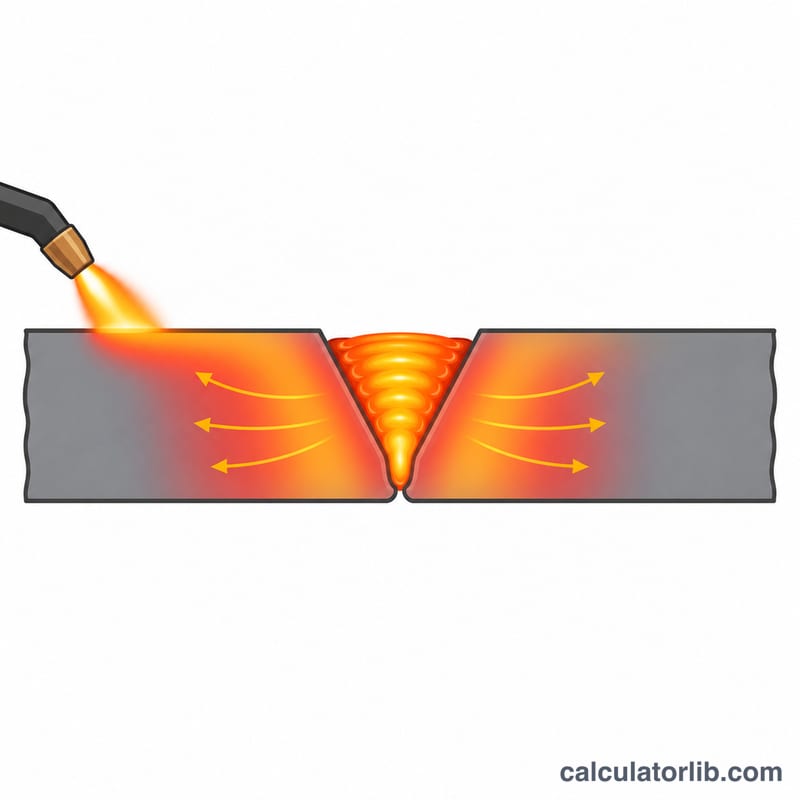
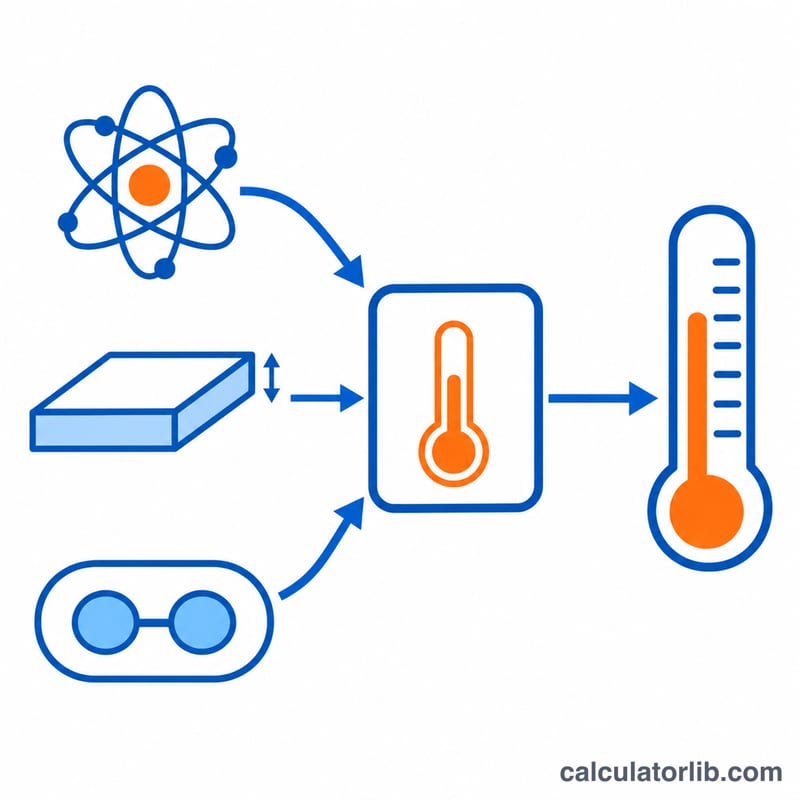
Nung nóng sơ bộ (gia nhiệt trước khi hàn, tiếng Anh là preheat) là làm nóng kim loại cơ bản trước khi hàn. Với thép carbon và thép hợp kim thấp, việc này làm chậm tốc độ nguội của vùng ảnh hưởng nhiệt (HAZ), tránh hình thành martensite cứng giòn và giúp hydro thoát ra ngoài. Đây là biện pháp phòng ngừa chính đối với nứt nguội do hydro. Máy tính này đưa ra ước tính kỹ thuật về nhiệt độ gia nhiệt sơ bộ tối thiểu từ ba thông số đầu vào: đương lượng carbon IIW, tổng chiều dày tấm tại mối ghép và hàm lượng hydro khuếch tán trong kim loại mối hàn. Kết quả chỉ mang tính tham khảo chung, không thay thế quy trình hàn (WPS), yêu cầu của tiêu chuẩn (AWS D1.1, EN 1011-2) hay việc đánh giá chất lượng quy trình hàn (PQR).
Cách sử dụng
Nhập đương lượng carbon lấy từ chứng chỉ chất lượng của nhà máy thép (IIW: C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15), tổng chiều dày tại mối ghép tính bằng mm, và hàm lượng hydro khuếch tán của vật liệu hàn tính bằng ml/100 g (khoảng 5 với que hàn hydro thấp, từ 10 trở lên với que hàn loại cellulose). Kết quả là nhiệt độ gia nhiệt sơ bộ và nhiệt độ giữa các lớp hàn tối thiểu, hiển thị theo °C và °F.
Giải thích công thức
Chiều dày làm tăng đương lượng carbon hiệu dụng vì tấm càng dày thì nguội càng nhanh:
$$CE_T = CE_{IIW}\,(1 + 0.005\,t)$$
Nhiệt độ gia nhiệt cơ bản tuân theo quy luật căn bậc hai, sau đó cộng thêm phần hiệu chỉnh theo hydro:
$$T_p = 350\sqrt{CE_T - 0.25} + 62\,H^{0.35} - 100$$
Trong đó \(t\) là chiều dày tính bằng mm và \(H\) là hàm lượng hydro khuếch tán tính bằng ml/100 g. Nếu \(CE_T \le 0.25\) thì số hạng cơ bản bằng 0, và kết quả không bao giờ âm.
Ví dụ minh họa
Thép có \(CE_{IIW} = 0.45\), dày 25 mm, hàn với hàm lượng hydro 5 ml/100 g:
$$CE_T = 0.45 \times (1 + 0.005 \times 25) = 0.50625$$
$$T_p = 350\sqrt{0.25625} + 62 \times 5^{0.35} - 100 \approx 177.2 + 8.9 = 186.1\,{}^{\circ}\text{C}$$
Tương đương khoảng 366,9 °F.
Câu hỏi thường gặp
Công cụ này có thay thế bảng tra trong tiêu chuẩn không? Không. Hãy dùng để sàng lọc ban đầu và luôn đối chiếu với tiêu chuẩn áp dụng hoặc quy trình hàn đã được phê duyệt.
Còn yếu tố nào khác ảnh hưởng đến nhiệt độ gia nhiệt sơ bộ? Độ cứng vững (độ ngàm) của mối ghép, nhiệt lượng đường hàn, nhiệt độ môi trường và độ ẩm cũng đều quan trọng. Mối ghép bị ngàm chặt hơn hoặc nhiệt lượng đường hàn thấp hơn sẽ cần gia nhiệt sơ bộ cao hơn.
Vì sao hydro thấp lại giảm nhiệt độ gia nhiệt? Hydro trong mối hàn càng ít thì lượng khuếch tán vào vùng ảnh hưởng nhiệt càng ít, nên chỉ cần nhiệt độ thấp hơn là đủ ngăn ngừa nứt.