Qu'est-ce que le préchauffage en soudage ?
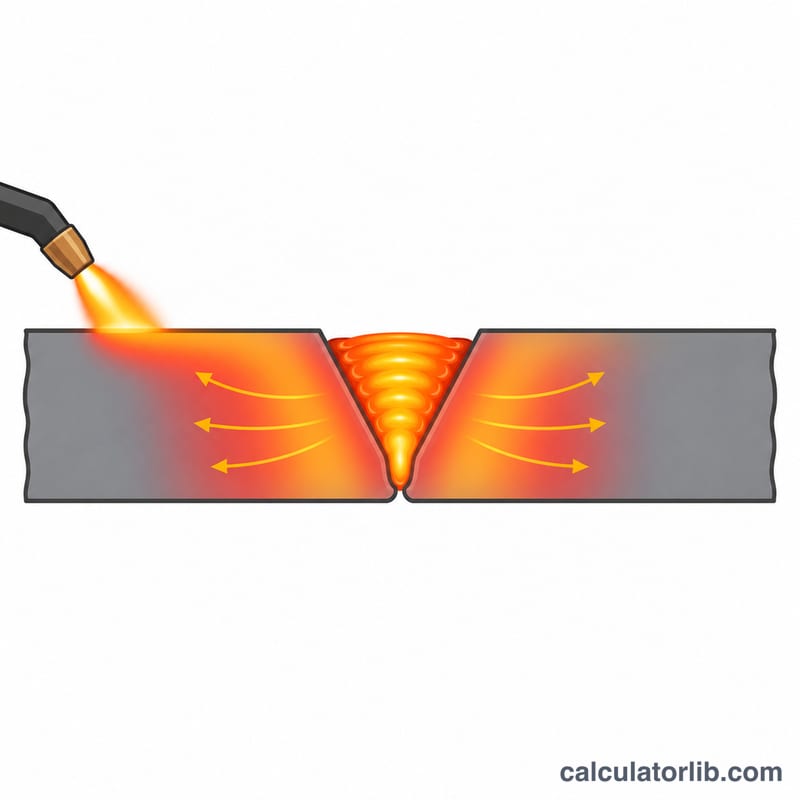
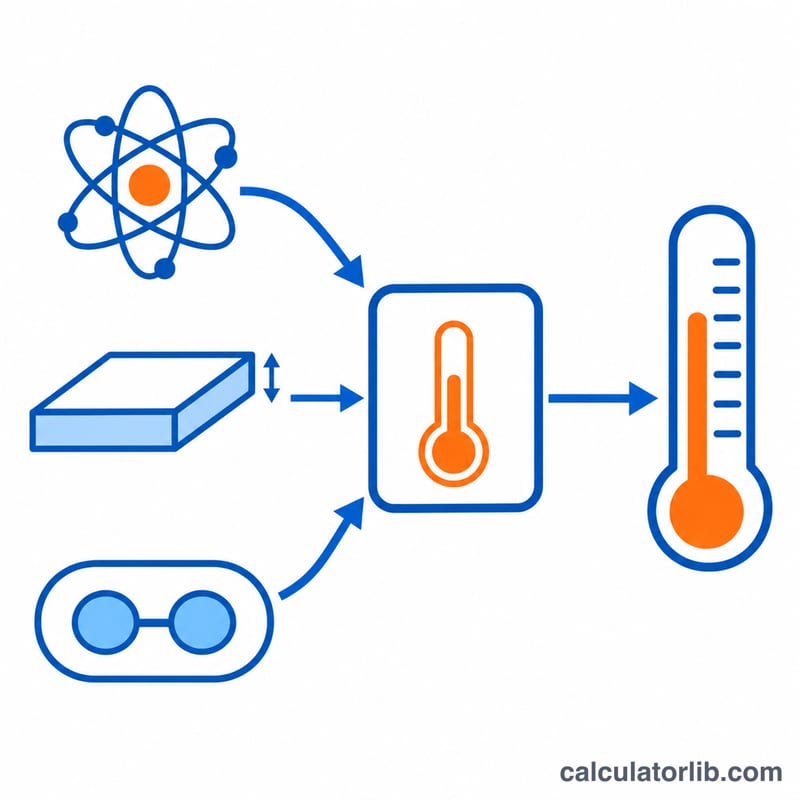
Le préchauffage consiste à chauffer le métal de base avant de souder. Sur les aciers au carbone et faiblement alliés, il ralentit la vitesse de refroidissement de la zone affectée thermiquement (ZAT), évite la formation de martensite dure et permet à l'hydrogène de s'échapper : c'est la principale parade contre la fissuration à froid induite par l'hydrogène. Ce calculateur fournit une estimation d'ingénierie de la température minimale de préchauffage à partir de trois données : le carbone équivalent IIW, l'épaisseur cumulée des tôles et la teneur en hydrogène diffusible du métal déposé. Il s'agit d'un guide général, qui ne remplace ni votre descriptif de mode opératoire de soudage (DMOS), ni les exigences des normes (AWS D1.1, EN 1011-2) ni une qualification de mode opératoire.
Comment l'utiliser
Saisissez le carbone équivalent indiqué sur le certificat matière (IIW : C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15), l'épaisseur cumulée au niveau du joint en mm, et l'hydrogène diffusible de votre produit d'apport en ml/100 g (environ 5 pour des électrodes basiques à très bas hydrogène, 10 ou plus pour des électrodes cellulosiques). Le résultat est la température minimale de préchauffage et entre passes en °C et en °F.
La formule expliquée
L'épaisseur augmente le carbone équivalent effectif, car une tôle épaisse refroidit plus vite :
$$CE_T = CE_{IIW}\,(1 + 0.005\,t)$$
Le préchauffage de base suit une loi en racine carrée, à laquelle on ajoute une correction liée à l'hydrogène :
$$T_p = 350\sqrt{CE_T - 0.25} + 62\,H^{0.35} - 100$$
Ici, \(t\) est l'épaisseur en mm et \(H\) l'hydrogène diffusible en ml/100 g. Si \(CE_T \le 0.25\), le terme de base est nul, et le résultat n'est jamais négatif.
Exemple de calcul
Un acier avec \(CE_{IIW} = 0.45\), de 25 mm d'épaisseur, soudé avec 5 ml/100 g d'hydrogène :
$$CE_T = 0.45 \times (1 + 0.005 \times 25) = 0.50625$$
$$T_p = 350\sqrt{0.25625} + 62 \times 5^{0.35} - 100 \approx 177.2 + 8.9 = 186.1\,{}^{\circ}\text{C}$$
Soit environ 366,9 °F.
Niveaux typiques d'hydrogène et plages d'équivalent carbone
Classes d'hydrogène diffusible
L'hydrogène diffusible dans le métal de soudure déposé (HD) est mesuré selon l'EN ISO 3690 et exprimé en ml par 100 g de métal de soudure. L'EN 1011-2 le regroupe en niveaux, résumés ici en trois grandes classes. Utilisez la valeur réelle correspondant à votre consommable et à ses conditions de stockage comme donnée d'entrée d'hydrogène du calculateur.
| Classe | HD (ml/100 g) | Consommables typiques (indicatif) |
|---|---|---|
| Hydrogène faible | ≤ 5 | Électrodes basiques (à faible teneur en hydrogène) SMAW correctement séchées, fil plein GMAW, et certains flux SAW ainsi que fils fourrés |
| Hydrogène moyen | 5 – 10 | De nombreuses combinaisons flux/fil SAW, certains fils fourrés et fils à âme métallique |
| Hydrogène élevé | 10 – 15 (et plus) | Électrodes SMAW rutiles (souvent supérieures à 15 en pratique) ; électrodes cellulosiques, généralement bien au-dessus de 15 |
Ce ne sont que des plages typiques. Les niveaux réels dépendent des données du fabricant, du séchage et du stockage des électrodes ou des flux, du point de rosée du gaz de protection et de la contamination de surface. Utilisez la valeur HD certifiée par le fabricant lorsqu'elle est disponible.
Équivalent carbone IIW
La formule IIW est \(CE = C + \frac{Mn}{6} + \frac{Cr+Mo+V}{5} + \frac{Ni+Cu}{15}\), les éléments étant exprimés en pourcentage massique. L'EN 1011-2 utilise cette forme, qu'elle appelle CEV.
| Acier (EN 10025-2, aciers de construction non alliés) | CEV maximal, jusqu'à 30 mm d'épaisseur |
|---|---|
| S235JR | 0,35 |
| S275JR | 0,40 |
| S355J2 | 0,45 |
Les valeurs réelles des aciéries sont souvent inférieures à ces maxima, vérifiez donc le certificat d'usine.
Recommandations générales de soudabilité
- CE inférieur à environ 0,35 : généralement facile à souder, et le préchauffage est souvent inutile pour les faibles épaisseurs avec des procédés à faible teneur en hydrogène.
- CE d'environ 0,35 à 0,45 : le préchauffage dépend de l'épaisseur, de l'hydrogène et du bridage.
- CE supérieur à environ 0,45 : un préchauffage est généralement nécessaire, et la maîtrise de l'hydrogène devient importante.
Ce sont des règles empiriques issues de la pratique IIW et EN 1011-2. L'approche fondée sur le CE est en général destinée aux aciers au C-Mn et faiblement alliés, et non à tous les types d'aciers, comme les aciers fortement alliés ou à très faible teneur en carbone.
Interpréter votre résultat de préchauffage
Le résultat est une température de préchauffage minimale, qui sert aussi de température minimale entre passes pendant le soudage. Elle s'applique à la zone de l'assemblage, et non à la tôle entière. Les codes précisent où la mesurer. L'AWS D1.1 (États-Unis), par exemple, exige la température minimale à moins de 75 mm (3 in) de la soudure, et sur une distance au moins égale à la partie la plus épaisse assemblée. L'EN 1011-2 (Europe) utilise également une zone d'environ 75 mm de chaque côté de la soudure. Vérifiez la température en surface, idéalement du côté opposé à la source de chaleur, à l'aide de thermomètres de contact ou de crayons indicateurs de température.
Un résultat nul
Le calculateur renvoie 0 °C lorsque la somme n'est pas positive. Cela se produit lorsque \(CE_T\) est inférieur ou égal à 0,25, de sorte que le premier terme est nul, et que le terme lié à l'hydrogène est négatif. Le terme lié à l'hydrogène est négatif pour \(H\) inférieur à environ 3,9 ml/100 g. Un résultat nul signifie que la formule ne prévoit pas de besoin de préchauffage pour éviter la fissuration à froid. Cela ne signifie pas que l'acier peut être soudé sans préchauffage. Les limites minimales de température ambiante ou du matériau, l'humidité et les minima des codes peuvent toujours s'appliquer.
Température maximale entre passes
Un apport de chaleur excessif peut aussi nuire à l'assemblage. Les températures entre passes pour les aciers de construction au carbone-manganèse sont souvent limitées à environ 200–250 °C. Les aciers trempés et revenus ou laminés thermomécaniquement sont souvent limités à des valeurs plus basses fixées par le producteur d'acier. Le maximum spécifié provient du WPS et de la spécification du matériau, et non de ce calculateur.
Ce qui modifie l'exigence réelle
- Bridage : les assemblages rigides ou fortement bridés augmentent les contraintes résiduelles et nécessitent généralement un préchauffage plus élevé que ne le suggère la formule.
- Apport de chaleur : un faible apport de chaleur (cordons droits étroits) refroidit rapidement et augmente le besoin de préchauffage, tandis qu'un apport plus élevé ralentit le refroidissement.
- Température ambiante : un temps froid, humide ou venteux retire la chaleur plus vite, et l'humidité ajoute de l'hydrogène.
- Géométrie et épaisseur de l'assemblage : l'épaisseur combinée et le nombre de trajets de flux thermique influencent la vitesse de refroidissement.
- Maîtrise de l'hydrogène : le séchage, le stockage des consommables et la propreté des surfaces influencent directement l'apport d'hydrogène.
Cette estimation est un outil de présélection fondé sur une formule empirique. Les exigences déterminantes sont les tableaux ou méthodes de préchauffage du code applicable (par exemple AWS D1.1 ou EN 1011-2) et le mode opératoire de soudage qualifié (WPS) pour le chantier.
FAQ
Cela remplace-t-il les abaques des normes ? Non. Utilisez cet outil pour un pré-dimensionnement, et validez toujours avec la norme applicable ou un mode opératoire qualifié.
Quels autres facteurs influencent le préchauffage ? Le bridage du joint, l'énergie de soudage, la température ambiante et l'humidité jouent aussi. Un bridage plus fort ou une énergie de soudage plus faible exigent un préchauffage plus élevé.
Pourquoi un faible taux d'hydrogène réduit-il le préchauffage ? Moins il y a d'hydrogène dans le cordon, moins il en diffuse dans la zone affectée thermiquement : une température plus basse suffit donc à prévenir la fissuration.