Что делает этот калькулятор
Калькулятор силы сварочного тока подсказывает разумное стартовое значение для полуавтоматической сварки MIG/MAG или ручной дуговой сварки штучным электродом (MMA, SMAW). Для расчёта нужны всего два параметра, которые вы и так знаете: толщина металла и диаметр электрода или проволоки. Выставьте на аппарате значение, близкое к полученному, проварите пробный шов на образце и подстройте ток по результату. Расчёт ориентирован на малоуглеродистую (обычную конструкционную) сталь и является практической прикидкой, а не аттестованной технологической процедурой.
Как пользоваться
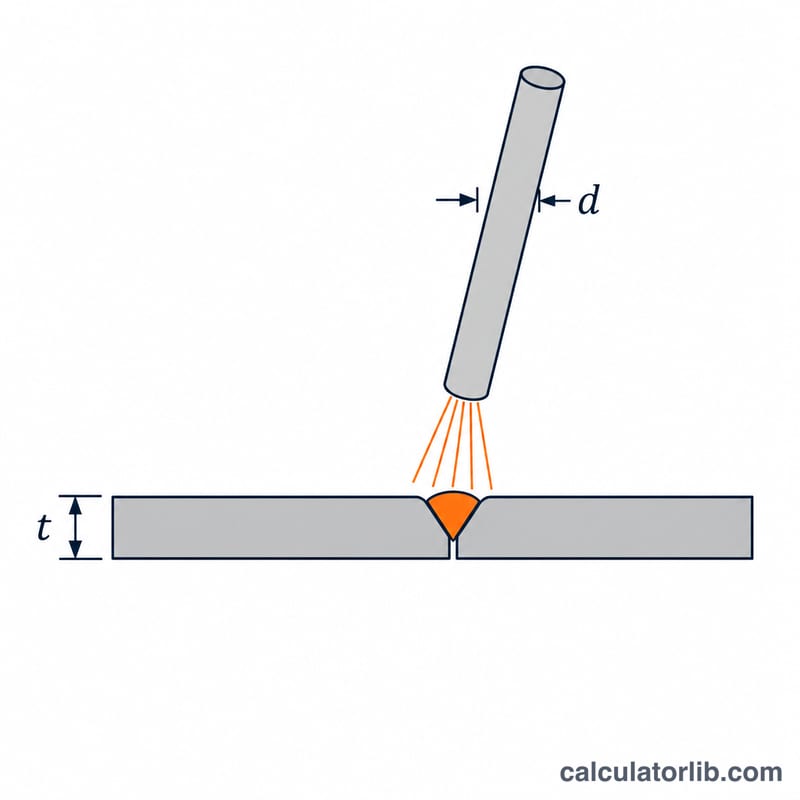
Введите толщину металла в миллиметрах и диаметр электрода или сварочной проволоки тоже в миллиметрах — и вы получите рекомендуемую силу тока и предлагаемый рабочий диапазон. Чем толще металл, тем больше тепла нужно для проплавления, а чем больше диаметр электрода, тем выше ток, который он выдерживает. Поэтому оба параметра увеличивают результат.
Как считается формула
И классическое правило по толщине металла, и правило по диаметру электрода для малоуглеродистой стали дают около \(40\ \text{A}\) на миллиметр. Усредняя их, получаем одно значение, в котором оба параметра учтены равноценно:
$$A = 20 \times (t + d)$$
где \(A\) — рекомендуемая сила тока в амперах, \(t\) — толщина металла в мм, \(d\) — диаметр электрода или проволоки в мм. Рекомендуемый диапазон — от \(0.9A\) до \(1.1A\): это удобный запас для подбора глубины проплавления.
Пример расчёта
Сваривается пластина толщиной \(3\,\text{mm}\) электродом диаметром \(2.4\,\text{mm}\):
$$A = 20 \times (3 + 2.4) = 20 \times 5.4 = 108\ \text{A}$$
Рабочий диапазон при этом примерно от \(97\) до \(119\ \text{A}\). Начните около 108 А, понаблюдайте за валиком и скорректируйте ток с учётом скорости ведения и пространственного положения.
Типовой ток по толщине металла и размеру электрода (малоуглеродистая сталь)
В таблицах ниже приведены ориентировочные диапазоны, которые обычно дают производители, для малоуглеродистой стали в нижнем положении. Это практические ориентиры, а не аттестованные технологические инструкции по сварке (WPS). Они могут несколько отличаться от результата калькулятора, потому что калькулятор использует одну простую линейную формулу \(I = 20 \times (t + d)\) для всех способов сварки. Прочерк «—» означает, что такое сочетание обычно не применяется.
Ручная дуговая сварка (MMA/SMAW), электроды E6013 / E7018, амперы
| Толщина пластины | Электрод 2,5 мм | Электрод 3,2 мм | Электрод 4,0 мм | Электрод 5,0 мм |
|---|---|---|---|---|
| 1,5 мм | 50–70 | — | — | — |
| 2 мм | 60–80 | — | — | — |
| 3 мм | 70–95 | 90–120 | — | — |
| 4 мм | — | 100–130 | 120–150 | — |
| 5 мм | — | 110–140 | 130–170 | — |
| 6 мм | — | 110–140 | 140–180 | 180–220 |
| 10 мм (многопроходная) | — | 100–140 (корневой шов) | 150–190 | 190–240 |
MIG/MAG, сплошная проволока (перенос с короткими замыканиями, Ar/CO₂ или CO₂), амперы
| Толщина пластины | Проволока 0,6 мм | Проволока 0,8 мм | Проволока 0,9 мм | Проволока 1,2 мм |
|---|---|---|---|---|
| 1,5 мм | 40–70 | 50–100 | 60–110 | — |
| 2 мм | 50–80 | 70–120 | 80–130 | 100–140 |
| 3 мм | — | 90–140 | 100–160 | 120–180 |
| 4 мм | — | 110–150 | 120–180 | 140–200 |
| 5 мм | — | — | 150–200 | 160–220 |
| 6 мм | — | — | 170–220 | 180–250 |
| 10 мм (многопроходная) | — | — | — | 200–280 |
Реальные настройки зависят от типа соединения, защитного газа, марки проволоки, источника питания и скорости сварки. Всегда сверяйтесь с паспортом или техописанием на сварочные материалы.
Сравнение сценариев: рекомендуемый ток для типовых работ
В каждой строке используется формула \(I = 20 \times (t + d)\) и рабочий диапазон от \(0.9I\) до \(1.1I\).
| Работа | Подстановка | Рекомендуемый I (А) | Диапазон (А) |
|---|---|---|---|
| Лист 1,5 мм, проволока MIG 0,8 мм | \(20 \times (1.5 + 0.8)\) | 46 | 41.4–50.6 |
| Пластина 2 мм, электрод 2,5 мм | \(20 \times (2 + 2.5)\) | 90 | 81–99 |
| Пластина 3 мм, электрод 2,4 мм | \(20 \times (3 + 2.4)\) | 108 | 97.2–118.8 |
| Пластина 6 мм, электрод 3,2 мм | \(20 \times (6 + 3.2)\) | 184 | 165.6–202.4 |
| Пластина 10 мм, электрод 4,0 мм | \(20 \times (10 + 4.0)\) | 280 | 252–308 |
Когда результат выходит за практические пределы:
- Для сочетания 10 мм / 4,0 мм получается 280 А — это значительно больше того, что выдерживает электрод диаметром 4,0 мм (обычно около 130–200 А). Возьмите электрод покрупнее или варите толстый металл в несколько проходов на токе, допустимом для самого электрода.
- Для сочетания 6 мм / 3,2 мм (184 А) результат выше обычного диапазона для электрода 3,2 мм — примерно 90–140 А. Считайте это верхней границей и готовьтесь к многопроходной сварке или электроду 4,0 мм.
- Для сочетания 1,5 мм / 0,8 мм (46 А) ток мал для полуавтомата MIG на некоторых режимах. Он может оказаться ниже диапазона устойчивого горения дуги вашего аппарата.
Формула не учитывает способ сварки, пространственное положение и тип проволоки. Если результат выходит за допустимый диапазон сварочного материала, приоритет всегда за паспортным диапазоном.
Как понимать полученный результат
Калькулятор выдаёт одно рекомендуемое значение тока \(I\) и диапазон от \(0.9I\) до \(1.1I\). Начинайте с середины диапазона, проварите пробный валик на обрезке того же металла и меняйте ток небольшими шагами.
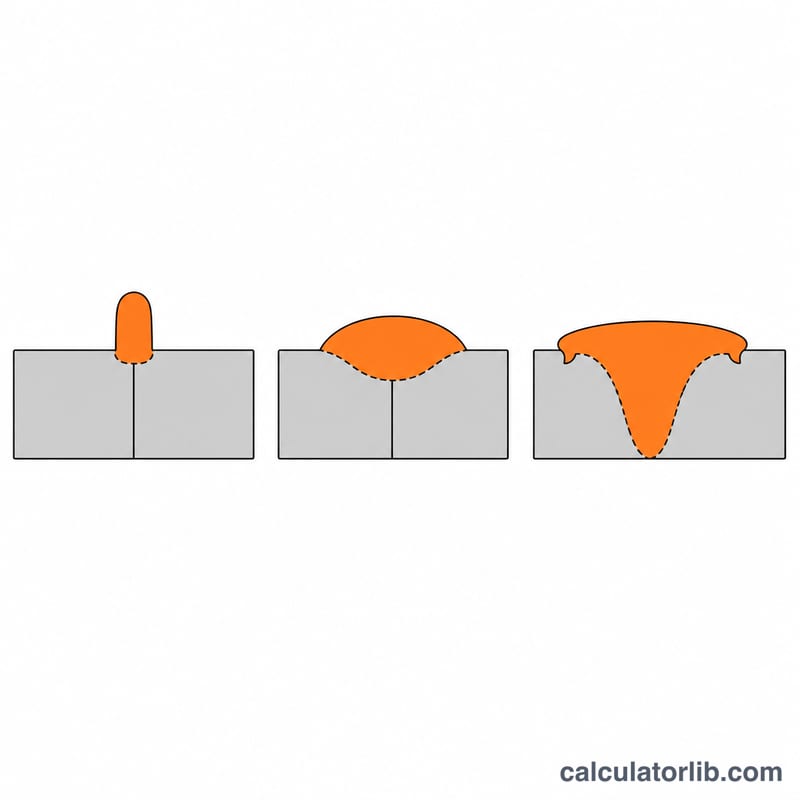
Признаки слишком малого тока
- Плохое сплавление или непровар: валик лежит на поверхности пластины, а не вплавляется в неё.
- Узкий, «верёвочный» валик с высоким усилением.
- Электрод залипает, дугу трудно зажечь, она нестабильна.
- Малая глубина проплавления и риск непровара в корне шва.
Признаки слишком большого тока
- Сильное разбрызгивание, слишком жидкая, плоская и широкая сварочная ванна.
- Подрезы по краям валика.
- Прожоги и коробление тонкого листа.
- Электрод раскаляется докрасна и перегревается, а его покрытие разрушается.
Что сдвигает настройку
- Положение: при сварке на вертикали и в потолочном положении обычно нужен меньший ток (часто примерно на 10–20% ниже), чтобы ванна оставалась управляемой.
- Тип соединения: стыковое соединение с зазором, угловое и нахлёсточное по-разному отводят тепло. Толстые детали и тавровые соединения быстрее отводят тепло и могут потребовать больше тока, чем тонкое нахлёсточное.
- Материал: формула — прикидка для малоуглеродистой стали. Нержавеющая сталь, алюминий и высокопрочные стали требуют других настроек, а часто и другого способа сварки.
Связь с паспортным диапазоном электрода
У каждого электрода или проволоки на упаковке или в паспорте указан рекомендуемый диапазон тока. Если расчётное значение (или его диапазон \(0.9I\)–\(1.1I\)) выходит за эти пределы, оставайтесь в паспортном диапазоне: выберите другой диаметр или варите в несколько проходов.
Обратите внимание: результат — это стартовая точка, а не аттестованная технология. Паспорт производителя электрода или проволоки и любая действующая технологическая инструкция по сварке имеют приоритет.
Частые вопросы
Подходит ли расчёт для алюминия или нержавейки? Он настроен под малоуглеродистую сталь. Алюминию обычно нужен больший ток, нержавеющей стали — чуть меньший, поэтому воспринимайте результат как базовое значение.
Должен ли электрод быть толще металла? Как правило, нет. Подбирайте диаметр электрода по толщине металла, а для тонкого листа берите чуть меньше, чтобы избежать прожога.
Почему диапазон, а не одно число? Положение, сборка стыка и скорость ведения влияют на оптимальный ток, поэтому диапазон позволяет настроиться под конкретный шов.