窯の焼成時間 計算ツールとは
このツールは、プログラムした昇温(ランプ)区間と、目標コーン温度での保持(キープ)時間を合計して、焼成にかかる時間を見積もるものです。陶芸家やガラス作家、工房のスタッフが焼成スケジュールを組み立て、窯出しのタイミングを把握し、深夜電力の活用や徹夜焼成の段取りを立てる際に役立ちます。
なお「コーン(cone)」は欧米で広く使われるオルトンコーンの番号を指すのが一般的です。日本の窯業でおなじみのゼーゲルコーン(SK)とは番号体系が異なるため、お使いのコーンの対応温度を確認してから目標温度を入力してください。計算そのものは単位さえそろっていれば、どの規格でも同じように使えます。
計算式の考え方
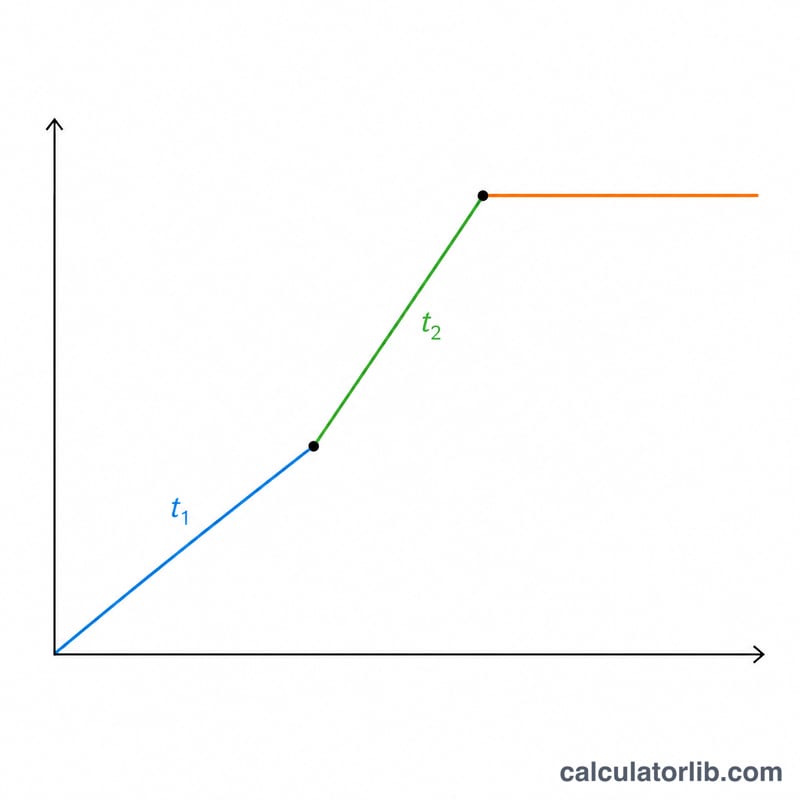
総焼成時間は、2つの昇温区間の所要時間とキープ時間の合計です。各昇温区間の所要時間は、上昇させる温度差を昇温レートで割って求めます。
$$\text{T}_{total} = \frac{\Delta T_1}{R_1} + \frac{\Delta T_2}{R_2} + \text{H}$$ここで \(\Delta T_1\) は「中間温度 − 開始温度」、\(\Delta T_2\) は「目標温度 − 中間温度」、\(R_1\) と \(R_2\) は1時間あたりの昇温レート(度/時)、\(\text{H}\) はキープ時間(時間)です。昇温を2区間に分けることで、水分をゆっくり飛ばす「あぶり(素焼き前半のならし焚き)」の低速昇温と、その後の目標コーンへ向けた速い昇温を、現実に近い形で再現できます。
使い方
まず開始温度(通常は室温)、昇温レートを切り替える中間温度、そして目標コーン温度を入力します。続いて2つの昇温レートと、目標温度でのキープ時間を入力してください。結果には総焼成時間と、区間ごとの内訳が表示されます。
計算例
20 °C から 100 °C/時 で 600 °C まで上げ、そこから 150 °C/時 で 1200 °C まで上げて、0.5 時間キープする場合:
$$\frac{600-20}{100} = 5.8\,\text{hr}, \quad \frac{1200-600}{150} = 4.0\,\text{hr}$$$$\text{T}_{total} = 5.8 + 4.0 + 0.5 = 10.3\,\text{hr}$$よくある質問
冷却時間は含まれますか? いいえ。含まれるのは昇温とキープのみです。自然冷却は昇温より長くかかることも多く、窯の蓄熱量や断熱性能によって大きく変わります。
華氏(°F)でも使えますか? 使えます。温度と昇温レートの単位さえそろっていれば問題ありません。結果は時間(hr)で表示されます。
なぜ昇温を2区間に分けるのですか? 実際のスケジュールでは、まず低速で水分を抜き、その後スピードを上げて目標温度まで持っていくのが一般的だからです。1区間だけで計算するより、実際のプログラムに近い見積もりになります。