

这个计算器能做什么
焊缝金属熔敷速率计算器根据送丝速度和焊接参数,估算每小时能熔敷多少焊缝金属、要消耗多少焊丝。钢结构厂、预算员和焊接工程师常用它来安排焊材采购、报价核算,以及比较 GMAW(熔化极气保焊)、FCAW(药芯焊丝电弧焊)和埋弧焊等不同工艺的效率差异。
注意单位制:本计算器沿用美制单位——送丝速度为 in/min(英寸/分钟)、焊丝直径为 in、密度为 lb/in³、熔敷速率为 lb/hr。国内车间习惯用 mm/min、g/cm³ 和 kg/h,换算关系为:1 in = 25.4 mm,1 lb/in³ ≈ 27.68 g/cm³,1 lb/hr ≈ 0.4536 kg/h。填数前请先把参数换算成美制单位,公式与结果本身在两种单位制下的物理含义完全一致。
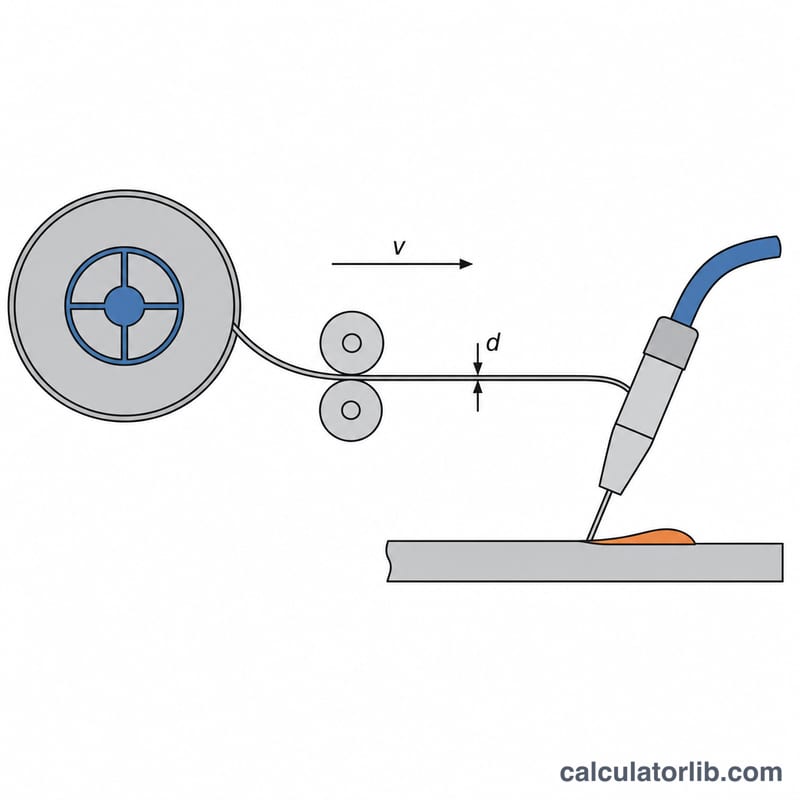
公式解析
熔敷速率取决于三点:单位时间送出的焊丝体积、焊丝密度,以及这些金属最终真正留在焊缝里的比例。计算公式为:
$$\text{DR} = \frac{\pi}{4} d^2 \times S \times 60 \times \rho \times \frac{\eta}{100}$$
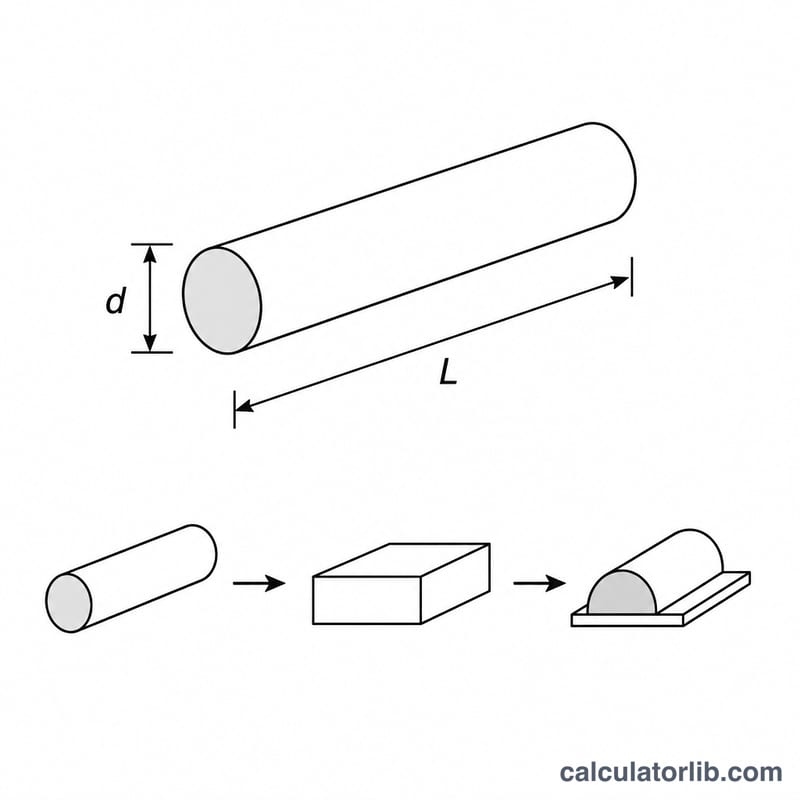
式中 \(d\) = 焊丝直径(in),\(S\) = 送丝速度(in/min),\(\rho\) = 焊丝密度(lb/in³,碳钢约为 0.284),\(\eta\) = 熔敷效率(%)。系数 \(60\) 用于把「每分钟」换算成「每小时」。其中 \(\tfrac{\pi}{4}d^2\) 就是焊丝的横截面积 \(A\)。
使用方法
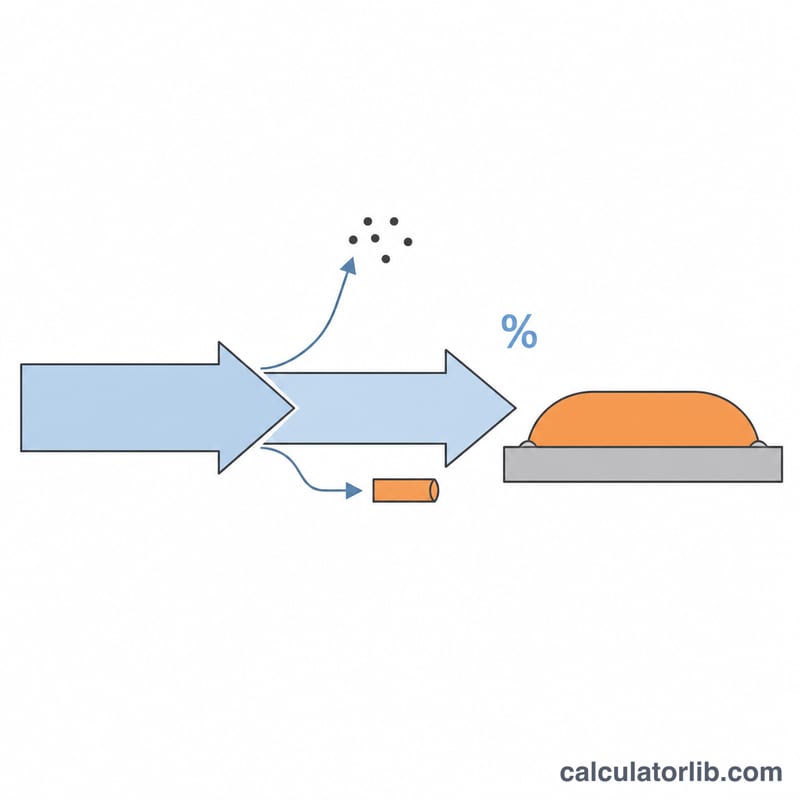
依次填入送丝速度、焊丝直径、所用合金的焊丝密度,以及对应工艺的熔敷效率。常见经验值:实芯焊丝 GMAW 约 95%,药芯焊丝约 85%,手工焊条约 60%。计算器会同时给出熔敷速率、焊丝横截面积,以及扣除效率损失之前的焊丝总消耗量(即熔化速率)。
算例演示
取 \(d = 0.045\,\text{in}\),\(S = 300\,\text{in/min}\),\(\rho = 0.284\,\text{lb/in}^3\),\(\eta = 95\%\):
$$A = \frac{\pi}{4}(0.045)^2 = 0.00159\,\text{in}^2$$
$$\text{DR} = 0.00159 \times 300 \times 60 \times 0.284 \times 0.95 = 7.72\,\text{lb/hr}$$
即约 7.72 lb/hr,折合约 3.5 kg/h。
常见问题
熔敷速率和熔化速率有什么区别?熔化速率指消耗掉的全部焊丝;熔敷速率只算扣除飞溅等损失后真正留在焊缝中的部分,二者关系为 \(\text{DR} = \text{MR} \times \tfrac{\eta}{100}\)。
密度该取多少?碳钢和低合金钢约 \(0.284\,\text{lb/in}^3\);铝约 \(0.098\);不锈钢约 \(0.29\)。
送丝速度越快,熔敷就一定越快吗?理论上是的,熔敷速率与送丝速度成正比;但实际产能还要受熔敷效率和电弧燃烧率(工作占空比)的制约。














