Что такое калькулятор усилия смыкания?
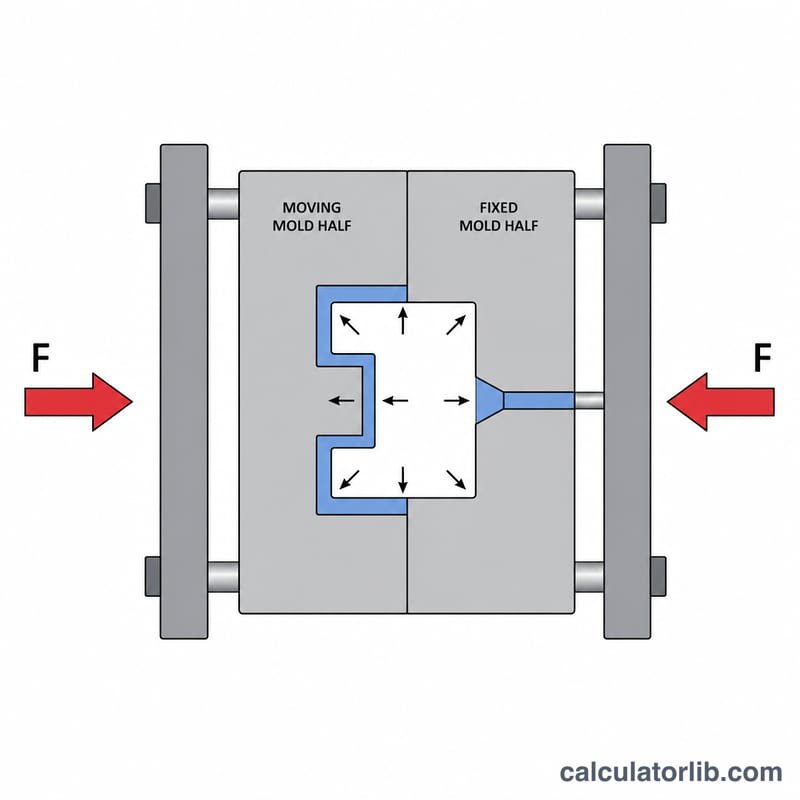
Термопластавтоматы (литьевые машины) характеризуются усилием смыкания, которое измеряется в тоннах. Это усилие удерживает обе половины пресс-формы закрытыми, пока расплав пластика впрыскивается внутрь под высоким давлением. Если тоннажа не хватает, давление в полости формы раздвигает её половины — и на детали появляется облой (грат). Если же усилие смыкания взято с большим избытком, вы переплачиваете за слишком мощную машину. Этот калькулятор оценивает необходимое усилие смыкания, исходя из проекционной площади детали и коэффициента смыкания, который зависит от материала. Обратите внимание: расчёт ведётся в американских (коротких) тоннах и квадратных дюймах — это привычные единицы в мировой индустрии литья, поэтому соотношения остаются одинаковыми независимо от страны.
Как пользоваться калькулятором
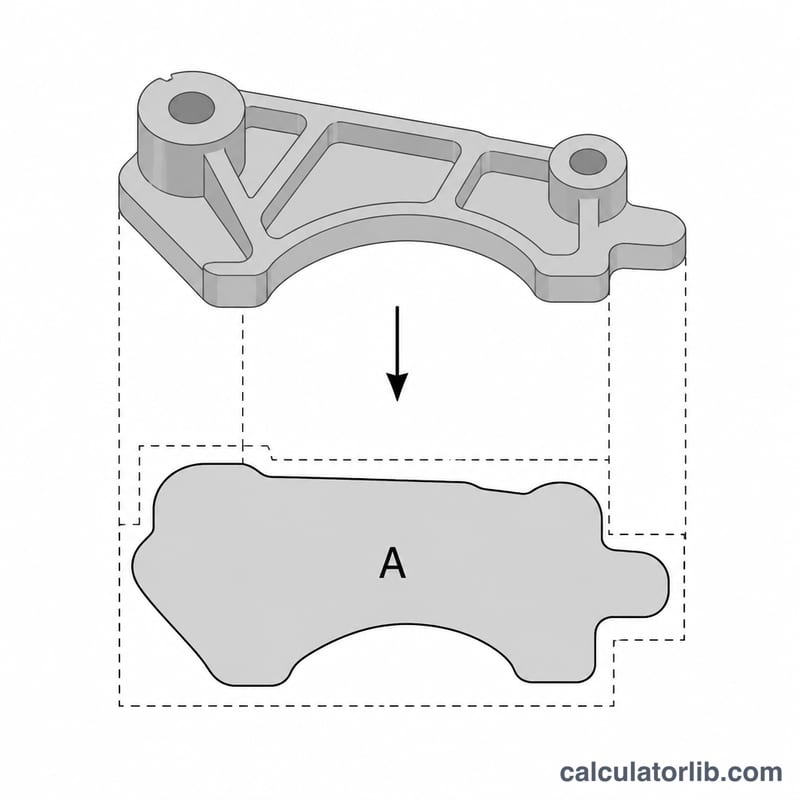
Введите проекционную площадь — это «теневая» площадь детали (вместе с литниками), если смотреть на форму строго вдоль направления её раскрытия — в квадратных дюймах. Затем укажите коэффициент смыкания в тоннах на квадратный дюйм для вашего полимера и задайте запас по усилию. Калькулятор выдаст и базовое, и рекомендуемое (с учётом запаса) усилие в тоннах.
Разбор формулы
Основная зависимость предельно проста: $$\text{Усилие (тонны)} = \text{Проекционная площадь} \times \text{Коэффициент смыкания}$$. Коэффициент смыкания отражает давление в полости формы, нужное для заполнения и уплотнения детали, пересчитанное в тонны на квадратный дюйм. Типичные значения — от примерно 2–3 тонн/дюйм² для легкотекучих материалов (ПЭ, ПП) до 4–5 и более тонн/дюйм² для конструкционных полимеров, стеклонаполненных композиций и тонкостенных деталей. Рекомендуемое усилие получается умножением базового значения на $$\left(1 + \frac{\text{запас \%}}{100}\right)$$.
Пример расчёта
Деталь имеет проекционную площадь 50 дюйм² и коэффициент смыкания 3 тонны/дюйм². Базовое усилие $$= 50 \times 3 = 150 \text{ тонн}.$$ С запасом 10 %: $$150 \times 1{,}10 = 165 \text{ тонн}.$$ Значит, нужно выбирать машину с усилием смыкания 165 тонн или выше.
Частые вопросы
Какой коэффициент смыкания брать? Ориентируйтесь на давление в полости формы, рекомендованное поставщиком полимера. Как грубый ориентир: 2–3 тонны/дюйм² для массовых пластиков и 4–5 тонн/дюйм² для конструкционных или наполненных материалов.
Нужно ли учитывать литники в проекционной площади? Да — холодные литники и впуски тоже создают усилие, стремящееся раскрыть форму.
Зачем добавлять запас? Реальное давление в полости зависит от скорости заполнения, толщины стенок и давления выдержки. Запас в 10–20 % снижает риск облоя и продлевает срок службы пресс-формы.
Типичные коэффициенты смыкания для различных смол
Коэффициент смыкания — это усилие смыкания, необходимое на единицу проецируемой площади, в американских тоннах на квадратный дюйм (тонн/дюйм²). Большинство распространённых термопластов лежат примерно в диапазоне от 2 до 5 тонн/дюйм². Приведённые ниже значения являются только ориентировочными типичными диапазонами. Перед подбором пресса уточните их у поставщика смолы, конструктора пресс-формы и по данным машины.
| Смола | Типичный коэффициент смыкания (тонн/дюйм²) | Примечания |
|---|---|---|
| PE (LDPE/HDPE) | 2 – 3 | Хорошая текучесть, низкое давление в полости |
| PP | 2 – 3.5 | Верхний предел для тонких стенок или длинного пути течения |
| PS (GPPS/HIPS) | 2 – 3 | Хорошая текучесть |
| ABS | 2.5 – 3.5 | Распространённое общее значение — около 3 |
| PC | 3.5 – 5 | Высокая вязкость, высокое давление |
| PA6 / PA66 (ненаполненный) | 3 – 4 | Низкая вязкость расплава, но легко образуется облой |
| PA с стекловолокном | 4 – 5 | Более высокая вязкость и давление |
| POM (ацеталь) | 3 – 4 | Умеренное давление |
| PBT | 3 – 4 | Марки с стекловолокном часто имеют 4 – 5 |
| PMMA | 3.5 – 5 | Вязкий расплав, высокое давление |
| PVC (жёсткий) | 2.5 – 3.5 | Чувствителен к нагреву, поэтому температура расплава ограничена |
Поправки
- Тонкие стенки или большое отношение длины пути течения к толщине требуют более высокого давления впрыска, поэтому используйте верхний предел диапазона или превысьте его.
- Толстые детали с хорошей текучестью могут работать при нижнем пределе.
- Наполнители (стекло, минеральные) и марки с высокой вязкостью, как правило, повышают требуемый коэффициент.
- Используйте общую проецируемую площадь всех полостей, литниковых каналов и любой площади литниковой втулки или горячеканального коллектора, находящейся под давлением.
- Всегда добавляйте запас прочности к результату, как это делает калькулятор.
Перевод единиц для площади и усилия смыкания
| Величина | Эквивалент |
|---|---|
| 1 in² | 6.4516 cm² |
| 1 американская короткая тонна (сила) | 8.896 kN = 907.185 kgf |
| 1 метрическая тонна-сила | 9.807 kN |
| 1 американская тонна | ≈ 0.907 метрической тонны |
Примеры строк
| Исходное значение | Результат |
|---|---|
| 50 in² | 322.6 cm² (50 × 6.4516) |
| 165 американских тонн | ≈ 1,468 kN (165 × 8.896) |
| 165 американских тонн | ≈ 149.7 метрической тонны-силы (165 × 0.907185) |
Метрический эквивалент коэффициента смыкания
Деление 1 тонна/дюйм² на коэффициенты перевода даёт \(\frac{8.896\ \text{kN}}{6.4516\ \text{cm}^2} \approx 1.379\ \text{kN/cm}^2\), что составляет около 13.79 MPa проецируемого давления.
| тонн/дюйм² | kN/cm² |
|---|---|
| 2 | ≈ 2.76 |
| 3 | ≈ 4.14 |
| 4 | ≈ 5.52 |
| 5 | ≈ 6.89 |
Проверка на примере: проецируемая площадь 50 in² с коэффициентом 3 тонн/дюйм² и запасом 10% дает \(50 \times 3 \times \left(1 + \frac{10}{100}\right) = \)165 американских тонн, или около 1,468 kN.