Bu hesaplayıcı ne işe yarar?
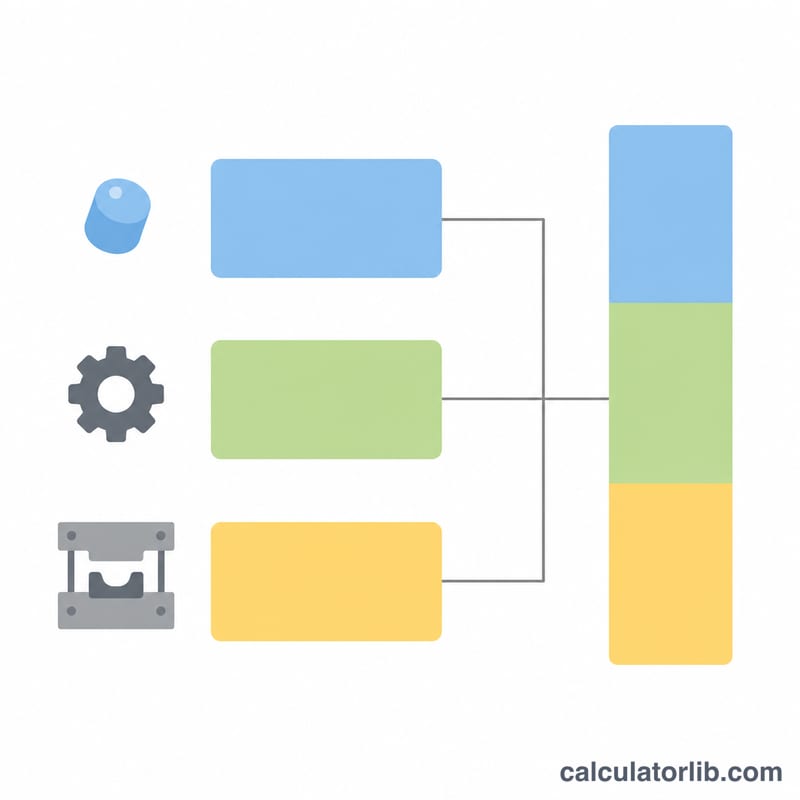
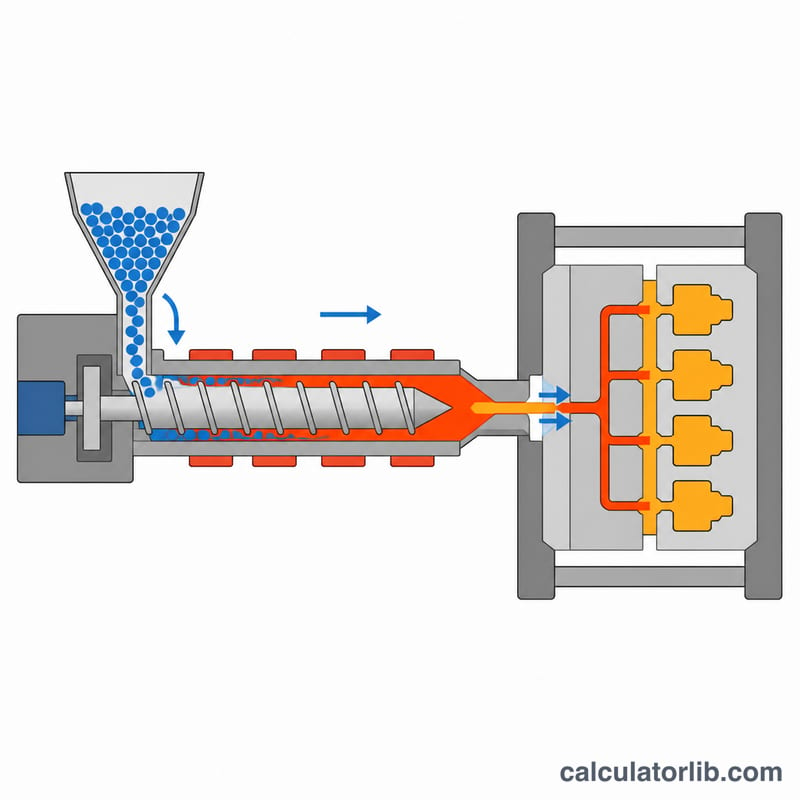
Plastik Enjeksiyon Maliyet Hesaplayıcı, enjeksiyonla üretilen bir partide parça başına maliyeti ve toplam maliyeti tahmin eder. Parça fiyatını belirleyen üç ana kalemi bir araya getirir: her baskıda (shot) tüketilen hammadde, presi çalıştırmak için gereken makine ve işçilik süresi ve siparişin tamamına yayılan kalıp (takım) yatırımı. Böylece tasarımcılar, satın almacılar ve kalıpçılar; bir programa bağlanmadan önce gelen teklifleri kontrol edebilir ve farklı senaryoları karşılaştırabilir.
Formülün açıklaması
Temel denklem şudur:
$$\text{Parça başına maliyet} = \frac{W}{1000}\,C\,\left(1+\tfrac{s}{100}\right) + \frac{t}{3600\,n}\,(M+L) + \frac{T}{Q}$$Burada \(W\) = gram cinsinden parça ağırlığı, \(C\) = kg başına malzeme maliyeti, \(s\) = yüzde olarak fire oranı, \(t\) = saniye cinsinden çevrim süresi, \(n\) = kalıptaki göz sayısı, \(M\) = saatlik makine ücreti, \(L\) = saatlik işçilik ücreti, \(T\) = kalıp/takım maliyeti ve \(Q\) = toplam üretim adedidir. Her baskıda kalıptan \(n\) adet parça çıktığı için parça başına düşen fiili makine süresi \(t/n\) olur. Toplam maliyet ise basitçe \(\text{Parça başına maliyet}\times Q\) şeklinde bulunur.
Nasıl kullanılır?
Önce parça ağırlığını ve hammadde fiyatını girin, gerçekçi bir fire oranı belirleyin; ardından prosesi tanımlayın: çevrim süresi, göz sayısı ve makine ile işçilik saat ücretleri. Son olarak amorti edilecek kalıp maliyetini ve sipariş adedini ekleyin. Sonuç, parça fiyatını malzeme, işleme ve kalıp kalemlerine ayırarak gösterir; böylece hangi kaleme müdahale etmenin en çok işe yarayacağını net biçimde görürsünüz.
Örnek hesaplama
50 g ağırlığında bir parça, kg'ı 3 $ olan hammadde, %5 fire, 4 gözlü kalıpta 30 sn çevrim, saatlik 40 $ makine ve 20 $ işçilik ücreti, 20.000 $ kalıp maliyeti ve 10.000 adetlik sipariş düşünelim:
$$\text{malzeme} = \frac{50}{1000}\times 3 \times 1.05 = \$0.1575$$$$\text{işleme} = \frac{30}{3600\times 4}\times(40+20) = \$0.125$$$$\text{kalıp} = \frac{20000}{10000} = \$2.00$$Bunları topladığımızda parça başına \(\$2.2825\) elde edilir; partinin toplam maliyeti ise \(2.2825\times 10000 = \$22{,}825\) olur.
Tipik Hammadde Fiyatları, Makine Saat Ücretleri ve Çevrim Süreleri
Aşağıdaki tablolar ilk tahmin için kullanabileceğiniz gösterge değerler sunar. Polimer fiyatları dalgalı emtia fiyatlarıdır (petrole, kaliteye, renge, dolgu oranına ve sipariş hacmine göre değişir); makine saat ücretleri de bölgeye, işletme giderlerine ve otomasyon seviyesine göre büyük farklılık gösterir. Buradaki rakamlar ABD doları cinsinden kaba piyasa/atölye aralıklarıdır, kesin teklif değildir. Türkiye'de kur, enerji fiyatları ve yerel işçilik maliyetleri nedeniyle özellikle makine ve işçilik ücretleri belirgin şekilde farklı olabilir; gerçek rakamları hammadde tedarikçiniz ve kalıpçınızla mutlaka teyit edin.
Yaygın polimerler: tipik fiyat ve yoğunluk
| Polimer | Tipik fiyat (USD/kg) | Tipik yoğunluk (g/cm³) |
|---|---|---|
| PE (polietilen) | $1.20 – $2.00 | 0.92 – 0.96 |
| PP (polipropilen) | $1.20 – $2.00 | 0.90 – 0.91 |
| ABS | $2.00 – $3.50 | 1.04 – 1.06 |
| POM (asetal) | $2.50 – $4.00 | 1.39 – 1.42 |
| Naylon 6/6 (PA66) | $3.00 – $5.00 | 1.13 – 1.15 |
| PC (polikarbonat) | $3.00 – $5.00 | 1.19 – 1.21 |
Yoğunluk önemlidir, çünkü hesaplayıcıdaki malzeme maliyeti parçanın kütlesine göre belirlenir. Elinizde yalnızca parça hacmi varsa ağırlığı \(\text{ağırlık (g)} = \text{hacim (cm}^3) \times \text{yoğunluk (g/cm}^3)\) bağıntısıyla tahmin edin ve bulduğunuz değeri gram cinsinden part_weight alanına girin.
Kilitleme tonajına göre tipik makine saat ücreti
| Kilitleme kuvveti | Tipik makine ücreti (USD/saat) |
|---|---|
| 50 t | $25 – $40 |
| 150 t | $35 – $55 |
| 300 t | $50 – $75 |
| 500 t | $70 – $100 |
Bu değerler yalnızca makine/pres ücretidir; işçiliği ayrıca labor_rate alanına girin. Büyük presler saat başına daha pahalıdır, ancak büyük parçalar ve çok gözlü kalıplar için zorunludur.
Nominal et kalınlığına göre tipik çevrim süresi
| Nominal et kalınlığı | Tipik çevrim süresi (saniye) |
|---|---|
| < 1 mm | 10 – 20 |
| 1 – 2 mm | 15 – 30 |
| 2 – 3 mm | 25 – 45 |
| 3 – 4 mm | 40 – 70 |
Çevrim süresinin büyük bölümünü soğutma belirler ve soğutma kabaca et kalınlığının karesiyle orantılı artar; dolayısıyla kalın etler çevrimi orantısız biçimde uzatır. Gerçek süreler ayrıca polimer türüne, kalıbın soğutma tasarımına ve parça geometrisine bağlıdır; bu aralıkları cycle_time alanı için yalnızca başlangıç noktası olarak kullanın.
Parça Başına Maliyeti Düşürmenin Pratik Yolları
En hızlı kazanç, üç maliyet kaleminden — malzeme, işleme veya kalıp — sizin sonucunuzda ağır basanı hedeflemekten gelir. Hesaplamayı yapın, dağılımı okuyun ve en büyük dilime yüklenin.
- Kalıp maliyeti ağır basıyorsa (düşük adetlerde tipiktir). \(C_{\text{kalıp}} = \text{kalıp maliyeti} / \text{adet}\) olduğundan en güçlü kaldıraç sipariş adedidir: siparişleri birleştirmek veya daha büyük bir partiye bağlanmak, kalıbı daha fazla parçaya yayar. Prototip ve düşük adetlerde, sertleştirilmiş çelik yerine daha ucuz alüminyum veya prototip (köprü) kalıp kullanmayı değerlendirin — kalıp daha çabuk aşınır, ama az sayıda parçaya bölündüğünde çok daha düşük
mold_costkazandırır. Tek gözlü bir kalıbın imalatı da çok gözlüye göre ucuzdur. - İşleme maliyeti ağır basıyorsa (uzun çevrim veya az göz). Göz sayısını artırın (her baskıda daha fazla parça, işleme maliyetini böler) ve çevrimi kısaltın. En uzun aşama genellikle soğutmadır; et kalınlığını azaltmak, soğutma kanallarını eklemek veya iyileştirmek ve ütüleme/soğutma sürelerini optimize etmek
cycle_timedeğerini düşürür. Parça izin veriyorsa presi doğru tonajda seçerek daha düşük birmachine_rateyakalamak da işe yarar. - Malzeme maliyeti ağır basıyorsa (ağır parça veya pahalı polimer). Polimer kalitesini gözden geçirin — dolgusuz veya standart bir tip, şartnameyi daha düşük
material_costile karşılayabilir. Tasarımla parça ağırlığını azaltın (daha ince etler, kaburgalama, dolu kesitlerin boşaltılması). Uygulama izin veriyorsa onaylı kırma (regrind) kullanımı efektif malzeme maliyetini düşürür. Vescrap_ratedeğerini aşağı çekin: malzeme maliyeti \(\left(1 + \text{fire oranı}/100\right)\) ile çarpıldığından, ortadan kaldırdığınız her fire puanı doğrudan malzeme kalemine yansır. - Fireyi karşılayacak kadar hammadde alın. Bir parti için hammadde satın alırken, bitmiş parça kütlesinin gerektirdiğinden biraz fazlasını sipariş edin; böylece ret parçalar, purge ve devreye alma kayıpları sizi yarı yolda bırakmaz. Alımı kabaca fireyle şişirilmiş miktara göre — hesaplayıcının kullandığı aynı \(\left(1 + \text{fire oranı}/100\right)\) katsayısıyla — boyutlandırmak, ikinci bir küçük (ve çoğu zaman daha pahalı) tamamlama siparişinden kurtarır.
Bunlar, kalıplanmış parça maliyetini düşürmeye yönelik genel operasyonel önerilerdir; doğru denge parçanıza, polimerinize, toleranslarınıza ve ekipmanınıza bağlıdır. Seri üretime geçmeden önce her değişikliği kalıpçınızla ve bir kalite kontrolüyle doğrulayın.
Sıkça sorulan sorular
Çevrim süresi neden göz sayısına bölünüyor? Çok gözlü kalıp her baskıda birden fazla parça ürettiği için aynı pres süresi parçalar arasında paylaşılır; bu da parça başına işleme maliyetini düşürür.
Kalıp maliyeti nasıl ele alınıyor? Kalıp maliyeti sipariş adedine eşit olarak dağıtılır; parti büyüdükçe parça başına düşen kalıp payı azalır.
Fire yalnızca malzemeyi mi etkiler? Bu hesaplamada fire, malzeme tüketimini artırır; ret parçaları ve devreye alma kayıplarını yaklaşık olarak yansıtmak için fire oranını yükseltebilirsiniz.