Enjeksiyon Kalıplama Shot Hacmi Hesaplama nedir?
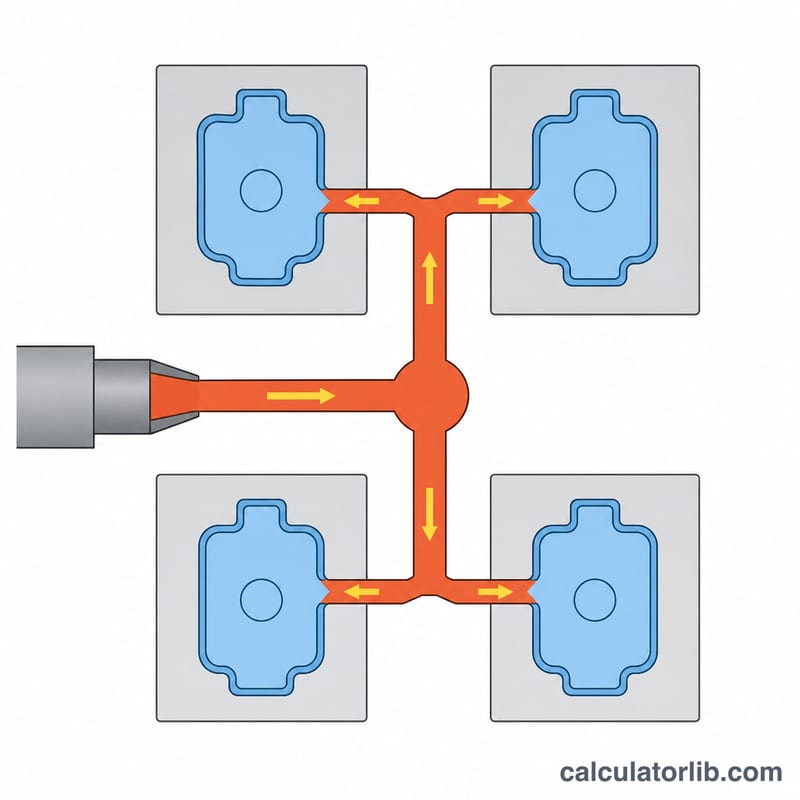
Shot hacmi, bir makinenin tek çevrimde kalıba enjekte ettiği toplam erimiş plastik miktarıdır. Buna tüm gözlerin yanı sıra yolluk ve giriş (sprue) sistemi de dahildir. Bu hesaplayıcı; parça hacmini, göz sayısını, yolluk payını ve malzeme yoğunluğunu alarak gereken shot hacmine, gram cinsinden shot ağırlığına ve bu shotun makine kapasitenizin yüzde kaçını kullandığına dönüştürür. Temel ilişki şudur:
$$W_{shot} = V_{part} \times N \times (1 + r) \times \rho$$
burada \(V_{part}\) = cm³ cinsinden tek parça hacmi, \(N\) = göz sayısı, \(r\) = kesir olarak yolluk ve giriş payı, \(\rho\) = g/cm³ cinsinden malzeme yoğunluğudur.
Nasıl kullanılır?
Tek bir kalıplanmış parçanın hacmini, kalıptaki göz sayısını ve yolluk payı yüzdesini (dengeli bir sıcak veya soğuk yolluk için genellikle %10–20) girin. Ardından malzeme yoğunluğunu ve makinenizin gram cinsinden nominal shot kapasitesini ekleyin. Makine kapasitesi genellikle polistiren (yoğunluk \(1.05\) g/cm³) için verilir; bu nedenle hesaplayıcı, \(\rho / 1.05\) kullanarak bu değeri kullandığınız reçineye göre ölçekler.
Örnek hesaplama
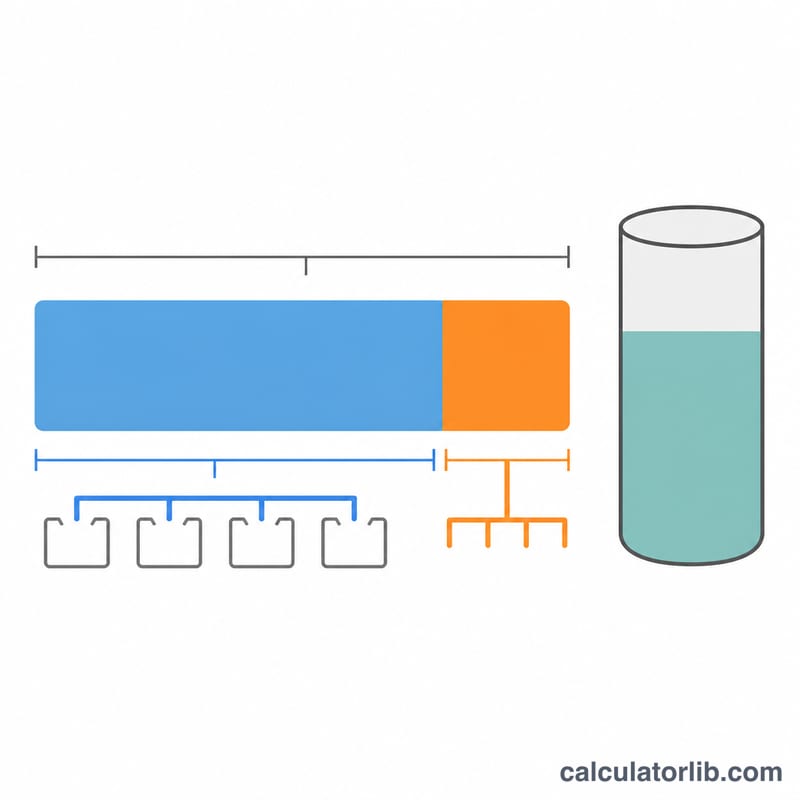
Diyelim ki \(V_{part} = 50\) cm³, \(N = 2\), \(r = 0.15\), \(\rho = 0.95\) g/cm³ ve makine kapasitesi 200 g olsun. Toplam parça hacmi \(50 \times 2 = 100\) cm³ olduğundan shot hacmi:
$$V_{shot} = 100 \times (1 + 0.15) = 115\ \text{cm}^3$$
$$W_{shot} = 115 \times 0.95 = 109.25\ \text{g}$$
Bu reçine için maksimum shot \(200 \times \tfrac{0.95}{1.05} = 180.95\) g olur; bu da \(109.25 / 180.95 \times 100 = 60.4\%\) kullanım oranı verir ve önerilen %20–80 aralığının rahatça içinde kalır.
Yaygın Reçine Yoğunlukları
Shot ağırlığı; parça hacmi, göz sayısı, yolluk payı ve malzeme yoğunluğundan hesaplanır. Yoğunluk terimi sonucu doğrudan ölçeklediği için, gerçekte kullandığınız sınıfın değerini girmek önemlidir. Aşağıdaki tablo, yaygın kalıplama reçineleri için g/cm³ cinsinden tipik katı yoğunlukları (oda sıcaklığında, ISO 1183 esasına göre) listeler. Bunlar genel mühendislik tahminleri için temsili değerlerdir — katkı maddeleri, dolgular ve sınıf kimyası değeri kaydırdığından, kesin rakamı daima tedarikçinin malzeme veri sayfasından doğrulayın.
| Reçine | Kısaltma | Tipik katı yoğunluk (g/cm³) |
|---|---|---|
| Polipropilen | PP | ~0.905 |
| Yüksek yoğunluklu polietilen | HDPE | ~0.95 |
| Polistiren | PS | ~1.05 |
| Akrilonitril bütadien stiren | ABS | ~1.05 |
| Poliamid 6 (naylon 6) | PA6 | ~1.14 |
| Polimetil metakrilat (akrilik) | PMMA | ~1.18 |
| Polikarbonat | PC | ~1.20 |
| Polietilen tereftalat | PET | ~1.38 |
| Polioksimetilen (asetal) | POM | ~1.41 |
| Cam dolgulu sınıflar (ör. PA6-GF30) | PA6-GF30 | ~1.36 (cam oranıyla artar) |
İki pratik not. Birincisi, cam veya mineral dolgulu sınıflar dolgusuz temel reçinelerinden daha yoğundur ve dolgu oranı arttıkça yoğunluk da yükselir — %30 cam dolgulu bir naylon, saf PA6'nın belirgin şekilde üzerinde yer alır; bu yüzden temel polimer değerini değil, dolgulu sınıfın değerini kullanın. İkincisi, yukarıdaki değerler katı yoğunluklardır. Polimer eriyik hâlinde daha az yoğundur (yarı kristal reçineler için kabaca katı değerin 0.8–0.9 katı); dolayısıyla bitmiş parça kütlesine değil de kovanın süpürme (plastikleştirme) kapasitesine göre boyutlandırma yapıyorsanız, makine kapasitenizin polistiren eşdeğeri gram cinsinden mi yoksa gerçek eriyik hacmi cinsinden mi verildiğini kontrol edin.
Sıkça Sorulan Sorular
Kullanım oranını neden %20 ile %80 arasında tutmalıyım? %20'nin altında reçine kovanda çok uzun süre bekler ve bozunabilir; %80'in üzerinde ise eksik dolum (short shot) ve tutarsız paketleme riskiyle karşılaşırsınız.
Yolluk payına gerçekten ihtiyacım var mı? Evet; tamamen sıcak yolluklu valf girişli bir sistem kullanmıyorsanız gereklidir. Yolluk ve giriş, her shota gerçek malzeme ekler.
Makine kapasitesini neden yoğunlukla ölçekliyoruz? Makine shot değerleri polistirene göre verilir. Daha yoğun bir reçine, aynı süpürülen vida hacmi için daha fazla ağırlık getirir; bu nedenle kullanılabilir gram kapasitesi \(\rho\) ile değişir.