什麼是射出成型射料量計算器?
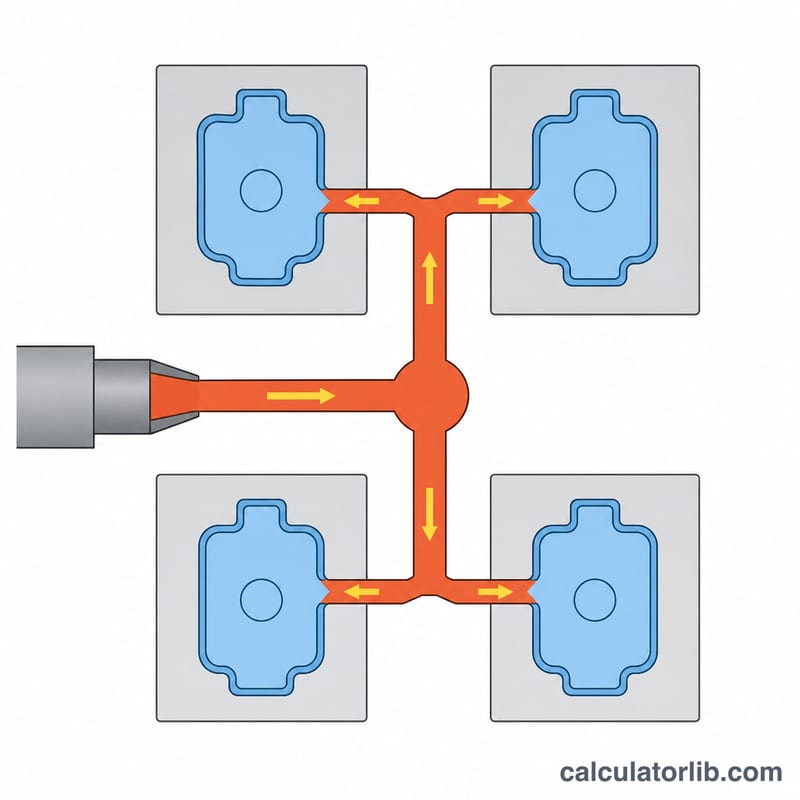
射料量(shot size)指的是射出機在單一週期中注入模具的熔融塑膠總量,涵蓋所有模穴以及流道與主流道系統。本計算器會依據單一製品體積、模穴數、流道損耗比例與材料密度,換算出所需的射出體積、以公克計的射出重量,以及這一射所佔用的射出機容量百分比。核心計算式為:
$$W_{shot} = V_{part} \times N \times (1 + r) \times \rho$$
其中 \(V_{part}\) 為單一製品體積(cm³),\(N\) 為模穴數,\(r\) 為流道與主流道損耗(以小數表示),\(\rho\) 為材料密度(g/cm³)。
如何使用
輸入單一成型製品的體積、模具的模穴數,以及流道損耗百分比(平衡式熱流道或冷流道通常為 10–20%)。接著填入材料密度,以及射出機以公克標示的額定射料容量。射出機容量通常以聚苯乙烯(密度 \(1.05\) g/cm³)為基準標定,因此計算器會以 \(\rho / 1.05\) 將其換算成你實際使用的樹脂。
實例演算
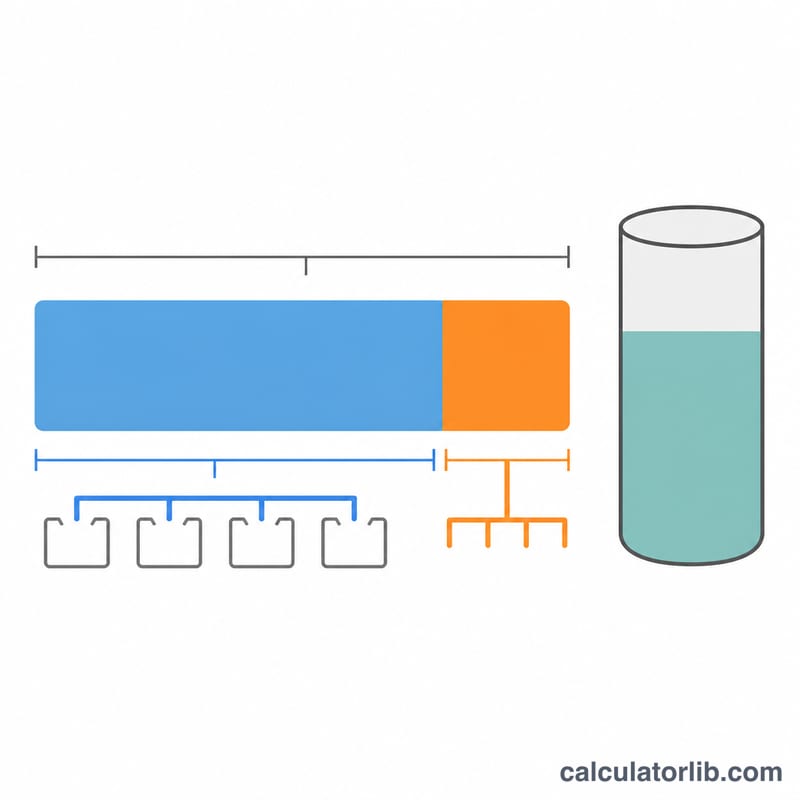
假設 \(V_{part} = 50\) cm³、\(N = 2\)、\(r = 0.15\)、\(\rho = 0.95\) g/cm³,射出機容量為 200 g。總製品體積為 \(50 \times 2 = 100\) cm³,因此射出體積為:
$$V_{shot} = 100 \times (1 + 0.15) = 115\ \text{cm}^3$$
$$W_{shot} = 115 \times 0.95 = 109.25\ \text{g}$$
此樹脂的最大射料量為 \(200 \times \tfrac{0.95}{1.05} = 180.95\) g,換算利用率為 \(109.25 / 180.95 \times 100 = 60.4\%\),穩穩落在建議的 20–80% 區間內。
常見樹脂密度
射出重量由製品體積、模穴數、流道損耗與材料密度共同決定。由於密度項會直接等比例影響結果,採用你實際上機料號的數值就顯得格外重要。下表列出常見成型樹脂的典型固態密度(室溫、以 ISO 1183 為基準),單位為 g/cm³。這些是一般工程估算用的代表值——由於添加劑、填料與料號配方都會造成偏移,請務必以供應商的材料規格表(datasheet)確認確切數值。
| 樹脂 | 縮寫 | 典型固態密度(g/cm³) |
|---|---|---|
| 聚丙烯 | PP | ~0.905 |
| 高密度聚乙烯 | HDPE | ~0.95 |
| 聚苯乙烯 | PS | ~1.05 |
| 丙烯腈-丁二烯-苯乙烯共聚物 | ABS | ~1.05 |
| 聚醯胺6(尼龍6) | PA6 | ~1.14 |
| 聚甲基丙烯酸甲酯(壓克力) | PMMA | ~1.18 |
| 聚碳酸酯 | PC | ~1.20 |
| 聚對苯二甲酸乙二酯 | PET | ~1.38 |
| 聚甲醛 | POM | ~1.41 |
| 玻纖填充料號(例如 PA6-GF30) | PA6-GF30 | ~1.36(隨玻纖含量上升) |
兩點實務提醒。第一,玻纖或礦物填充的料號會比未填充的基礎樹脂更重,而且密度會隨填料添加量攀升——30% 玻纖填充尼龍的密度遠高於純 PA6,因此請採用填充料號的數值,而不是基礎聚合物的數值。第二,上表為固態密度;聚合物的熔體密度較低(半結晶樹脂約為固態值的 0.8–0.9 倍),因此若你是依料筒的掃掠(塑化)容量、而非成品質量來估算尺寸,就要確認你的射出機容量標示究竟是以聚苯乙烯當量公克數,還是以實際熔體體積為準。
常見問題
為什麼利用率要維持在 20% 到 80% 之間? 低於 20% 時,樹脂在料筒內停留過久,容易產生裂解劣化;高於 80% 則可能出現短射與充填保壓不穩定。
流道損耗一定要算進去嗎? 要,除非你使用全熱流道的閥澆式系統。流道與主流道會為每一射都增加實際的材料用量。
為什麼要用密度換算射出機容量? 射出機的射料額定值是以聚苯乙烯為假設前提。密度較高的樹脂在相同螺桿掃掠體積下重量更重,因此可用的公克容量會隨 \(\rho\) 而改變。