這個計算器的用途
熔融塑料在模具內冷卻時會收縮,因此脫模後的成品一定比當初成形它的模穴來得小。本工具的作用,就是反推模穴該開多大:等材料收縮完成後,成品剛好落在你要的目標尺寸上。對於必須「一次把鋼料加工到正確尺寸」的模具師傅、模具設計人員與射出成型工程師來說,這是不可或缺的基本計算。
計算公式
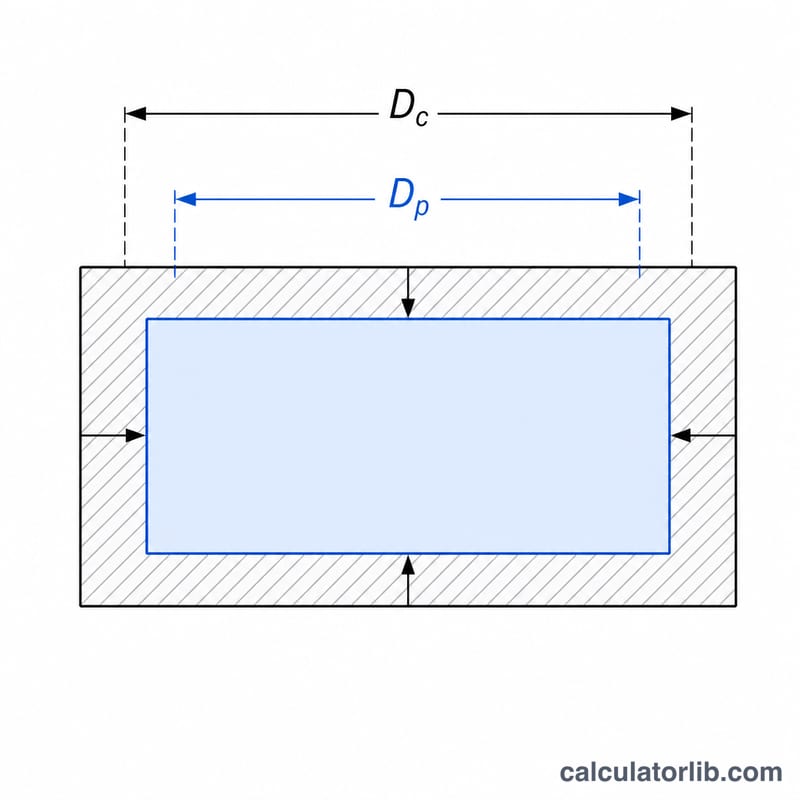
收縮率 \(S\) 是以「模穴尺寸」為基準的百分比。若要讓成品收縮後得到目標尺寸 \(D_{\text{part}}\),模穴尺寸 \(D_{\text{cavity}}\) 必須是:
$$D_{\text{cavity}} = \frac{D_{\text{part}}}{1 - \frac{S}{100}}$$其中 \(D_{\text{part}}\) 為成品冷卻後的目標尺寸(mm),\(S\) 為材料收縮率(%)。舉例來說,ABS 約為 \(0.5\%\),PP(聚丙烯)大致落在 \(1.5\%\) 到 \(2.5\%\) 之間。模穴需要多加工掉的鋼料量(補償量)則為 \(\Delta = D_{\text{cavity}} - D_{\text{part}}\)。
操作方式
先輸入成品冷卻後你希望達到的尺寸,再依樹脂原料物性表(datasheet)填入收縮率。計算器會直接給出應加工的模穴尺寸,以及額外增加的補償量。
實際範例
假設成品目標尺寸為 \(100\,\text{mm}\),材料收縮率為 \(2\%\):
$$D_{\text{cavity}} = \frac{100}{1 - 0.02} = \frac{100}{0.98} = 102.041\,\text{mm}$$因此模穴要加工到 \(102.041\,\text{mm}\),等於多留了 \(2.041\,\text{mm}\) 的收縮補償。成品冷卻後收縮回來,正好回到設計要求的 \(100\,\text{mm}\)。
各種塑膠材料的典型收縮率
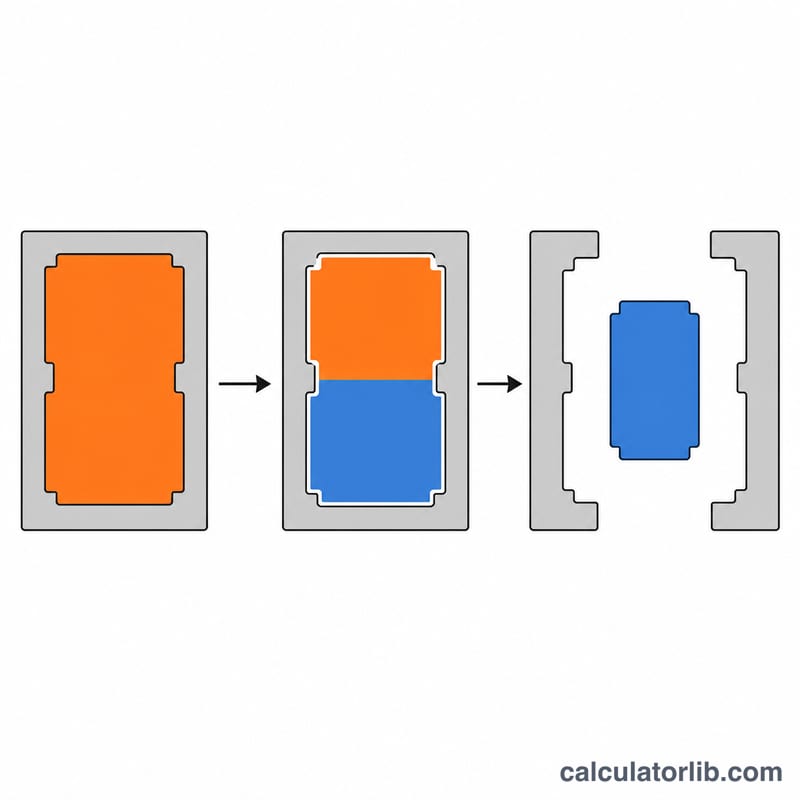
此表列出常見未填充樹脂的典型模具收縮率範圍。僅供初步估算使用。實際數值取決於牌號、壁厚、澆口位置、保壓、熔膠與模具溫度,以及冷卻時間。若您有樹脂供應商針對您所用牌號提供的規格書,請改用規格書上的數值。
| 分類 | 材料 | 典型收縮率範圍 (%) |
|---|---|---|
| 非晶型(低收縮) | ABS | 約 0.4–0.7 |
| PC(聚碳酸酯) | 約 0.5–0.7 | |
| PMMA(壓克力) | 約 0.2–0.8 | |
| PS(一般用途聚苯乙烯) | 約 0.3–0.6 | |
| HIPS(高衝擊聚苯乙烯) | 約 0.4–0.7 | |
| PVC,硬質 | 0.1–0.5 | |
| 半結晶型(高收縮) | PP(聚丙烯) | 1.0–2.5 |
| HDPE(高密度聚乙烯) | 1.5–3.0 | |
| LDPE(低密度聚乙烯) | 1.5–5.0 | |
| POM(聚甲醛,縮醛) | 1.8–2.5 | |
| PA6(尼龍 6) | 0.7–1.5 | |
| PA66(尼龍 6/6) | 0.8–1.5 | |
| PBT | 1.5–2.0 | |
| PET | 約 0.2–2.0(以非晶態成型時較低,結晶化後較高) | |
| 玻璃纖維填充 PA / PBT | 約 0.2–0.8 |
兩組收縮率不同的原因:半結晶型聚合物在冷卻時會形成排列緊密的結晶區域。這種排列使其收縮量遠大於非晶型聚合物,同時也使其收縮率更容易受冷卻速率與模具溫度影響。
玻璃纖維填料會大幅降低收縮率,但也會使收縮呈各向異性。纖維會沿熔膠流動方向排列,因此沿流動方向的收縮率通常低於垂直流動方向的收縮率。對於填充型牌號,請查閱規格書中流動方向與橫向的個別數值,並針對每個零件尺寸採用正確的數值。
不同材料的型腔尺寸
此表將目標零件尺寸固定為 100 mm,僅改變收縮率。每個型腔尺寸的計算方式如下
$$D_{cavity} = \frac{100}{1 - S/100}$$補償量是額外加工到型腔中的長度,即 \(D_{cavity} - 100\)。範例材料取自上述的典型範圍。
| 範例材料 | 收縮率 S (%) | 型腔尺寸 (mm) | 補償量 (mm) |
|---|---|---|---|
| ABS | 0.5 | 100.503 | 0.503 |
| PA6 | 1.0 | 101.010 | 1.010 |
| PP / PBT | 1.5 | 101.523 | 1.523 |
| POM(聚甲醛,縮醛) | 2.0 | 102.041 | 2.041 |
| HDPE / PP(高端) | 2.5 | 102.564 | 2.564 |
例如,在收縮率 2.5% 時,代入計算為 \(100 / (1 - 0.025) = 100 / 0.975 = 102.564\) mm。
近似法為何不夠精確:一種常見的捷徑是使用 \(D_{cavity} \approx 100 \times (1 + S/100)\)。在 2.5% 時,此式結果為
$$100 \times 1.025 = 102.500\ \text{mm}$$精確公式的結果為 102.564 mm。兩者相差 \(102.564 - 102.500 = 0.064\) mm,因此若以捷徑法切割型腔,所製零件會小約 0.064 mm。捷徑法的誤差大致隨收縮率的平方增加。對於低收縮的非晶型樹脂,此誤差可忽略;但在高收縮半結晶型材料的精密特徵上,它可能會耗盡嚴格的公差。
常見問題
為什麼要用除法,不能直接加上百分比?因為收縮率是相對於「模穴尺寸」量測的,不是相對於成品尺寸。除以 \(1 - S/100\) 才是精確的反運算;用成品尺寸乘以 \(1 + S/100\) 只是近似值,誤差會隨收縮率變大而放大。
收縮率要去哪裡查?樹脂原料廠會在材料物性表上標示,通常是一個範圍。請依實際的肉厚(壁厚)與澆口條件挑選對應數值,必要時參考試模結果修正。
每個尺寸都能這樣算嗎?每一個關鍵線性尺寸都要各自獨立計算。塑料沿流動方向與垂直流動方向的收縮率往往不同,尤其是含玻纖等填充料的材料,差異更明顯。