這個計算機在算什麼
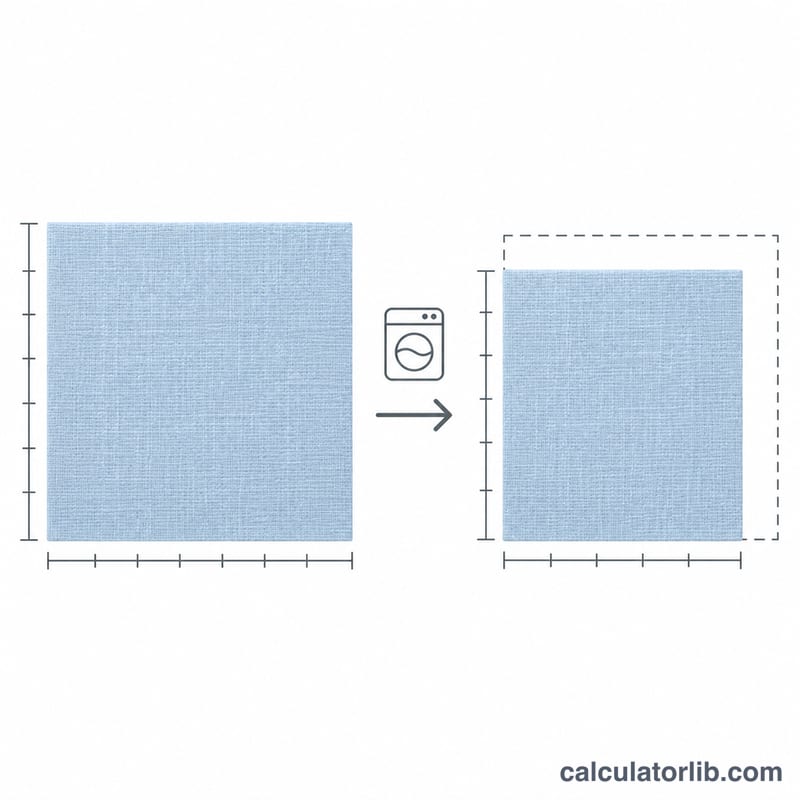
幾乎所有天然纖維布料第一次下水都會縮。棉、麻、嫘纏(人造絲)與羊毛泡到水裡,纖維會鬆弛回彈、甚至氈化收縮;用沒下水的布直接裁剪,做好的衣服很可能整整小一號。這個工具把一個簡單的「試洗布樣」實驗換成兩個可以直接拿去用的數字:布料的縮水百分比,以及你該買多長的布,才能讓完成的成品剛好是原本設定的尺寸。
使用方法
下水前先在布面上標出一段已知距離(標 100 公分或 36 英吋都很好量),然後完全依照未來照顧成品的方式去洗、去烘乾,再量同樣兩個標記之間的距離。把洗前、洗後兩個數字,加上你需要的成品尺寸一起輸入。注意一次只量一個布紋方向:直布紋(經向)的縮率通常比橫布紋(緯向)大,如果兩個方向都要考慮,就分別算兩次。
計算公式
設 \(L_0\) 為下水前的尺寸、\(L_1\) 為下水後的尺寸,縮水率就是相對於原始長度所減少的比例:
$$S = \frac{L_{0} - L_{1}}{L_{0}} \times 100\%$$如果希望成品尺寸為 \(L_f\),不能單純把 \(S\) 百分比加回去,因為縮水是作用在「還沒裁、比較長」的那段布上。正確做法是用除法:
$$L_{buy} = \frac{L_{f}}{1 - \dfrac{S}{100}}$$實際範例
標記的 100 公分距離,經過一次熱水洗加滾筒烘乾後,量起來只剩 96 公分:
$$S = \frac{100 - 96}{100} \times 100\% = 4\%$$若要做一片成品 200 公分的窗簾布:
$$L_{buy} = \frac{200}{1 - 0.04} = 208.33\,\text{公分}$$所以要買大約 208.3 公分,也就是多留 8.3 公分,而不是直接加 4% 所得到的 8 公分。
按布料類型的典型縮水率
下面的數字是指示性規劃範圍,而非規格。殘餘縮水取決於各個紡織廠、紗線撚度、整理方式、布料在卷筒上的張力程度,最重要的是成品的洗滌方式。對於眼前的布料,唯一可靠的數字是色樣測試:剪一個寬裕的樣本,用裁縫針跡或可洗標記筆在其上標記已知大小的正方形,以與成品相同的方式洗滌和乾燥,然後重新測量。一條標記的 50 cm 線在洗滌後變為 47.5 cm,沿該方向的縮水率為 5%。
分別測量長度(經紗或針織布的橫向方向)和寬度(緯紗/線圈)——它們幾乎總是不同的,在梭織布中,縱向數字通常較大,因為那是布料在整理過程中受張力的方向。
| 布料 | 縱向(經紗/橫向) | 橫向(緯紗/線圈) | 護理說明 |
|---|---|---|---|
| 絎縫棉,梭織,預縮水 | 1–3% | 1–2% | 冷水洗滌和曬乾時為低端;熱水洗滌加轉筒乾燥時預期達到高端。 |
| 未洗滌/織布狀態(坯布)棉,無縮水整理 | 4–10% | 2–6% | 大部分出現在第一次熱水洗滌中;剪裁前務必預洗。 |
| 棉法蘭絨 | 5–10% | 3–6% | 刷毛、鬆散旋轉的紗線大幅壓縮;熱水洗滌和轉筒乾燥可能達到或超過最高數值。 |
| 棉質針織布/交鎖針織布 | 5–12% | 3–8% | 其中大部分是針織張力引起的鬆弛縮水。轉筒乾燥增加百分之幾;平鋪乾燥可保持低值。 |
| 100% 亞麻布,預洗/成衣洗滌 | 1–3% | 1–3% | 相當穩定,但在前幾次洗滌中會繼續略微縮小。 |
| 100% 亞麻布,未洗滌 | 4–10% | 3–6% | 熱水洗滌加轉筒乾燥為最壞情況;溫水洗滌和曬乾可保持在 4–5% 左右。 |
| 人造絲/粘膠纖維(包括竹粘膠纖維) | 3–10% | 2–6% | 濕水時脆弱且易變形。熱水和攪拌可能超過 10%;許多卷筒因此標示為乾洗。 |
| 毛料,梭織(西裝布、法蘭絨、花呢) | 1–5% | 1–4% | 這些數字假設冷水手洗或專業海綿/熨燙。攪拌加熱會導致氈化,而非普通縮水。 |
| 毛料,針織(非超級洗) | 5–30%+(氈化) | 5–30%+(氈化) | 熱水加攪拌不可逆地、不可預測地將纖維氈化——無法規劃任何範圍。冷水手洗並平鋪乾燥,或選擇超級洗/機洗毛料(約 1–4%)。 |
| 聚酯纖維,100%(熱定型) | 0–2% | 0–2% | 尺寸非常穩定;避免高溫乾燥,可能導致纖維縮水或上光。 |
| 聚酯棉混紡布(例如 65/35、50/50) | 1–4% | 1–3% | 縮水幾乎完全來自棉部分,因此棉含量越高,數值越大。 |
| 絲綢,梭織(羽二重、雙宮絲、縐紗) | 2–6%(縐紗達~10%) | 1–4% | 縐紗和高撚紗在洗滌時縮水最多。乾洗可使變化最小。 |
| 牛仔布,桑福絲整理 | 1–3% | 1–2% | 溫水洗滌和曬乾保持在低端;反覆熱轉筒乾燥達到高端。 |
| 牛仔布,生布/未桑福絲整理(「穿著收縮」) | 5–10% | 3–6% | 設計為首次浸泡時縮水;熱浸泡加轉筒乾燥給出最大值,冷浸泡明顯較少。 |
如果卷筒標示為預縮水、紡織廠洗滌、壓縮縮水或桑福絲整理,整理工藝已移除大部分潛在縮水,殘餘變化通常限制在1–3%左右(桑福絲整理——一種專有壓縮縮水工藝——通常按較緊端報價,約 1%)。這是對首次洗滌數值的上限,不是零的保證:經過多次熱水洗滌的累積變化仍可能超過它,而且如果只測試了一個方向,標簽對另一方向無法告知。
洗滌縮水是根據已發布的測試方法而非目測來測量。ISO 6330(家庭洗滌和乾燥程序)與 ISO 5077(尺寸變化測定)是國際配對;AATCC 135 是美國紡織化學家和著色者協會發布的等效美國方法。紡織廠標簽約定和被視為「正常」的洗滌溫度因國家而異,因此在國外卷筒上引用的數字可能在不同的洗滌周期下測試,與您實際使用的不同。
實際應訂購多少布料
一旦您知道縮水百分比 \(s\)(以小數形式)和洗滌後所需的長度,購買長度為
$$L_{\text{購買}} = \frac{L_{\text{所需}} }{1 - s}$$請注意,您進行除法——不是簡單地加回百分比。對於一件棉布成品,洗前測量為 100 cm,洗後為 94 cm,給出 6% 縮水,成品長度為 250 cm:
$$L_{\text{購買}} = \frac{250\ \text{cm}}{1 - 0.06} = \frac{250}{0.94} = 265.96\ \text{cm}$$該 2.66 m 是下限,而非訂單。從它開始建立真實數字:
- 舍入到店鋪實際剪裁的增量。公制店鋪通常以 10 cm 為步幅剪裁(所以 2.66 m 變為 2.70 m);以碼為單位的店鋪通常以四分之一碼為步幅,一些卷筒和網絡賣家只按整米或整碼剪裁。始終舍入向上——向下舍入會在開始前消耗整個縮水余量。
- 在頂部添加剪裁和校正余量。卷筒很少剪成正方形,邊緣可能扭曲,剪裁端在預洗後會毛邊並需要修剪。在每端允許約 5–10 cm(2–4 英吋),對於鬆散梭織或嚴重歪斜的布料更多。這與縮水余量分開,不應從中借用。
- 為印花、格子和條紋添加完整圖案重複。跨接縫匹配每個匹配的片段需要最多一個額外重複——記住重複本身會縮水,所以一個縱向縮水 6% 的布料上的 32 cm 重複在洗滌後變為約 30 cm。在剪裁前測量預洗後的重複,永遠不要假設預洗重複長度仍然適用。
- 從一個卷筒和一個染料批次購買整個數量。即使對於相同的目錄號,縮水行為在批次之間也會變化,因為整理張力和洗滌條件逐批不同——顏色也經常變化。稍後補充「相同布料」可能導致您獲得不同尺寸的成品。
- 在剪裁片段前預洗整個剪裁,只要成品將被反覆洗滌。計算的余量涵蓋首次洗滌;棉、法蘭絨、亞麻布和針織物通常在後續洗滌中進一步縮水 1–2%。預洗將該變化移到剪裁之前,成本為零,並且還預先縮小圖案重複、紋理以及您打算與其結合的任何襯布或內襯。
- 當寬度緊張時,使用縱向和橫向結果中的較大者。洗滌後可用寬度為 \(W_{\text{洗後}} = W_{\text{洗前}} \times (1 - s_{\text{寬度}})\),如果您的布局需要幾乎整個寬度,4% 的寬度損失可能強制完全重新布局——購買額外長度通常是唯一的補救措施,因為您無法購買額外寬度。在訂購前對照最寬的圖案片段檢查縮水後的寬度。
- 將負結果視為測量問題,而非購買不足的許可。負縮水意味著色樣成長,這在針織、斜裁片段和一些亞麻布的鬆弛中確實發生。但通常是由於測量潮濕或拉伸的色樣、拉緊量尺或色樣在曬衣繩上扭曲而引起。在堅硬的表面上重新測量完全乾燥、平坦和未拉伸的色樣;如果成長是真實的,在圖案中允許(較短片段、定位帶、穩定的下擺),而不是訂購少於成品長度。
實用的經驗法則:當色樣測試不可能且縮水未知時,假設纖維指示性範圍的頂端而非中間。過量訂購會留下邊角料用於貼邊、口袋和試接縫;少訂購 5 cm 可能意味著重新剪裁整個項目。
常見問題
縮多少算正常?大多數品質穩定的梭織布落在 1% 到 5% 之間。組織鬆的棉針織布、刷毛法蘭絨與未經後處理的亞麻常會縮到 7% 到 10%,未經防縮處理的羊毛甚至更多。
布會一直縮下去嗎?絕大部分的縮水發生在第一次下水。第二次洗通常還會再縮一點,所以如果是講究合身的訂製類作品,值得先下水兩次再裁。
為什麼我的布樣反而變大了?針織布和斜裁的布片會鬆弛,長度變長、寬度變窄。這種情況計算機會顯示負的百分比,代表算出來的購買長度比成品尺寸還短;請等布料完全乾透後重新測量,再決定要不要相信這個數字。