この計算ツールでできること
溶融した樹脂は金型内で冷却されるときに収縮するため、出来上がった成形品は必ずキャビティより小さくなります。本ツールは、樹脂が収縮した後にちょうど目標寸法に収まるよう、キャビティ側の寸法を逆算します。金型設計者、金型製作(型屋)の技術者、射出成形エンジニアなど、一発で正しい寸法に鋼材を削り込みたい方に欠かせない計算です。
なお、収縮率の考え方や式は国際的に共通ですが、樹脂メーカーの物性表(データシート)に記載される値は測定規格(JIS K 7152 / ISO 294 など)や測定条件によって差があります。手元の材料データシートの値をお使いください。
計算式
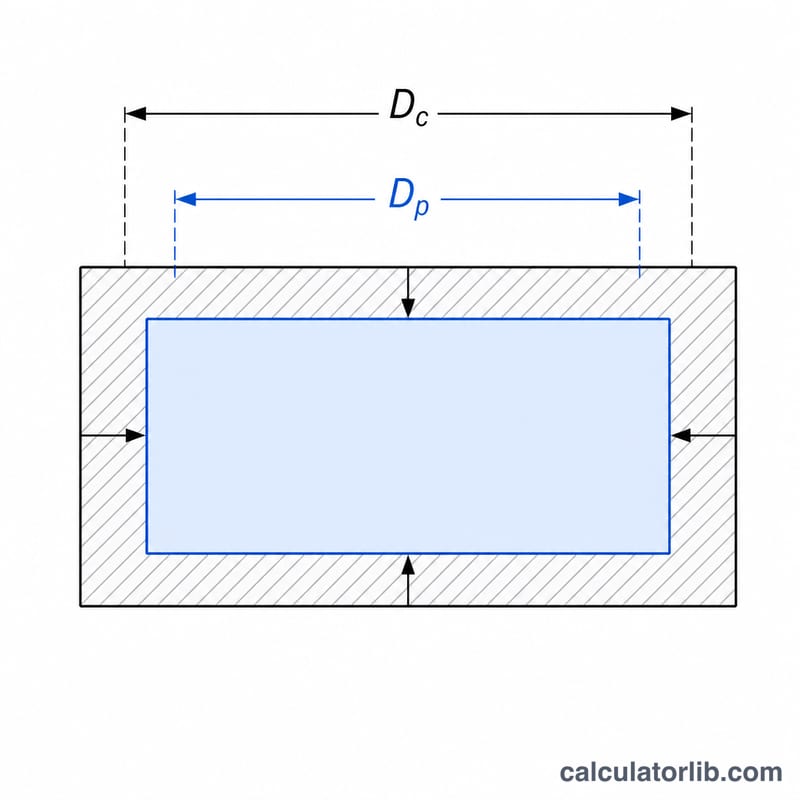
成形収縮率 \(S\) は、キャビティ寸法に対する百分率で表されます。収縮後の成形品寸法 \(D_{\text{part}}\) を得るために必要なキャビティ寸法 \(D_{\text{cavity}}\) は次のとおりです。
$$D_{\text{cavity}} = \frac{D_{\text{part}}}{1 - \frac{S}{100}}$$ここで \(D_{\text{part}}\) は目標とする成形品寸法(mm)、\(S\) は材料の成形収縮率(%)です(例:ABS はおおむね \(0.5\%\)、ポリプロピレンは \(1.5\%\) 〜 \(2.5\%\) 程度)。キャビティに余分に削り込む量、すなわち収縮代は \(\Delta = D_{\text{cavity}} - D_{\text{part}}\) となります。
使い方
まず、冷却後に成形品へ求める寸法を入力します。次に、使用する樹脂のデータシートに記載された成形収縮率を入力してください。加工すべきキャビティ寸法と、上乗せされた収縮代が表示されます。
計算例
目標とする成形品寸法が \(100\,\text{mm}\)、材料の収縮率が \(2\%\) の場合を考えます。
$$D_{\text{cavity}} = \frac{100}{1 - 0.02} = \frac{100}{0.98} = 102.041\,\text{mm}$$したがってキャビティは \(102.041\,\text{mm}\) で加工し、収縮代として \(2.041\,\text{mm}\) を上乗せすることになります。成形品は冷却後に収縮し、狙いどおりの \(100\,\text{mm}\) に仕上がります。
素材別の代表的な収縮率
この表は、一般的な無充填樹脂の一般的な金型収縮率の範囲を示しています。初期見積もりにのみ使用してください。実際の値は、グレード、肉厚、ゲート位置、保圧、溶融温度と金型温度、冷却時間によって変わります。使用する樹脂グレードの樹脂メーカーのデータシートがある場合は、この表の値の代わりにデータシートの値を使用してください。
| 分類 | 材料 | 代表的な収縮率の範囲 (%) |
|---|---|---|
| 非晶性(低収縮) | ABS | ~0.4–0.7 |
| PC(ポリカーボネート) | ~0.5–0.7 | |
| PMMA(アクリル) | ~0.2–0.8 | |
| PS(汎用ポリスチレン) | ~0.3–0.6 | |
| HIPS(耐衝撃性ポリスチレン) | ~0.4–0.7 | |
| PVC、硬質 | 0.1–0.5 | |
| 半結晶性(高収縮) | PP(ポリプロピレン) | 1.0–2.5 |
| HDPE | 1.5–3.0 | |
| LDPE | 1.5–5.0 | |
| POM(アセタール) | 1.8–2.5 | |
| PA6(ナイロン6) | 0.7–1.5 | |
| PA66(ナイロン6/6) | 0.8–1.5 | |
| PBT | 1.5–2.0 | |
| PET | ~0.2–2.0(非晶性として成形した場合は低く、結晶化した場合は高い) | |
| ガラス充填PA / PBT | ~0.2–0.8 |
2つの分類で差がある理由: 半結晶性ポリマーは、冷却中に密に詰まった結晶領域を形成します。この詰まりにより、非晶性ポリマーより大きく収縮します。また、その収縮は冷却速度や金型温度の影響を受けやすくなります。
ガラス繊維フィラーは収縮率を大きく下げますが、収縮に異方性を生じさせます。繊維は溶融樹脂の流れ方向に沿って並ぶため、流れ方向の収縮は通常、直角方向の収縮より小さくなります。充填グレードでは、データシートで流れ方向と直角方向の値を個別に確認し、部品の各寸法に応じて適切な値を使用してください。
材料別のキャビティ寸法
この表では、部品の目標寸法を100 mmに固定し、収縮率のみを変えています。各キャビティ寸法は次の式で計算します。
$$D_{cavity} = \frac{100}{1 - S/100}$$補正量は、キャビティに追加で加工する長さ \(D_{cavity} - 100\) です。代表材料は上記の一般的な範囲から取っています。
| 代表材料 | 収縮率 S (%) | キャビティ寸法 (mm) | 補正量 (mm) |
|---|---|---|---|
| ABS | 0.5 | 100.503 | 0.503 |
| PA6 | 1.0 | 101.010 | 1.010 |
| PP / PBT | 1.5 | 101.523 | 1.523 |
| POM(アセタール) | 2.0 | 102.041 | 2.041 |
| HDPE / PP(上限側) | 2.5 | 102.564 | 2.564 |
たとえば収縮率2.5%の場合、代入は \(100 / (1 - 0.025) = 100 / 0.975 = 102.564\) mm となります。
簡易式で誤差が出る理由: よく使われる簡易式は \(D_{cavity} \approx 100 \times (1 + S/100)\) です。2.5%の場合、この式では次のようになります。
$$100 \times 1.025 = 102.500\ \text{mm}$$正確な式では102.564 mmになります。差は \(102.564 - 102.500 = 0.064\) mm です。そのため、簡易式でキャビティを加工すると、部品は約0.064 mm小さくなります。簡易式の誤差は、収縮率の二乗にほぼ比例して大きくなります。低収縮の非晶性樹脂では無視できる程度ですが、高収縮の半結晶性材料の精密形状では、公差の大部分を使い切ってしまうことがあります。
よくある質問
単純に収縮率を足すのではなく、なぜ割り算なのですか? 成形収縮率は成形品寸法ではなく、キャビティ寸法を基準として測定されるためです。\(1 - S/100\) で割るのが厳密な逆算であり、成形品寸法に \(1 + S/100\) を掛ける方法より精度が高くなります。
成形収縮率はどこで調べればよいですか? 樹脂メーカーが材料データシートに公表しており、多くの場合は幅(レンジ)で示されています。実際の肉厚やゲート条件に近い値を選んでください。
すべての寸法に同じ計算を使えますか? 重要な直線寸法ごとに個別に計算してください。収縮は樹脂の流動方向と直交方向で異なる(異方収縮)ため、同一の値をすべてに当てはめるのは危険です。