यह कैलकुलेटर क्या करता है
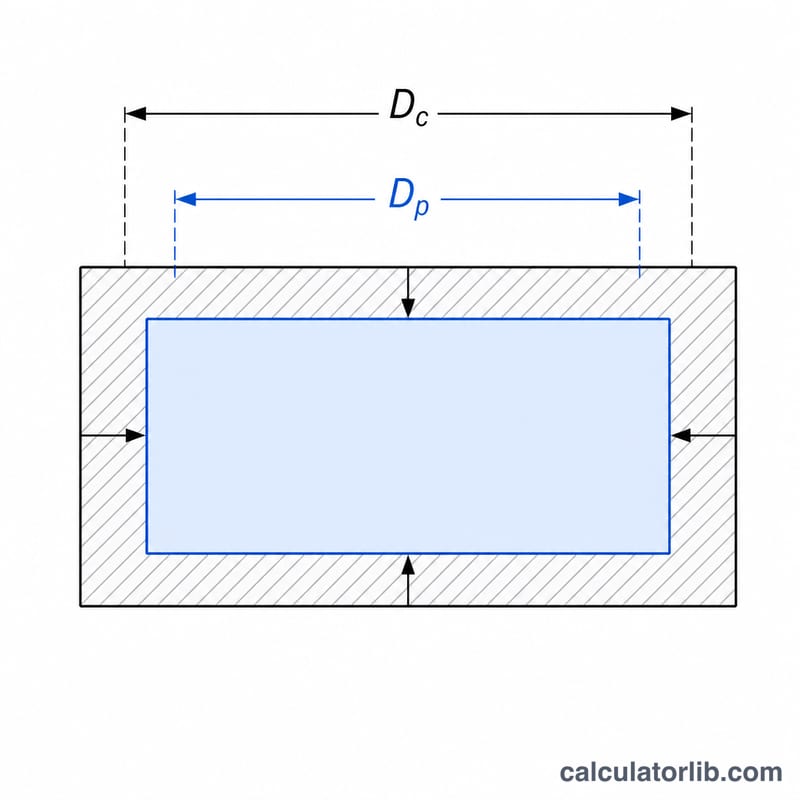
पिघला हुआ प्लास्टिक जब मोल्ड के अंदर ठंडा होता है तो वह सिकुड़ता है, इसलिए तैयार पार्ट हमेशा उस कैविटी से थोड़ा छोटा निकलता है जिसमें वह बना था। यह टूल कैविटी का माप इस तरह निकालता है कि मटीरियल के सिकुड़ने के बाद पार्ट ठीक आपके टारगेट डाइमेंशन पर आ जाए। टूलमेकर, मोल्ड डिज़ाइनर और इंजेक्शन मोल्डिंग इंजीनियरों के लिए यह बेहद ज़रूरी है, क्योंकि स्टील की कटाई पहली ही बार में सही माप पर होनी चाहिए।
फ़ॉर्मूला
श्रिंकेज दर \(S\) को कैविटी डाइमेंशन के प्रतिशत के रूप में लिखा जाता है। सिकुड़न के बाद तैयार पार्ट का माप \(D_{\text{part}}\) पाने के लिए कैविटी \(D_{\text{cavity}}\) इतनी होनी चाहिए:
$$D_{\text{cavity}} = \frac{D_{\text{part}}}{1 - \frac{S}{100}}$$यहाँ \(D_{\text{part}}\) = पार्ट का मनचाहा अंतिम माप (मिमी में), और \(S\) = मटीरियल की श्रिंकेज दर (प्रतिशत में) — जैसे ABS की सिकुड़न लगभग \(0.5\%\) और पॉलीप्रोपिलीन की \(1.5\%\) से \(2.5\%\) तक होती है। कैविटी में जितना अतिरिक्त माप मशीन किया जाता है, वह है \(\Delta = D_{\text{cavity}} - D_{\text{part}}\)।
इस्तेमाल कैसे करें
पहले वह माप डालें जो ठंडा होने के बाद मोल्डेड पार्ट का होना चाहिए, फिर अपनी रेज़िन डेटाशीट से श्रिंकेज दर डालें। कैलकुलेटर आपको मशीनिंग के लिए कैविटी का माप और जोड़ी गई कॉम्पेंसेशन दोनों बता देगा।
हल किया हुआ उदाहरण
मान लीजिए पार्ट का टारगेट माप \(100\,\text{mm}\) है और मटीरियल \(2\%\) सिकुड़ता है:
$$D_{\text{cavity}} = \frac{100}{1 - 0.02} = \frac{100}{0.98} = 102.041\,\text{mm}$$यानी कैविटी को \(102.041\,\text{mm}\) पर काटा जाएगा, जिसमें \(2.041\,\text{mm}\) की कॉम्पेंसेशन जुड़ी है। ठंडा होने पर पार्ट सिकुड़कर तय \(100\,\text{mm}\) पर आ जाएगा।
प्लास्टिक सामग्री के अनुसार सामान्य संकुचन दर
तालिका बिना फिलर वाले सामान्य रेज़िनों के लिए सामान्य मोल्ड संकुचन सीमाएँ दिखाती है। इन्हें केवल प्रारंभिक अनुमान के लिए उपयोग करें। वास्तविक मान ग्रेड, दीवार की मोटाई, गेट की स्थिति, पैकिंग दबाव, पिघले पदार्थ और मोल्ड के तापमान, तथा शीतलन समय पर निर्भर करता है। यदि आपके ग्रेड के लिए रेज़िन आपूर्तिकर्ता की डेटाशीट उपलब्ध है, तो इन आंकड़ों के बजाय उसी का मान उपयोग करें।
| समूह | सामग्री | सामान्य संकुचन सीमा (%) |
|---|---|---|
| अनाकार (कम संकुचन) | ABS | ~0.4–0.7 |
| PC (पॉलीकार्बोनेट) | ~0.5–0.7 | |
| PMMA (ऐक्रेलिक) | ~0.2–0.8 | |
| PS (सामान्य-उद्देश्य पॉलीस्टाइरीन) | ~0.3–0.6 | |
| HIPS (उच्च-प्रभाव पॉलीस्टाइरीन) | ~0.4–0.7 | |
| PVC, कठोर | 0.1–0.5 | |
| अर्ध-क्रिस्टलीय (अधिक संकुचन) | PP (पॉलीप्रोपाइलीन) | 1.0–2.5 |
| HDPE | 1.5–3.0 | |
| LDPE | 1.5–5.0 | |
| POM (एसिटल) | 1.8–2.5 | |
| PA6 (नायलॉन 6) | 0.7–1.5 | |
| PA66 (नायलॉन 6/6) | 0.8–1.5 | |
| PBT | 1.5–2.0 | |
| PET | ~0.2–2.0 (अनाकार रूप में ढालने पर कम, क्रिस्टलीकृत होने पर अधिक) | |
| काँच-भरित PA / PBT | ~0.2–0.8 |
दो समूह अलग क्यों हैं: अर्ध-क्रिस्टलीय पॉलीमर ठंडे होते समय घनी पैक क्रिस्टलीय संरचनाएँ बनाते हैं। यह पैकिंग उन्हें अनाकार पॉलीमर की तुलना में कहीं अधिक सिकुड़ने देती है, और उनका संकुचन शीतलन दर तथा मोल्ड तापमान के प्रति अधिक संवेदनशील होता है।
काँच-फाइबर फिलर संकुचन को काफी कम करते हैं, लेकिन वे इसे एनिसोट्रोपिक (दिशा-आधारित) भी बना देते हैं। फाइबर पिघले पदार्थ के प्रवाह की दिशा में संरेखित हो जाते हैं, इसलिए प्रवाह की दिशा में संकुचन आमतौर पर उसके आड़े (अनुप्रस्थ) संकुचन से कम होता है। भरे हुए ग्रेडों के लिए डेटाशीट में प्रवाह-दिशा और अनुप्रस्थ के अलग मान देखें, और हर पार्ट के आयाम के लिए सही मान उपयोग करें।
विभिन्न सामग्रियों के लिए कैविटी आकार
यह तालिका लक्ष्य पार्ट आयाम को 100 mm पर स्थिर रखती है और केवल संकुचन दर बदलती है। प्रत्येक कैविटी आयाम इस सूत्र से निकाला जाता है
$$D_{cavity} = \frac{100}{1 - S/100}$$क्षतिपूर्ति वह अतिरिक्त लंबाई है जो कैविटी में मशीन द्वारा जोड़ी जाती है, यानी \(D_{cavity} - 100\)। उदाहरण सामग्रियाँ ऊपर दी गई सामान्य सीमाओं से ली गई हैं।
| उदाहरण सामग्री | संकुचन S (%) | कैविटी आयाम (mm) | क्षतिपूर्ति (mm) |
|---|---|---|---|
| ABS | 0.5 | 100.503 | 0.503 |
| PA6 | 1.0 | 101.010 | 1.010 |
| PP / PBT | 1.5 | 101.523 | 1.523 |
| POM (एसिटल) | 2.0 | 102.041 | 2.041 |
| HDPE / PP (उच्च सिरा) | 2.5 | 102.564 | 2.564 |
उदाहरण के लिए, 2.5% संकुचन पर प्रतिस्थापन है \(100 / (1 - 0.025) = 100 / 0.975 = 102.564\) mm।
सरल अनुमान कम क्यों पड़ता है: एक आम शॉर्टकट है \(D_{cavity} \approx 100 \times (1 + S/100)\)। 2.5% पर यह देता है
$$100 \times 1.025 = 102.500\ \text{mm}$$सटीक सूत्र 102.564 mm देता है। यह अंतर \(102.564 - 102.500 = 0.064\) mm है, इसलिए शॉर्टकट से काटी गई कैविटी से बना पार्ट लगभग 0.064 mm छोटा होगा। शॉर्टकट की त्रुटि लगभग संकुचन दर के वर्ग के अनुपात में बढ़ती है। कम-संकुचन वाले अनाकार रेज़िनों के लिए यह नगण्य है, लेकिन अधिक-संकुचन वाली अर्ध-क्रिस्टलीय सामग्रियों की सटीक विशेषताओं पर यह कड़ी सहनशीलता (tolerance) को समाप्त कर सकती है।
अक्सर पूछे जाने वाले सवाल
सीधे प्रतिशत जोड़ने के बजाय भाग क्यों देते हैं? सिकुड़न पार्ट के माप के नहीं, बल्कि कैविटी के माप के सापेक्ष नापी जाती है। इसलिए \(1 - S/100\) से भाग देना सही उल्टा गणित है और पार्ट को \(1 + S/100\) से गुणा करने की तुलना में ज़्यादा सटीक है।
श्रिंकेज दर कहाँ से मिलेगी? रेज़िन बनाने वाली कंपनी इसे मटीरियल डेटाशीट में देती है, अक्सर एक रेंज के रूप में। अपनी वॉल थिकनेस और गेट कंडीशन के हिसाब से सही वैल्यू चुनें।
क्या यह हर डाइमेंशन पर लागू होता है? हर अहम लीनियर डाइमेंशन के लिए यह गणना अलग-अलग करें, क्योंकि फ्लो डायरेक्शन के साथ और उसके आर-पार सिकुड़न अलग-अलग हो सकती है।