Bu Hesaplayıcı Ne İşe Yarar?
Ergimiş plastik kalıp içinde soğurken hacmi küçülür; bu yüzden kalıptan çıkan parça, onu şekillendiren gözden her zaman daha küçüktür. Bu araç, malzeme çektikten sonra parçanın tam olarak hedeflediğiniz ölçüye oturması için kalıp gözünün ne kadar büyük işlenmesi gerektiğini hesaplar. Çeliği ilk seferde doğru ölçüde işlemek zorunda olan kalıpçılar, kalıp tasarımcıları ve enjeksiyon kalıplama mühendisleri için vazgeçilmez bir hesaptır.
Formül
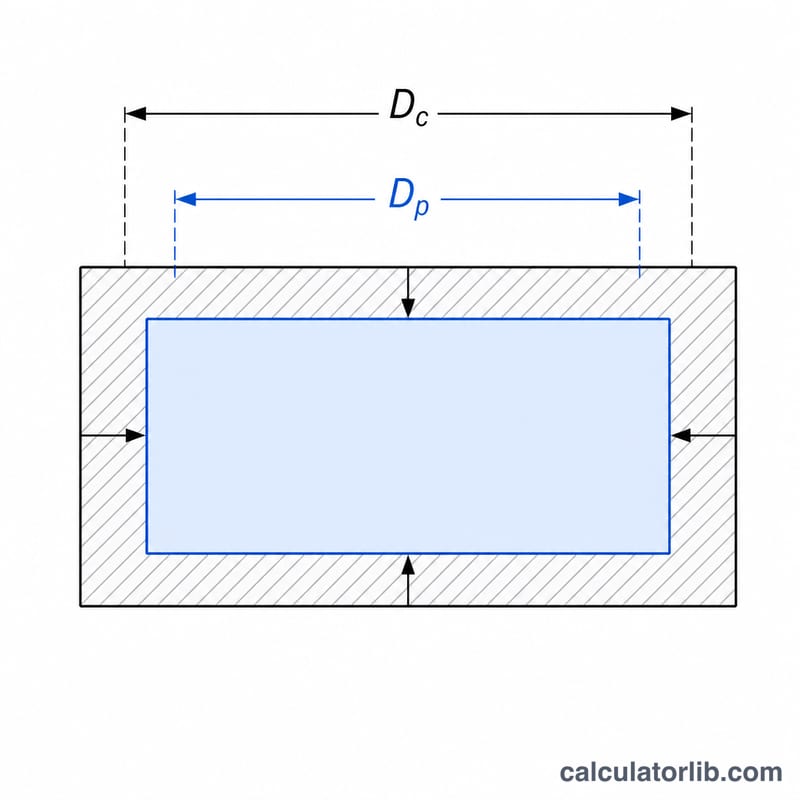
Çekme oranı \(S\), kalıp gözü ölçüsünün yüzdesi olarak ifade edilir. Çekme sonrasında bitmiş parça ölçüsü \(D_{\text{part}}\) elde edilecekse, göz ölçüsü \(D_{\text{cavity}}\) şu şekilde olmalıdır:
$$D_{\text{cavity}} = \frac{D_{\text{part}}}{1 - \frac{S}{100}}$$Burada \(D_{\text{part}}\) = parçanın mm cinsinden istenen son ölçüsü, \(S\) = malzemenin yüzde cinsinden çekme oranıdır (örneğin ABS için yaklaşık \(0.5\%\), polipropilen için \(1.5\%\) ile \(2.5\%\) arasındadır). Göze fazladan bırakılan çelik payı ise \(\Delta = D_{\text{cavity}} - D_{\text{part}}\) kadardır.
Nasıl Kullanılır?
Önce parçanın soğuduktan sonra sahip olmasını istediğiniz ölçüyü girin, ardından reçinenin teknik veri sayfasındaki (datasheet) çekme oranını yazın. Hesaplayıcı size hem işlenecek kalıp gözü ölçüsünü hem de eklenen telafi payını verir.
Örnek Hesap
Hedef parça ölçüsünün \(100\,\text{mm}\), malzemenin çekme oranının ise \(2\%\) olduğunu varsayalım:
$$D_{\text{cavity}} = \frac{100}{1 - 0.02} = \frac{100}{0.98} = 102.041\,\text{mm}$$Yani göz \(102.041\,\text{mm}\) ölçüsünde işlenir ve \(2.041\,\text{mm}\) telafi payı eklenmiş olur. Parça soğuduğunda çekerek hedeflenen \(100\,\text{mm}\) ölçüsüne geri döner.
Sık Sorulan Sorular
Neden yüzdeyi eklemek yerine bölme yapıyoruz? Çekme, parça ölçüsüne göre değil kalıp gözü ölçüsüne göre tanımlanır. \(1 - S/100\) ifadesine bölmek bu ilişkinin tam tersidir ve parçayı \(1 + S/100\) ile çarpmaktan daha doğru sonuç verir.
Çekme oranını nereden bulurum? Reçine üreticisi bu değeri malzeme teknik veri sayfasında, çoğu zaman bir aralık şeklinde yayımlar. Kendi et kalınlığınıza ve yolluk/giriş koşullarınıza uyan değeri seçin.
Her ölçü için geçerli mi? Hesabı kritik olan her doğrusal ölçü için ayrı ayrı yapın; çekme, akış yönü boyunca ve akışa dik yönde farklı olabilir.
Plastik Malzemeye Göre Tipik Çekme Oranları
Tablo, yaygın dolgusuz reçineler için tipik kalıp çekme aralıklarını gösterir. Bunları yalnızca ilk tahminler için kullanın. Gerçek değer; reçine derecesine, duvar kalınlığına, enjeksiyon noktası (kapı) konumuna, paketleme basıncına, eriyik ve kalıp sıcaklığına ile soğutma süresine bağlıdır. Kullandığınız derece için reçine tedarikçisinin teknik veri föyü varsa, bunların yerine o değeri kullanın.
| Grup | Malzeme | Tipik çekme aralığı (%) |
|---|---|---|
| Amorf (düşük çekme) | ABS | ~0.4–0.7 |
| PC (polikarbonat) | ~0.5–0.7 | |
| PMMA (akrilik) | ~0.2–0.8 | |
| PS (genel amaçlı polistiren) | ~0.3–0.6 | |
| HIPS (yüksek darbe dayanımlı polistiren) | ~0.4–0.7 | |
| PVC, sert | 0.1–0.5 | |
| Yarı kristalin (yüksek çekme) | PP (polipropilen) | 1.0–2.5 |
| HDPE | 1.5–3.0 | |
| LDPE | 1.5–5.0 | |
| POM (asetal) | 1.8–2.5 | |
| PA6 (naylon 6) | 0.7–1.5 | |
| PA66 (naylon 6/6) | 0.8–1.5 | |
| PBT | 1.5–2.0 | |
| PET | ~0.2–2.0 (amorf kalıplandığında düşük, kristalleştiğinde yüksek) | |
| Cam dolgulu PA / PBT | ~0.2–0.8 |
İki grubun farklı olmasının nedeni: yarı kristalin polimerler soğurken sıkı paketlenmiş kristal bölgeler oluşturur. Bu paketlenme, onların amorf polimerlerden çok daha fazla çekmesine neden olur; ayrıca çekmelerini soğutma hızına ve kalıp sıcaklığına karşı daha duyarlı hale getirir.
Cam elyaf dolgular çekmeyi önemli ölçüde düşürür, ancak çekmeyi yöne bağımlı (anizotropik) hale getirir. Elyaflar eriyiğin akış yönüne hizalanır; bu nedenle akış yönündeki çekme genellikle akışa dik yöndekinden daha düşüktür. Dolgulu dereceler için veri föyünde akış yönü ve enine yön için ayrı değerleri kontrol edin ve her parça boyutunda doğru olanı kullanın.
Farklı Malzemelerde Kalıp Boşluğu Boyutu
Bu tablo, hedef parça boyutunu 100 mm'de sabit tutar ve yalnızca çekme oranını değiştirir. Her kalıp boşluğu boyutu şu formülle hesaplanır:
$$D_{cavity} = \frac{100}{1 - S/100}$$Telafi, kalıp boşluğuna işlenen ekstra uzunluktur: \(D_{cavity} - 100\). Örnek malzemeler yukarıdaki tipik aralıklardan alınmıştır.
| Örnek malzeme | Çekme S (%) | Kalıp boşluğu boyutu (mm) | Telafi (mm) |
|---|---|---|---|
| ABS | 0.5 | 100.503 | 0.503 |
| PA6 | 1.0 | 101.010 | 1.010 |
| PP / PBT | 1.5 | 101.523 | 1.523 |
| POM (asetal) | 2.0 | 102.041 | 2.041 |
| HDPE / PP (yüksek uç) | 2.5 | 102.564 | 2.564 |
Örneğin %2.5 çekmede değiştirme şöyledir: \(100 / (1 - 0.025) = 100 / 0.975 = 102.564\) mm.
Yaklaşımın neden yetersiz kaldığı: yaygın bir kısa yol \(D_{cavity} \approx 100 \times (1 + S/100)\) formülüdür. %2.5 için bu şunu verir:
$$100 \times 1.025 = 102.500\ \text{mm}$$Tam formül 102.564 mm verir. Bu, \(102.564 - 102.500 = 0.064\) mm'lik bir farktır; dolayısıyla kısa yolla kesilen bir kalıp boşluğu, yaklaşık 0.064 mm daha küçük bir parça üretir. Kısa yolun hatası kabaca çekme oranının karesiyle birlikte büyür. Düşük çekmeli amorf reçineler için ihmal edilebilir, ancak yüksek çekmeli yarı kristalin malzemelerdeki hassas özelliklerde dar bir toleransı tüketebilir.