ما هي حاسبة حجم الحقنة في قولبة الحقن؟
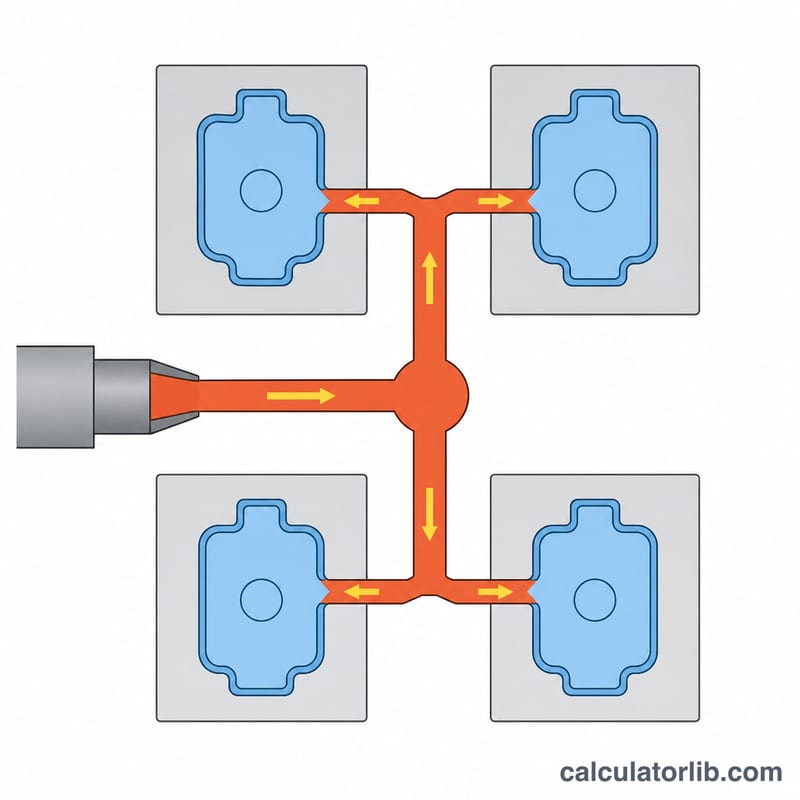
حجم الحقنة هو إجمالي كمية البلاستيك المنصهر التي تحقنها الماكينة داخل القالب في الدورة الواحدة، ويشمل جميع التجاويف إضافةً إلى منظومة المجاري (Runners) والمصبّ الرئيسي (Sprue). تحوّل هذه الحاسبة حجمَ القطعة وعددَ التجاويف ونسبةَ الفاقد في المجاري وكثافةَ المادة إلى ثلاث نتائج عملية: حجم الحقنة المطلوب، ووزنها بالغرام، والنسبة التي تستهلكها هذه الحقنة من سعة ماكينتك. والعلاقة الأساسية هي:
$$W_{shot} = V_{part} \times N \times (1 + r) \times \rho$$
حيث \(V_{part}\) = حجم القطعة الواحدة بوحدة cm³، و\(N\) = عدد التجاويف، و\(r\) = نسبة المجاري والمصبّ الإضافية مكتوبةً ككسر عشري، و\(\rho\) = كثافة المادة بوحدة g/cm³.
طريقة الاستخدام
أدخل حجم قطعة واحدة، ثم عدد التجاويف في القالب، ثم نسبة المجاري الإضافية (وتتراوح عادةً بين 10 و20% في أنظمة المجاري الساخنة أو الباردة المتوازنة). بعد ذلك أضف كثافة المادة والسعة الاسمية لحقنة الماكينة بالغرام. وبما أن الشركات المصنّعة تحدد سعة الماكينة في الغالب على أساس البوليسترين (كثافته \(1.05\) g/cm³)، فإن الحاسبة تعدّل هذه السعة تلقائياً بحسب الراتنج الذي تستخدمه عبر المعامل \(\rho / 1.05\).
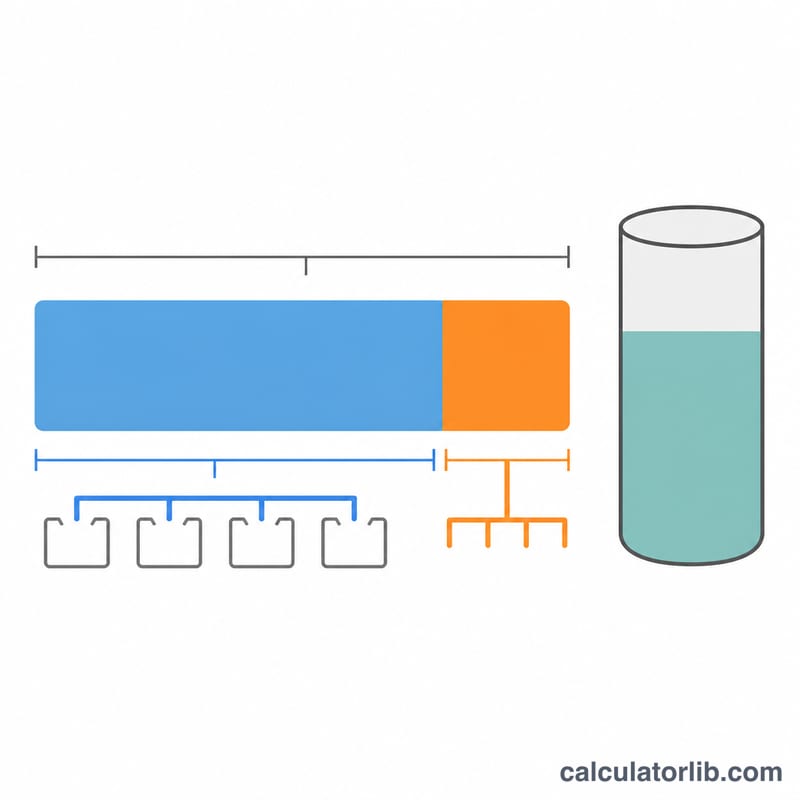
مثال محلول
لنفترض أن \(V_{part} = 50\) cm³، و\(N = 2\)، و\(r = 0.15\)، و\(\rho = 0.95\) g/cm³، وأن سعة الماكينة 200 g. يكون إجمالي حجم القطع \(50 \times 2 = 100\) cm³، وبالتالي فإن حجم الحقنة:
$$V_{shot} = 100 \times (1 + 0.15) = 115\ \text{cm}^3$$
$$W_{shot} = 115 \times 0.95 = 109.25\ \text{g}$$
أما أقصى حقنة ممكنة بهذا الراتنج فهي \(200 \times \tfrac{0.95}{1.05} = 180.95\) g، ما يعطي نسبة استغلال قدرها \(109.25 / 180.95 \times 100 = 60.4\%\)، وهي ضمن النطاق الموصى به (20–80%) بأمان.
كثافات الراتنجات الشائعة
يُحسب وزن الحقنة من حجم القطعة وعدد التجاويف وفاقد المجاري وكثافة المادة. ولأن الكثافة تؤثر في النتيجة تأثيراً مباشراً، فمن المهم استخدام قيمة الدرجة التي تعمل بها فعلاً. يعرض الجدول التالي الكثافات النموذجية في الحالة الصلبة (عند درجة حرارة الغرفة، وفق المعيار ISO 1183) لأشهر راتنجات القولبة بوحدة g/cm³. هذه قيم تمثيلية تصلح للتقديرات الهندسية العامة، لذا تحقّق دائماً من الرقم الدقيق في نشرة بيانات المادة الصادرة عن المورّد، لأن الإضافات والحشوات وتركيب الدرجة تغيّر الكثافة.
| الراتنج | الاختصار | الكثافة النموذجية في الحالة الصلبة (g/cm³) |
|---|---|---|
| بولي بروبيلين | PP | ~0.905 |
| بولي إيثيلين عالي الكثافة | HDPE | ~0.95 |
| بوليسترين | PS | ~1.05 |
| أكريلونيتريل بوتادين ستايرين | ABS | ~1.05 |
| بولي أميد 6 (نايلون 6) | PA6 | ~1.14 |
| بولي ميثيل ميثاكريلات (أكريليك) | PMMA | ~1.18 |
| بولي كربونات | PC | ~1.20 |
| بولي إيثيلين تيرفثالات | PET | ~1.38 |
| بولي أوكسي ميثيلين (أسيتال) | POM | ~1.41 |
| درجات مدعّمة بالألياف الزجاجية (مثل PA6-GF30) | PA6-GF30 | ~1.36 (تزداد بزيادة نسبة الزجاج) |
ملاحظتان عمليتان: أولاً، الدرجات المدعّمة بالزجاج أو بالحشوات المعدنية أكثف من الراتنج الأساسي غير المدعّم، وتزداد كثافتها كلما ارتفعت نسبة الحشوة؛ فالنايلون المدعّم بـ30% زجاج أكثف بوضوح من PA6 الخالص، لذا اعتمد قيمة الدرجة المدعّمة لا قيمة البوليمر الأساسي. ثانياً، القيم أعلاه هي كثافات الحالة الصلبة، أما المصهور فكثافته أقل (نحو 0.8–0.9 من القيمة الصلبة في الراتنجات شبه البلورية). فإذا كنت تحسب على أساس السعة الحجمية للأسطوانة (سعة التلدين) لا على أساس كتلة القطعة النهائية، فتأكد هل سعة ماكينتك مقدّرة بالغرامات المكافئة للبوليسترين أم بحجم المصهور الفعلي.
أسئلة شائعة
لماذا يُفضَّل إبقاء نسبة الاستغلال بين 20% و80%؟ إذا قلّت عن 20% يبقى الراتنج في الأسطوانة مدة أطول من اللازم فيتعرض للتحلّل، وإذا تجاوزت 80% تزداد احتمالات الحقن الناقص (Short Shot) وعدم انتظام مرحلة الكبس.
هل يجب احتساب فاقد المجاري؟ نعم، إلا إذا كنت تستخدم نظام مجاري ساخنة كاملاً ببوابات صمامية (Valve Gate)، لأن المجاري والمصبّ يضيفان مادة حقيقية إلى كل حقنة.
لماذا تُعدَّل سعة الماكينة وفق الكثافة؟ لأن تقديرات سعة الحقن لدى المصنّعين تفترض البوليسترين، والراتنج الأكثف يزن أكثر لنفس الحجم الذي يزيحه اللولب، وبالتالي تتغير السعة الفعلية بالغرام تبعاً لـ \(\rho\).