ما الذي تقدّمه هذه الحاسبة؟
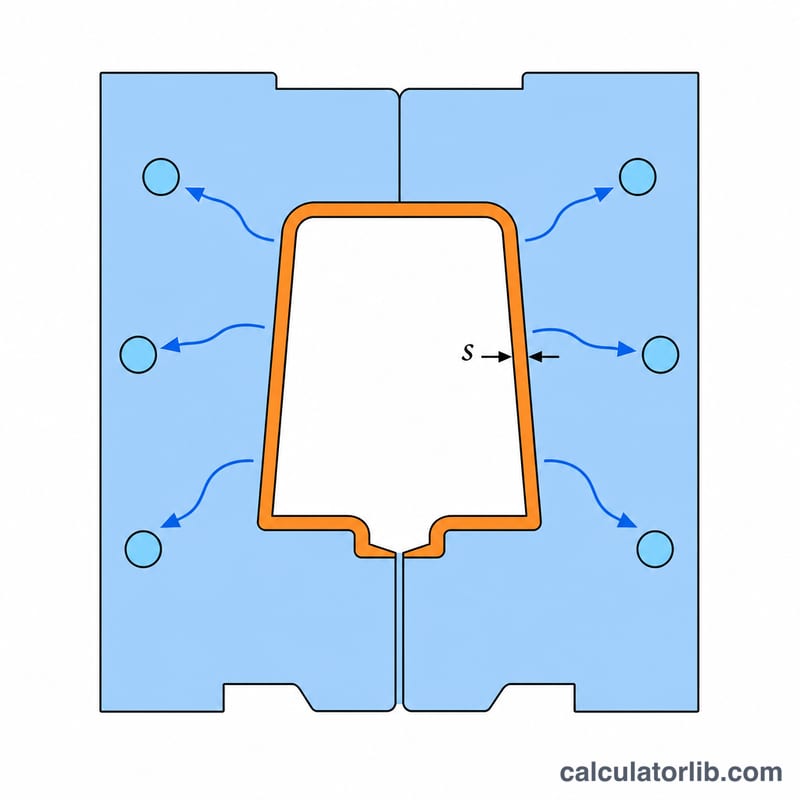
تساعدك حاسبة زمن التبريد في قولبة الحقن على تقدير المدة التي يجب أن تبقاها القطعة البلاستيكية داخل القالب حتى تتصلّب بما يكفي لإخراجها دون تشوّه. ولأن التبريد هو في الغالب أطول مراحل دورة الحقن، فإن تقديره بدقة ينعكس مباشرةً على زمن الدورة وإنتاجية الماكينة وتكلفة القطعة الواحدة. يعامل النموذج القطعة كأنها لوح مستوٍ لا نهائي يبرد بالتوصيل الحراري في اتجاه واحد، وهو التقريب الكلاسيكي المعتمد في تصميم القوالب وضبط عمليات الإنتاج.
شرح المعادلة
يُحسب زمن التبريد من معادلة تبريد اللوح المستوي:
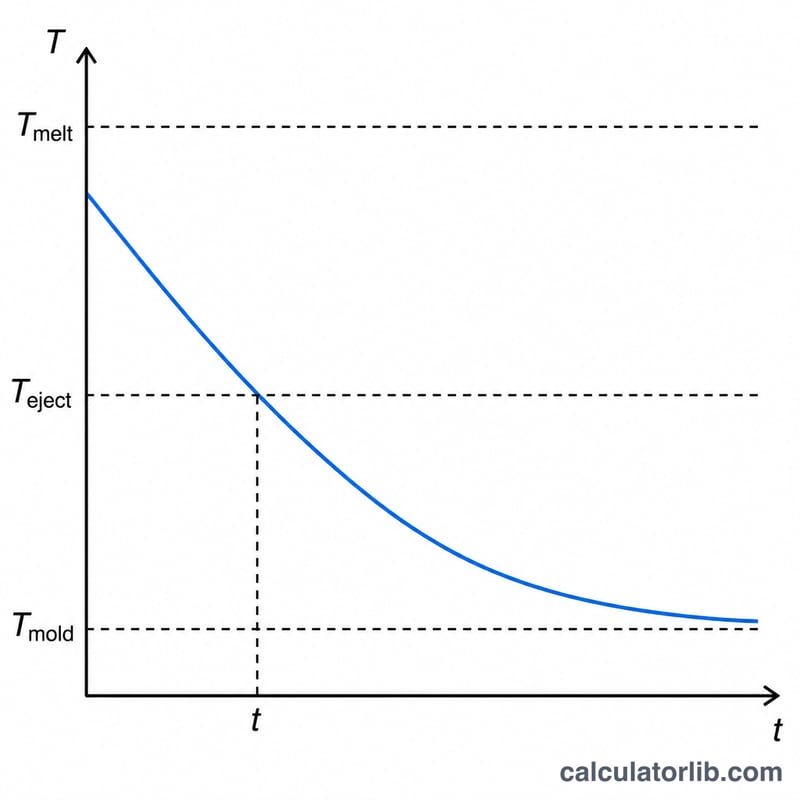
$$t = \frac{s^2}{\pi^2 \alpha} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{T_m - T_w}{T_e - T_w}\right)$$حيث \(t\) = زمن التبريد بالثواني، و\(s\) = أكبر سماكة لجدار القطعة بالمليمتر، و\(\alpha\) = الانتشارية الحرارية للبوليمر بوحدة \(\text{mm}^2/\text{s}\)، و\(T_m\) = درجة حرارة المصهور (الحقن)، و\(T_w\) = درجة حرارة جدار القالب، و\(T_e\) = درجة حرارة الإخراج (فكّ القطعة من القالب). ولأن السماكة تظهر في المعادلة مربّعةً، فإن مضاعفة سماكة الجدار ترفع زمن التبريد إلى أربعة أضعاف تقريبًا.
طريقة الاستخدام
أدخل سماكة أسمك جدار في القطعة، والانتشارية الحرارية للراتنج المستخدم (نحو \(0.09\,\text{mm}^2/\text{s}\) لمادة ABS مثلًا)، ثم درجات الحرارة الثلاث. يمكنك إدخال جميع درجات الحرارة بوحدة \(^{\circ}\text{C}\) ما دامت كلها بالوحدة نفسها. وستعرض لك الحاسبة زمن التبريد التقديري بالثواني.
مثال محلول
لنفترض أن \(s = 2\,\text{mm}\) و\(\alpha = 0.09\,\text{mm}^2/\text{s}\) و\(T_m = 230\) و\(T_w = 40\) و\(T_e = 90\):
$$t = \frac{2^2}{\pi^2 \times 0.09} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{190}{50}\right) = 4.503 \times \ln(4.838) \approx 7.10\,\text{s}$$أي أن القطعة تحتاج إلى نحو 7.1 ثانية من التبريد قبل إخراجها.
معامل الانتشار الحراري ودرجات حرارة المعالجة حسب الراتنج
يعرض الجدول أدناه قيماً مبدئية نموذجية لأشيع راتنجات الحقن. وهي نطاقات تقريبية مأخوذة من النطاقات العامة الواردة في الكتيبات الفنية وأوراق البيانات. يتغير معامل الانتشار الحراري \(\alpha = k/(\rho\,c_p)\) مع درجة الحرارة، وغالباً ما يُعطى كقيمة "فعّالة" متوسطة عبر نطاق التبريد. ولهذا قد تختلف الأرقام المنشورة للراتنج نفسه. يُعد عمود درجة حرارة الإخراج من القالب دليلاً عملياً، وعادةً ما تكون قريبة من درجة حرارة الانحراف الحراري (HDT) للراتنج أو أقل منها بقليل. استخدمه كنقطة بداية فقط.
| الراتنج | معامل الانتشار الحراري α (مم²/ث، تقريبي) | درجة حرارة الصهر (°C) | درجة حرارة القالب (°C) | دليل درجة حرارة الإخراج من القالب (°C) |
|---|---|---|---|---|
| ABS | 0.08–0.12 | 210–260 | 40–80 | ≈85–95 |
| PP | 0.07–0.10 | 200–270 | 20–60 | ≈80–100 |
| HDPE | 0.09–0.13 | 200–280 | 20–60 | ≈70–100 |
| LDPE | 0.08–0.12 | 180–240 | 20–50 | ≈60–80 |
| PS (GPPS) | 0.08–0.10 | 180–260 | 20–60 | ≈75–85 |
| PC | 0.10–0.13 | 280–320 | 80–110 | ≈120–135 |
| PA6 | 0.08–0.12 | 230–280 | 60–90 | ≈120–160 |
| PA66 | 0.08–0.12 | 270–300 | 60–90 | ≈140–180 |
| POM | 0.08–0.11 | 190–230 | 60–110 | ≈120–150 |
| PMMA | 0.08–0.11 | 210–260 | 50–80 | ≈85–95 |
| PBT | 0.09–0.12 | 240–270 | 40–90 | ≈120–150 |
| PET (الدرجات البلورية) | 0.09–0.13 | 270–290 | 120–140* | ≈140–160 |
*يُصبّ PET للأجزاء غير المتبلورة أو الشفافة عادةً في قالب بارد، بحدود 10–30 °C، ويُخرج منه عند درجة حرارة أقل بكثير من درجة انتقاله الزجاجي، وهي نحو 70–80 °C.
مهم: تختلف القيم بين الدرجات المختلفة. يمكن لألياف الزجاج والحشوات المعدنية ومثبطات اللهب والإضافات الأخرى أن تغيّر هذه القيم بشكل كبير. غالباً ما تمتلك الدرجات المحشوة معامل انتشار حراري أعلى ودرجات حرارة إخراج مسموحة أعلى. عندما تختلف القيم الواردة في ورقة بيانات المورد أو دليل المعالجة الخاص به، فاعتمد على قيمه. وللحصول على أفضل تقدير، استخدم درجات حرارة القالب والإخراج الموصى بها من المورد، وإن توفر، معامل الانتشار الحراري الفعّال الذي يقدمه.
كيف يغيّر سمك الجدار ودرجة حرارة القالب زمن التبريد
تستخدم السيناريوهات أدناه مادة ABS بمعامل \(\alpha = 0.09\) مم²/ث، ودرجة حرارة صهر \(T_{melt} = 230\) °C، ودرجة حرارة إخراج \(T_{eject} = 90\) °C. وتأتي كل قيمة من الصيغة الواردة في المقال:
$$t = \frac{s^{2}}{\pi^{2}\alpha}\,\ln\!\left(\frac{4}{\pi}\cdot\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\right)$$عند درجة حرارة قالب 40 °C، يكون حد اللوغاريتم \(\ln\!\left(\tfrac{4}{\pi}\cdot\tfrac{190}{50}\right) = \ln(4.8383) \approx 1.5766\). ومعامل الضرب \(\pi^{2}\times 0.09 \approx 0.8883\). إذن \(t \approx 1.7749\,s^{2}\) ثانية عندما يكون \(s\) بالمليمتر. على سبيل المثال، عند سماكة 2 مم: \(t = \frac{2^{2}}{0.8883}\times 1.5766 \approx 7.10\) s.
| سمك الجدار s (مم) | درجة حرارة القالب (°C) | حد اللوغاريتم | زمن التبريد t (ث) |
|---|---|---|---|
| 1.0 | 40 | 1.5766 | 1.77 |
| 1.5 | 40 | 1.5766 | 3.99 |
| 2.0 | 40 | 1.5766 | 7.10 |
| 3.0 | 40 | 1.5766 | 15.97 |
| 4.0 | 40 | 1.5766 | 28.40 |
يزداد زمن التبريد مع مربع سمك الجدار. فمضاعفة الجدار من 1 مم إلى 2 مم تجعل التبريد أطول أربع مرات (من 1.77 ث إلى 7.10 ث). ومضاعفته مرة أخرى إلى 4 مم تجعله أطول أربع مرات أخرى (28.40 ث).
| سمك الجدار s (مم) | درجة حرارة القالب (°C) | نسبة درجات الحرارة \(\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\) | حد اللوغاريتم | زمن التبريد t (ث) |
|---|---|---|---|---|
| 2.0 | 20 | 210 / 70 = 3.000 | 1.3402 | 6.04 |
| 2.0 | 40 | 190 / 50 = 3.800 | 1.5766 | 7.10 |
| 2.0 | 60 | 170 / 30 = 5.667 | 1.9762 | 8.90 |
لدرجة حرارة القالب تأثير أصغر وذو طبيعة لوغاريتمية. عند سماكة 2 مم، فإن رفع درجة حرارة القالب من 20 °C إلى 60 °C يضيف نحو 2.9 ث، أي حوالي 47%. فارتفاع درجة حرارة القالب يقلّص الفرق بينها وبين درجة حرارة الإخراج، لذلك يحتاج الجزء وقتاً أطول للوصول إلى درجة حرارة إخراج آمنة. وفي الممارسة، تُستخدم القوالب الأدفأ غالباً لتحسين جودة السطح، وتقليل الإجهاد المتبقي في القطعة، أو لتحسين الثبات البعدي. وكل سيناريو يوازن بين زمن التبريد وجودة القطعة. ولتقليل زمن الدورة، يفيد عادةً تقليل سماكة أكثر أقسام الجدار سمكاً بقدر أكبر بكثير من خفض درجة حرارة القالب.
الأسئلة الشائعة
لماذا تؤثر السماكة بهذا القدر؟ لأن الحرارة لا بد أن تنتقل بالتوصيل عبر الجدار، وزمن التوصيل يتناسب مع مربع السماكة، لذا تتحكم المقاطع السميكة في زمن الدورة كله.
هل النتيجة دقيقة تمامًا؟ لا، فهي تقدير أحادي البعد لا يأخذ في الحسبان الأضلاع والزوايا وكفاءة انتقال الحرارة في القالب، لكنها نقطة انطلاق ممتازة عند ضبط العملية.
ما درجة حرارة الإخراج التي ينبغي اعتمادها؟ استخدم درجة حرارة الانحراف الحراري (HDT) للراتنج، أو أي قيمة تكون عندها القطعة ثابتة الأبعاد.