這個計算機能幫你做什麼
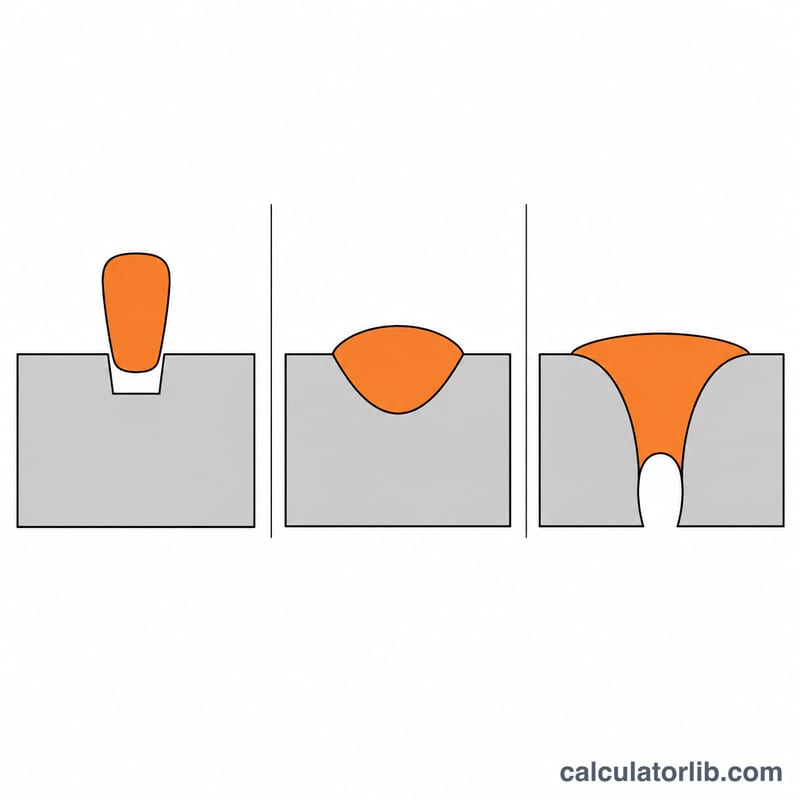
電焊電流計算機會根據您使用的焊條直徑與所焊接的材料厚度,建議焊機應設定的安培數。在手工電弧焊(SMAW,俗稱棒焊)中,電流設定得對不對,是影響焊道是否漂亮、強度是否足夠的關鍵:電流太小,容易熔合不良、焊條黏住工件;電流太大,薄板容易燒穿,還會造成大量飛濺與咬邊。
計算公式
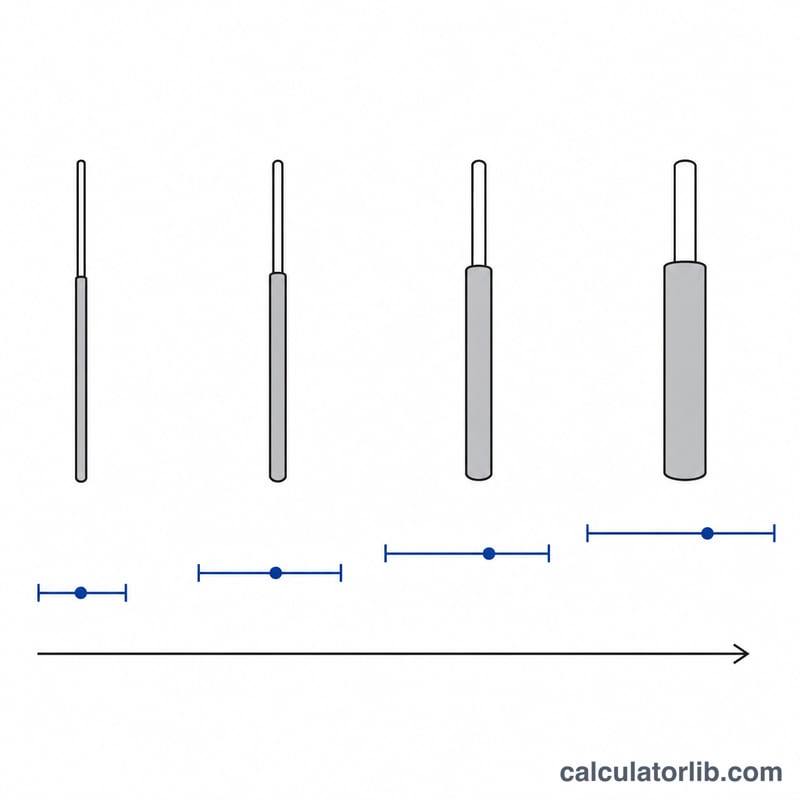
對於常見的軟鋼(低碳鋼)焊條,建議電流大致與焊條直徑成正比。業界常用的經驗法則是每 1 毫米焊條直徑約對應 40 安培:
$$I = 40 \times d$$
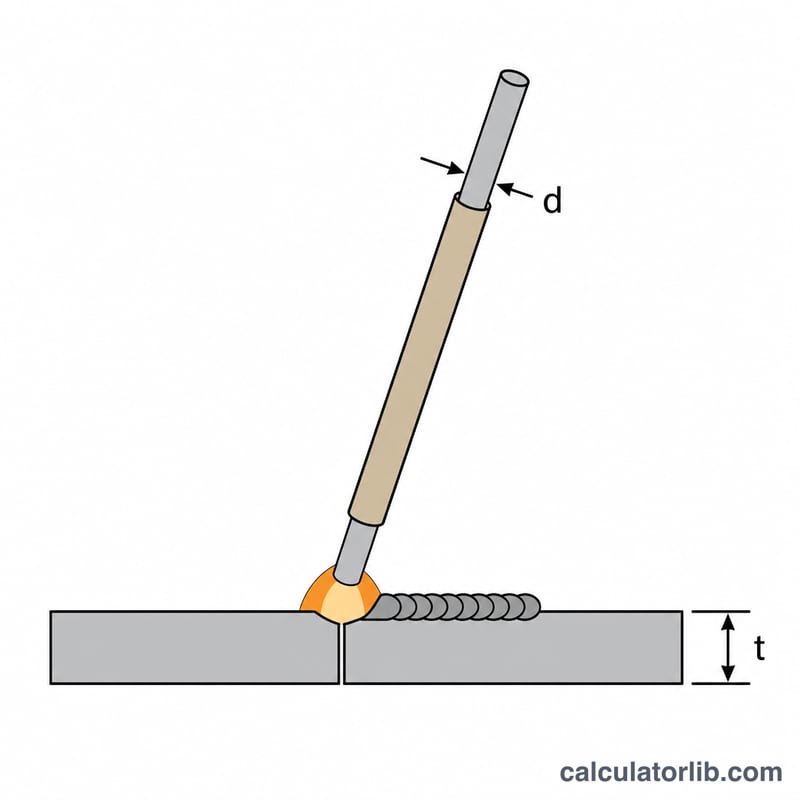
其中 \(I\) 為焊接電流(單位:安培),\(d\) 為焊條直徑(單位:毫米)。由於實際設定還會受到接頭形式、焊接位置與極性影響,計算機也會一併提供實用的工作範圍:
$$I_{min} = 35\,d \qquad I_{max} = 45\,d$$
材料厚度 \(t\) 則用來作為選擇焊條的參考:焊條直徑一般不宜大於板厚,而薄板則應採用範圍中偏低的電流來焊接。
使用方式
輸入材料厚度(毫米)以及預計使用的焊條直徑,計算機就會給出建議安培數,以及最小值與最大值。建議先從中間值開始,再拿廢料試焊,觀察電弧狀態、焊道外觀與熔深,微調後再正式焊接工件。
計算範例
假設要用 \(3.2\,\text{mm}\) 的焊條焊接 \(6\,\text{mm}\) 厚的鋼板,建議電流為:
$$I = 40 \times 3.2 = 128\,\text{A}$$
實用範圍則是:
$$I_{min} = 35 \times 3.2 = 112\,\text{A}, \quad I_{max} = 45 \times 3.2 = 144\,\text{A}$$
因此您可以先把焊機調到約 \(128\,\text{A}\),再在大約 \(112\)–\(144\,\text{A}\) 的範圍內視情況調整。
常見問題
這個算法適用所有焊接方式嗎?這個經驗法則是針對軟鋼的手工電弧焊(SMAW,棒焊)焊條。MIG(半自動氣體保護焊)與 TIG(氬焊)的參數設定不同,特殊焊條也有各自的參數表。
如果焊條比板子還粗怎麼辦?請改用較細的焊條。一般原則是焊條直徑不要超過材料厚度,薄板則應使用接近最小值的電流。
一定要完全照建議的安培數設定嗎?不用。建議值只是起點,請拿試片焊接,再依電弧穩定度、焊道外觀與熔深來調整。