这个计算器能做什么
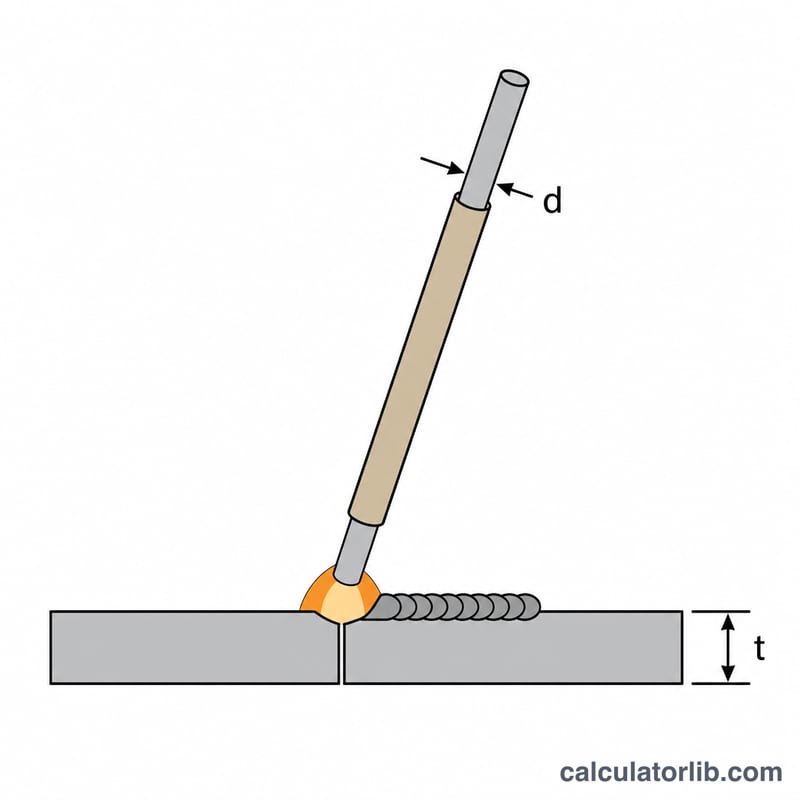
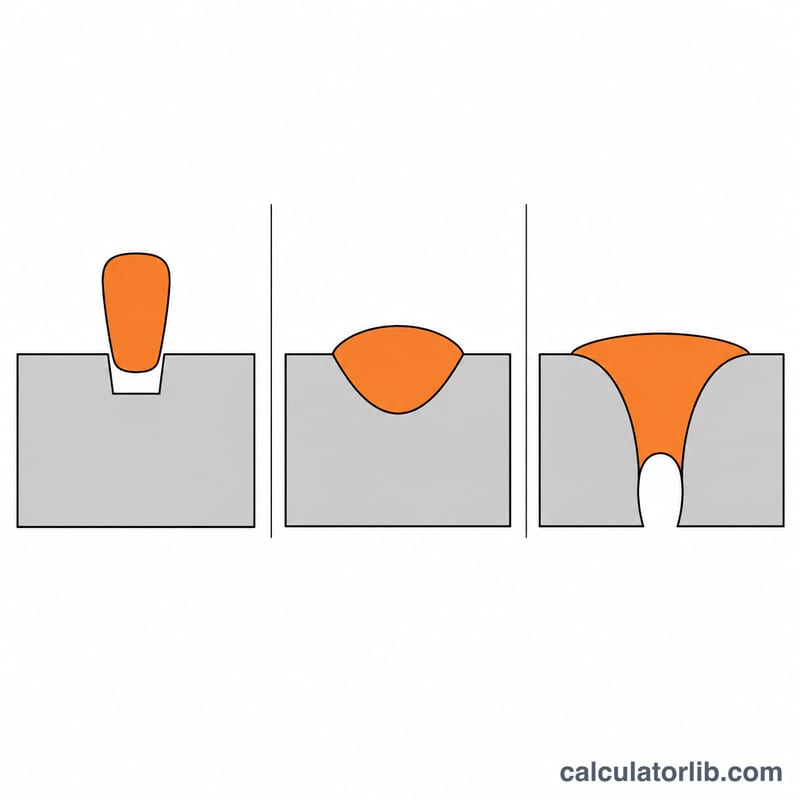
焊接电流计算器会根据你使用的焊条直径和被焊板材的厚度,给出焊机上建议设置的电流(安培数)。对于焊条电弧焊(手工电弧焊,SMAW)来说,电流选得对不对,是决定焊缝成形好坏、强度高低的最关键因素:电流太小,容易出现熔合不良、焊条粘住工件;电流太大,薄板容易烧穿,还会带来飞溅大、咬边等问题。
计算公式
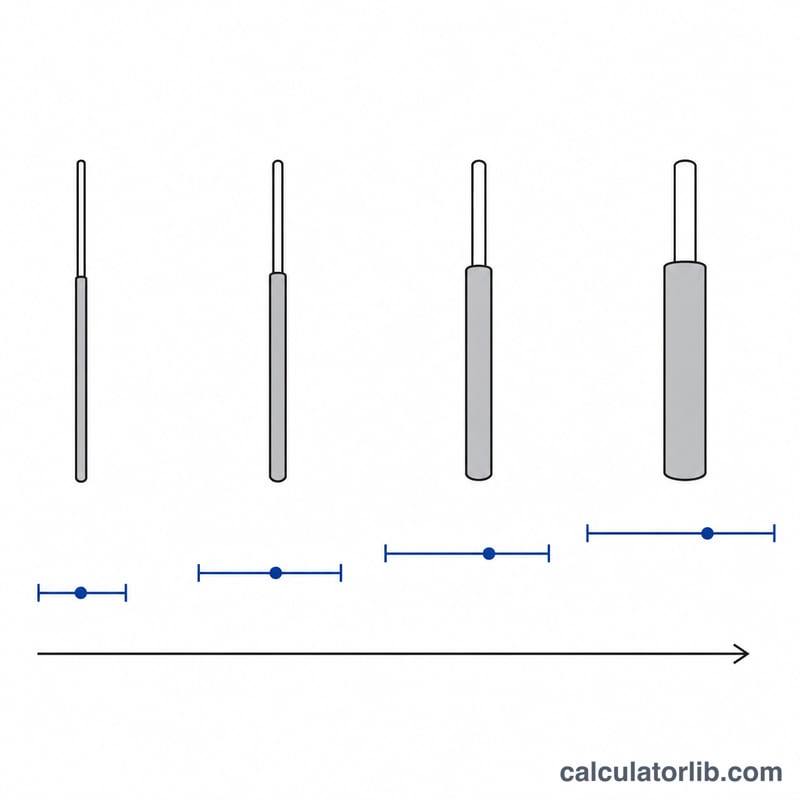
对于常见的低碳钢焊条,推荐电流大致与焊条直径成正比。焊接现场常用的经验公式是:焊条直径每 1 毫米,对应约 40 安培:
$$I = 40 \times d$$
其中 \(I\) 为焊接电流(单位:安培),\(d\) 为焊条直径(单位:毫米)。由于实际参数还与接头形式、焊接位置和极性有关,计算器同时给出一个实用的调节区间:
$$I_{min} = 35\,d \qquad I_{max} = 45\,d$$
板厚 \(t\) 主要用来指导焊条选择:焊条直径一般不应超过板厚,薄板则宜采用区间中偏小的电流。
使用方法
输入板材厚度(毫米)和准备使用的焊条直径(毫米),计算器就会给出推荐电流,以及最小值和最大值。建议先从中间值开始,在废料试板上观察电弧状态、焊道成形和熔深,再微调参数,最后才焊正式工件。
计算示例
假设用 \(3.2\,\text{mm}\) 的焊条焊接 \(6\,\text{mm}\) 厚的钢板,推荐电流为:
$$I = 40 \times 3.2 = 128\,\text{A}$$
实用范围为:
$$I_{min} = 35 \times 3.2 = 112\,\text{A}, \quad I_{max} = 45 \times 3.2 = 144\,\text{A}$$
因此可以先把电流调到约 \(128\,\text{A}\),再在大约 \(112\)–\(144\,\text{A}\) 的范围内根据实际情况调整。
常见问题
这个方法适用于所有焊接方式吗?不适用。该经验公式针对的是低碳钢焊条电弧焊(SMAW)。MIG(熔化极气体保护焊)和 TIG(钨极氩弧焊)的参数设置不同,特殊焊条也有各自的参数表。
焊条比板材还粗怎么办?换更细的焊条。一般来说,焊条直径不应超过板厚;焊接薄板时,电流应接近最小值。
一定要严格按推荐电流来设置吗?不必。推荐值只是起点,请在试板上根据电弧稳定性、焊道外观和熔深再做调整。