ماذا تفعل هذه الحاسبة؟
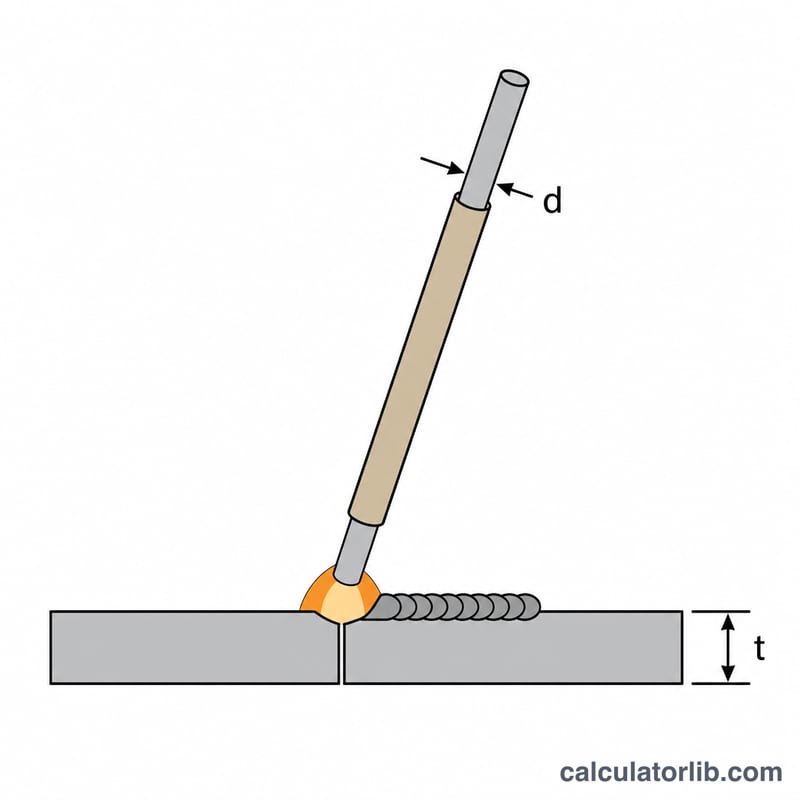
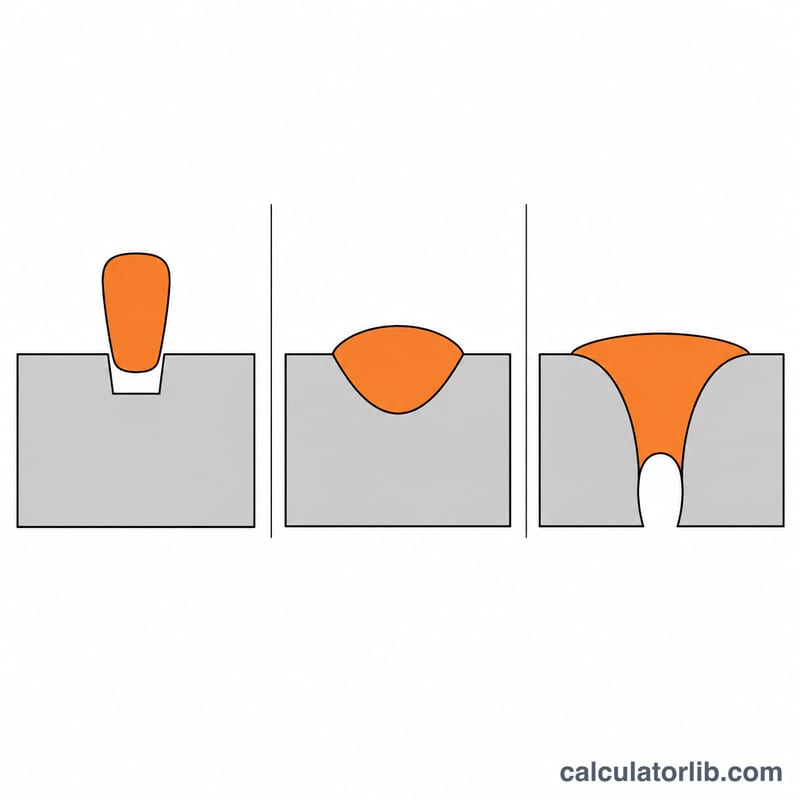
تقترح لك حاسبة تيار اللحام شدة التيار (الأمبير) التي يجب ضبطها على ماكينة اللحام، اعتمادًا على قطر القطب الذي تستخدمه وسماكة المعدن المراد وصله. يُعدّ ضبط التيار الصحيح أهم عامل للحصول على لحام نظيف ومتين بالقطب المغلف (SMAW): فالتيار المنخفض جدًا يسبب ضعف الانصهار والتصاق القطب، أما التيار المرتفع جدًا فيحرق الصفائح الرقيقة ويسبب التناثر والتقوّر الحافي (Undercut).
المعادلة
بالنسبة لأقطاب الصلب الطري الشائعة، يتناسب التيار الموصى به تقريبًا طرديًا مع قطر القطب. ومن القواعد العملية المعروفة في الورش نحو 40 أمبيرًا لكل مليمتر من قطر القطب:
$$I = 40 \times d$$
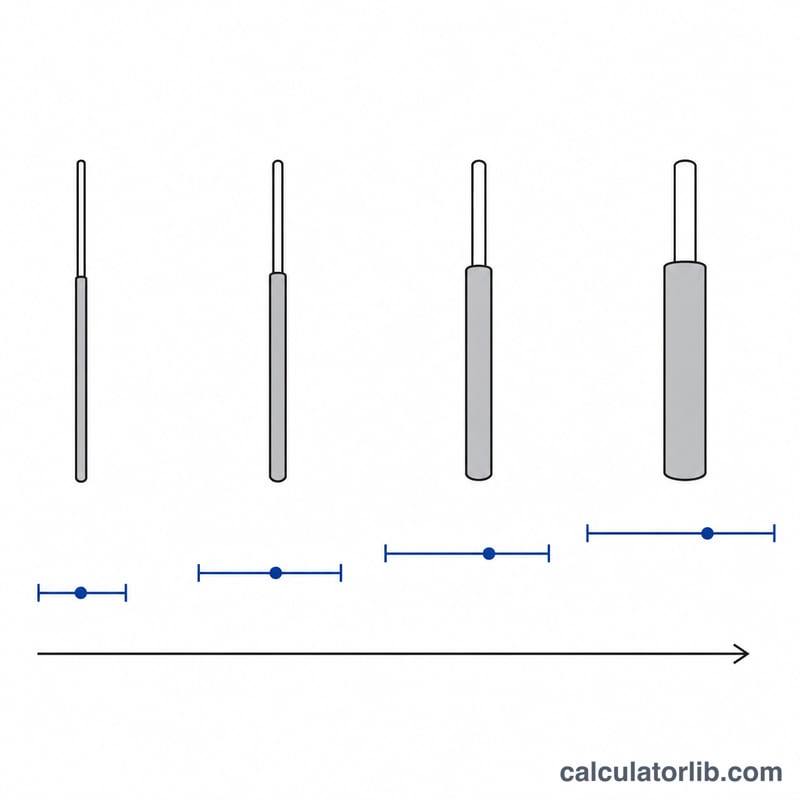
حيث \(I\) = تيار اللحام بالأمبير و\(d\) = قطر القطب بالمليمتر. ولأن الإعدادات الفعلية تتأثر بنوع الوصلة ووضعية اللحام والقطبية، تعرض الحاسبة أيضًا نطاق عمل عمليًا:
$$I_{min} = 35\,d \qquad I_{max} = 45\,d$$
أما سماكة المادة \(t\) فتساعد في اختيار القطب: يُفضَّل ألا يزيد قطر القطب على سماكة اللوح، ويُلحَم الصاج الرقيق قرب الحد الأدنى من النطاق.
طريقة الاستخدام
أدخل سماكة المعدن بالمليمتر وقطر القطب الذي تنوي استخدامه. ستعرض لك الحاسبة شدة التيار الموصى بها مع حدّ أدنى وحدّ أقصى. ابدأ بالقيمة القريبة من المنتصف، ثم اضبطها بدقة بمراقبة القوس وشكل خط اللحام والاختراق على قطعة تجريبية قبل لحام الوصلة الفعلية.
مثال تطبيقي
لنفترض أنك تلحم لوحًا بسماكة \(6\,\text{mm}\) بقطب قطره \(3.2\,\text{mm}\). يكون التيار الموصى به:
$$I = 40 \times 3.2 = 128\,\text{A}$$
والنطاق العملي:
$$I_{min} = 35 \times 3.2 = 112\,\text{A}, \quad I_{max} = 45 \times 3.2 = 144\,\text{A}$$
أي أنك تضبط الماكينة على نحو \(128\,\text{A}\) ثم تعدّل ضمن المدى التقريبي \(112\)–\(144\,\text{A}\).
الأسئلة الشائعة
هل تصلح هذه الحاسبة لجميع أنواع اللحام؟ هذه القاعدة العملية موجهة لأقطاب الصلب الطري في اللحام بالقطب المغلف (SMAW). أما لحام MIG وTIG فلهما إعدادات مختلفة، وللأقطاب الخاصة جداولها الخاصة.
ماذا لو كان القطب أكبر من سماكة اللوح؟ اختر قطبًا أصغر. كإرشاد عام، يجب ألا يزيد قطر القطب على سماكة المادة، ويُلحَم المعدن الرقيق قرب الحد الأدنى من التيار.
هل ألتزم دائمًا بالأمبير الموصى به بالضبط؟ لا. اعتبره نقطة انطلاق، ثم عدّله حسب ثبات القوس ومظهر خط اللحام ومدى الاختراق على قطعة اختبار.