이 계산기는 어떤 계산기인가요?
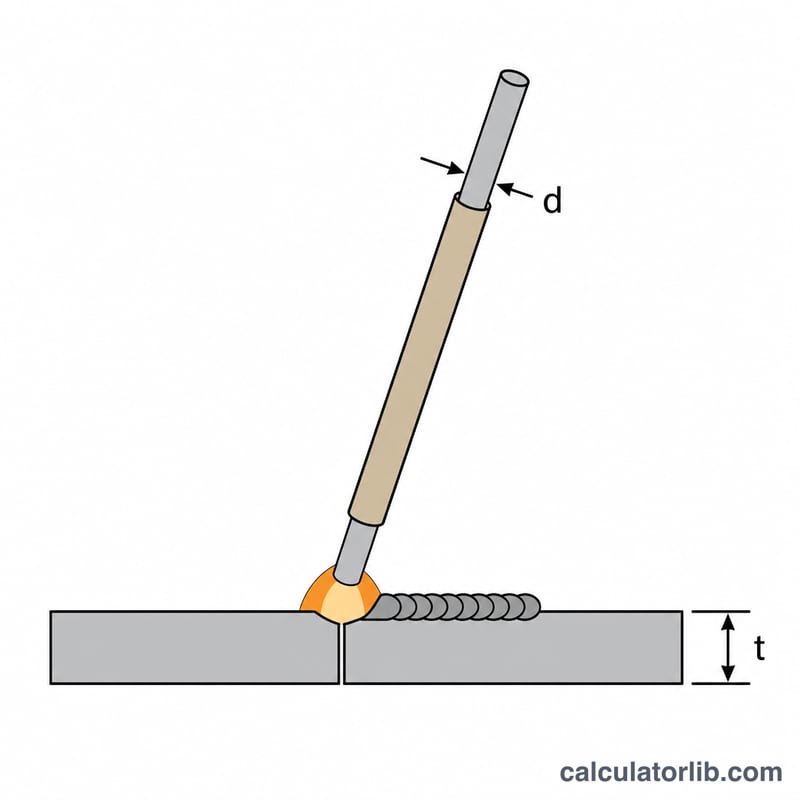
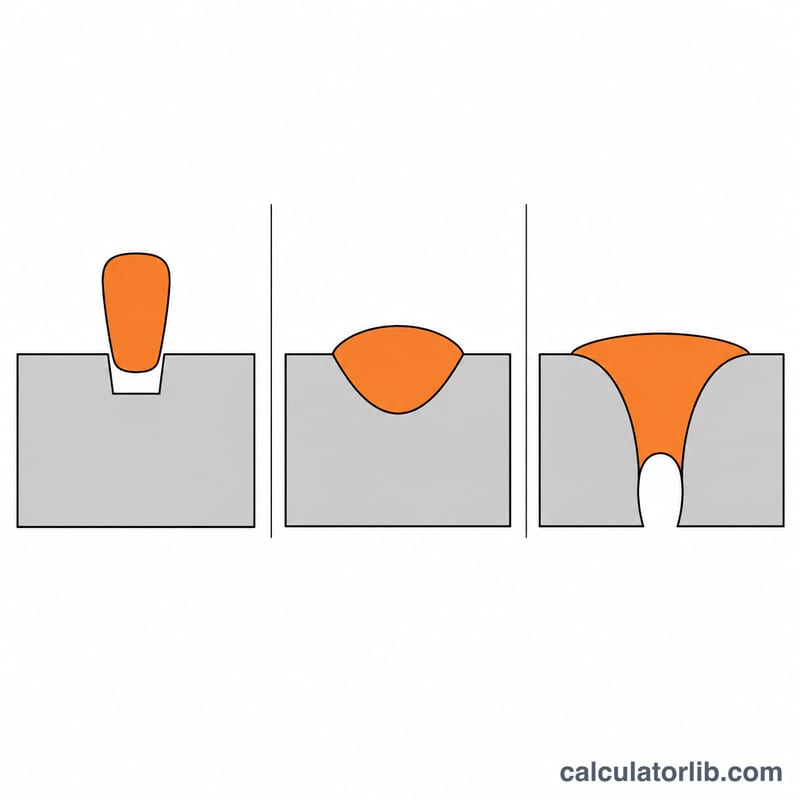
용접 전류 계산기는 사용 중인 용접봉 지름과 접합할 모재의 두께를 바탕으로 용접기에 설정할 적정 전류(암페어)를 알려 줍니다. 피복아크용접(SMAW, 일명 수동 아크 용접)에서 깔끔하고 튼튼한 비드를 얻으려면 전류 설정이 무엇보다 중요합니다. 전류가 너무 낮으면 용입이 부족하고 용접봉이 모재에 달라붙으며, 너무 높으면 얇은 판이 녹아내리고 스패터와 언더컷이 생기기 쉽습니다.
계산 공식
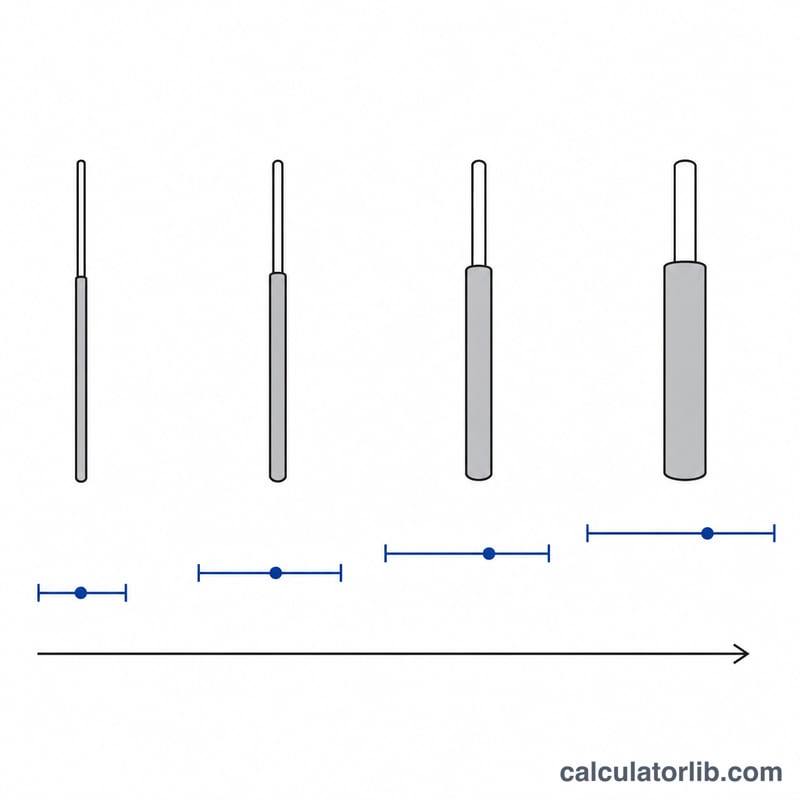
일반적인 연강용 용접봉의 경우 적정 전류는 용접봉 지름에 거의 비례합니다. 현장에서 널리 쓰는 경험칙은 용접봉 지름 1mm당 약 40A입니다.
$$I = 40 \times d$$
여기서 \(I\)는 용접 전류(A), \(d\)는 용접봉 지름(mm)입니다. 실제 설정값은 이음 형상, 용접 자세, 극성에 따라 달라지므로 계산기는 실무에서 쓸 수 있는 범위도 함께 보여 줍니다.
$$I_{min} = 35\,d \qquad I_{max} = 45\,d$$
모재 두께 \(t\)는 용접봉 선택의 기준이 됩니다. 일반적으로 용접봉 지름은 판 두께를 넘지 않는 것이 좋으며, 얇은 판은 범위 중 낮은 쪽 전류로 용접합니다.
사용 방법
모재 두께(mm)와 사용할 용접봉의 지름(mm)을 입력하세요. 계산기가 적정 전류와 함께 최소·최대 전류를 알려 줍니다. 먼저 중간값 근처에서 시작하고, 실제 접합부를 용접하기 전에 자투리 철판에 시험 용접을 하며 아크 상태, 비드 모양, 용입 정도를 보고 미세하게 조정하세요.
계산 예시
두께 \(6\,\text{mm}\) 판재를 지름 \(3.2\,\text{mm}\) 용접봉으로 용접한다고 가정해 보겠습니다. 권장 전류는 다음과 같습니다.
$$I = 40 \times 3.2 = 128\,\text{A}$$
실용 범위는 다음과 같습니다.
$$I_{min} = 35 \times 3.2 = 112\,\text{A}, \quad I_{max} = 45 \times 3.2 = 144\,\text{A}$$
따라서 약 \(128\,\text{A}\)로 설정한 뒤 대략 \(112\)–\(144\,\text{A}\) 범위 안에서 조정하면 됩니다.
자주 묻는 질문
모든 용접 방식에 적용할 수 있나요? 이 경험칙은 연강용 피복아크용접(SMAW) 용접봉을 기준으로 합니다. MIG(CO₂/반자동)나 TIG(알곤) 용접은 설정 기준이 다르고, 특수 용접봉은 제조사의 별도 전류 표를 따라야 합니다.
용접봉이 판 두께보다 굵다면 어떻게 하나요? 더 가는 용접봉을 선택하세요. 기본적으로 용접봉 지름은 모재 두께를 넘지 않는 것이 좋으며, 얇은 재료는 최소 전류 근처에서 용접하는 것이 좋습니다.
계산된 전류값을 그대로 써야 하나요? 아닙니다. 출발점으로 삼고, 시험편에서 아크 안정성, 비드 외관, 용입 상태를 확인하며 조정하세요.