什么是焊接气体消耗量计算器?
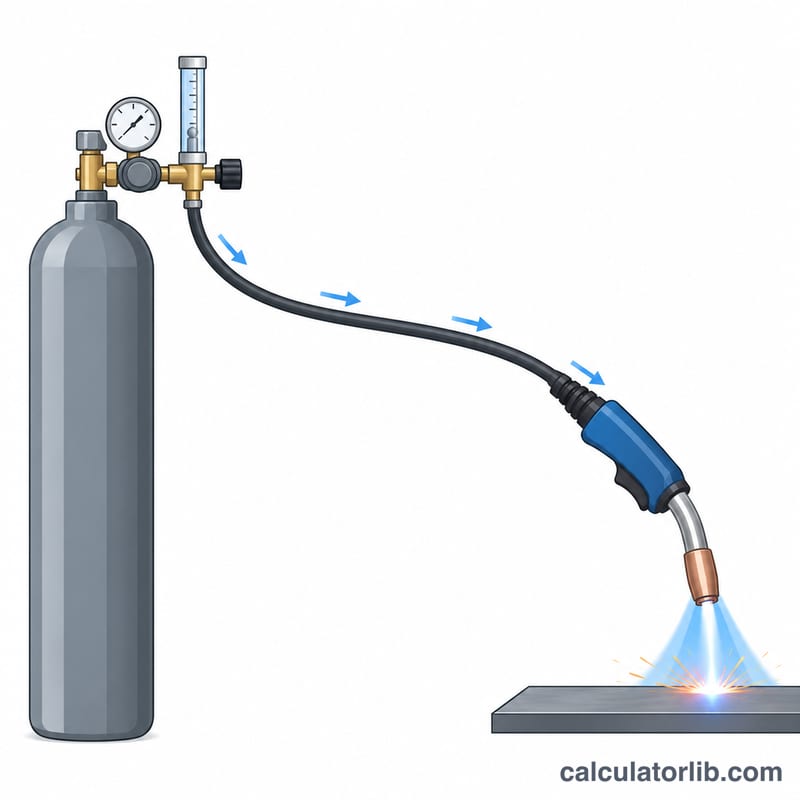
这个工具可以估算一项焊接作业要用多少保护气,以及一瓶气能用多久。在 MIG(熔化极气体保护焊)和 TIG(钨极氩弧焊)中,氩气、CO2 或氩基混合气作为保护气,把熔池与空气隔开。提前算清楚用气量,有助于控制气体成本、安排大工程的备气,也能避免焊到一半突然没气。
使用方法
只需输入三个数值:气体流量(单位 L/min,看流量计读数)、总焊接时间(即起弧时间,单位为分钟),以及满瓶气体折算后的自由气体容积。计算器会立即给出总用气量,并以分钟和小时两种单位给出满瓶可用时长。
公式说明
用气量就是流量乘以时间,而气瓶可用时长则是气瓶容积除以流量:
$$V_{gas} = Q \times t \qquad t_{run} = \frac{V_{cyl}}{Q}$$其中 \(Q\) 为流量(L/min),\(t\) 为总起弧时间(分钟),\(V_{cyl}\) 为气瓶内的自由气体容积(升),\(V_{gas}\) 为消耗的气体量,\(t_{run}\) 为满瓶可供焊接的分钟数。
计算示例
假设以 15 L/min 的流量焊接 20 分钟,使用的气瓶容纳 6000 L 气体。用气量和气瓶可用时长分别为:
$$V_{gas} = 15 \times 20 = 300\,\text{L}$$ $$t_{run} = \frac{6000}{15} = 400\,\text{min} = 6.67\,\text{h}$$也就是说,这项作业用掉 300 升气体,而一满瓶气大约能支持 6.7 小时的连续起弧焊接。
常见气瓶规格与自由气体容积
计算器中要填的是气瓶的自由气体容积,即满瓶气体在常压下释放出来的总量,而不是气瓶本身的大小。气瓶的标注方式主要有两种:在美国,按气体的名义立方英尺数销售;在欧洲和许多采用公制的国家,则标注水容积(内部容积,单位升)和充装压力(bar)。
美制立方英尺规格换算成升,可使用 \(1\ \text{ft}^3 = 28.317\ \text{L}\)。公制气瓶可用下面的公式估算:
$$\text{Free gas volume (L)} \approx \text{Water capacity (L)} \times \text{Fill pressure (bar)}$$| 气瓶(标注体系) | 规格 / 充装 | 自由气体容积(约) |
|---|---|---|
| 美制立方英尺规格 | 40 ft³ | ≈ 1,130 L (40 × 28.317) |
| 美制立方英尺规格 | 80 ft³ | ≈ 2,265 L (80 × 28.317) |
| 美制立方英尺规格 | 125 ft³ | ≈ 3,540 L (125 × 28.317) |
| 美制立方英尺规格 | 300 ft³ | ≈ 8,500 L (300 × 28.317) |
| 欧洲 / 公制 | 水容积 10 L,200 bar | ≈ 2,000 L (10 × 200) |
| 欧洲 / 公制 | 水容积 20 L,200 bar | ≈ 4,000 L (20 × 200) |
| 欧洲 / 公制 | 水容积 50 L,200 bar | ≈ 10,000 L (50 × 200) |
| 欧洲 / 公制 | 水容积 50 L,300 bar | ≈ 14,000–15,000 L |
注意:以上均为近似值。实际气量取决于气体种类(氩气、CO₂ 或混合气)、供应商以及实际充装压力。气体在高压下并不完全遵循理想状态,所以 300 bar 气瓶的实际装气量会比简单的“水容积 × 压力”估算值略少。如需精确数据,请查看气瓶标签或供应商的产品数据表。
CO₂ 气瓶:CO₂ 以液态储存,按重量销售,因此上面的公式不适用。作为参考,在 15 °C、1 atm 条件下,1 kg CO₂ 约可释放 509 L 气体。例如,一瓶 6 kg 的 CO₂ 大约含有 6 × 509 ≈ 3,050 L 气体。
流量与容积的单位换算
本计算器使用升(L)和升每分钟(L/min)。不少流量计,尤其是美国的产品,刻度单位是立方英尺每小时(CFH)。可按下列系数换算成计算器所用的单位:
- \(1\ \text{CFH} = 0.4719\ \text{L/min}\)
- \(1\ \text{L/min} = 2.119\ \text{CFH}\)
- \(1\ \text{ft}^3 = 28.317\ \text{L}\)
- \(1\ \text{m}^3 = 1{,}000\ \text{L}\)
例如,流量计设定为 20 CFH,即 \(20 \times 0.4719 = 9.44\ \text{L/min}\)。
| 流量计设定值(CFH) | 折合(L/min) |
|---|---|
| 10 | ≈ 4.7 |
| 15 | ≈ 7.1 |
| 20 | ≈ 9.4 |
| 25 | ≈ 11.8 |
| 30 | ≈ 14.2 |
| 35 | ≈ 16.5 |
| 40 | ≈ 18.9 |
反过来换算时,把 L/min 乘以 2.119 即可。例如,15 L/min ≈ 31.8 CFH。
规划气体供应的实用建议
计算器默认只有在起弧时才有气体流出,而实际用量总会更高,所以请把计算结果当作最低用量。
- 预留约 10–20% 的余量。提前送气和滞后停气、吹扫气管和焊枪、现场有风以及细小的泄漏,都会消耗气体,而这些都不在起弧时间之内。例如,起弧时间 150 分钟、流量 10 L/min,用气量为 \(10 \times 150 =\) 1500 L。加上 20% 余量,就应按约 \(1{,}500 \times 1.2 = 1{,}800\) L 来备气。
- 不要打算把气瓶用空。瓶内要留一点余压,防止空气和水汽进入;供应商通常也要求回收的气瓶留有一定压力。因此实际可用的气体比满瓶的自由气体容积略少。
- 把作业用气量和气瓶可用时长对比一下。一瓶 2,000 L 的气瓶在 10 L/min 下可用 \(2{,}000 \div 10 =\) 200 分钟起弧时间(约 3.3 小时)。上面那项 1,800 L 的作业,就要用掉这瓶气的约 90%。如果一项作业要用掉大部分甚至一整瓶气,最好备一瓶,或者换更大的气瓶,以免焊到一半断气。
- 检查接头是否漏气。用检漏液测试减压器、气管和焊枪的接口,换瓶之后尤其要查。如果阀门开着、没有焊接,气瓶一夜之间压力下降,说明有泄漏。
- 流量不要调得比需要的高。请按焊接工艺规程或焊材厂家推荐的流量设置。流量过大不但浪费气体,还可能产生紊流,把空气卷入保护气中,保护效果反而不会更好。如果在有风的环境里焊接,应当加挡风屏,而不是一味调大流量。
常见问题
计算时会算上空闲时间吗?不会。请只填起弧(实际焊接)时间,因为气体主要在扣动扳机时流出,另外只有少量的提前送气和滞后停气。
流量应该设多大?MIG 焊一般为 10–20 L/min,TIG 焊一般为 5–15 L/min,但务必以焊接工艺规程为准;在有风的环境中需要适当调大流量。
为什么气瓶比预计的用得更快?流量过大、现场有风、泄漏,以及提前送气/滞后停气时间设得过长,都会让实际消耗高于这个理想估算值。