Qué hace esta calculadora
En la soldadura TIG (GTAW), el gas de protección, casi siempre argón, aísla el electrodo de tungsteno y el baño de fusión del oxígeno y el nitrógeno del aire. Si el caudal es demasiado bajo, el cordón sale poroso y el tungsteno se oxida. Si es demasiado alto, gastas gas de más y además generas turbulencias que meten aire dentro de la protección. Esta calculadora te da un caudal inicial realista a partir del tamaño de la tobera, el tipo de gas y las corrientes de aire, y te estima cuánto tiempo te va a durar la botella.
Cómo usarla
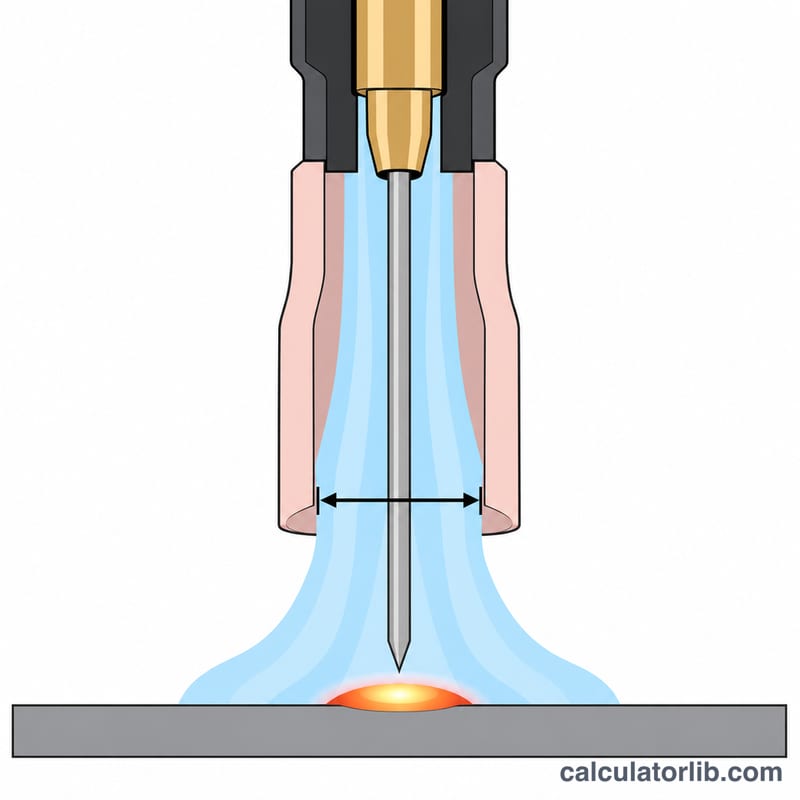
Elige el número de tu tobera cerámica (también llamada copa), que indica su diámetro interior en dieciseisavos de pulgada: una tobera n.º 8 mide 1/2 in, es decir, unos 12,7 mm. Selecciona el gas y cuánta corriente de aire hay en tu puesto de trabajo, y después introduce la capacidad de la botella en pies cúbicos. Si tu botella viene en litros o metros cúbicos, como es habitual en España y Latinoamérica, ten en cuenta que 1 pie cúbico equivale a unos 28,3 litros. El resultado es solo un punto de partida: ajústalo en el caudalímetro fijándote en el cordón y en el color del tungsteno.
La fórmula
Una regla de taller muy extendida es usar unos 2,5 CFH de argón por cada número de tobera cuando no hay corrientes de aire:
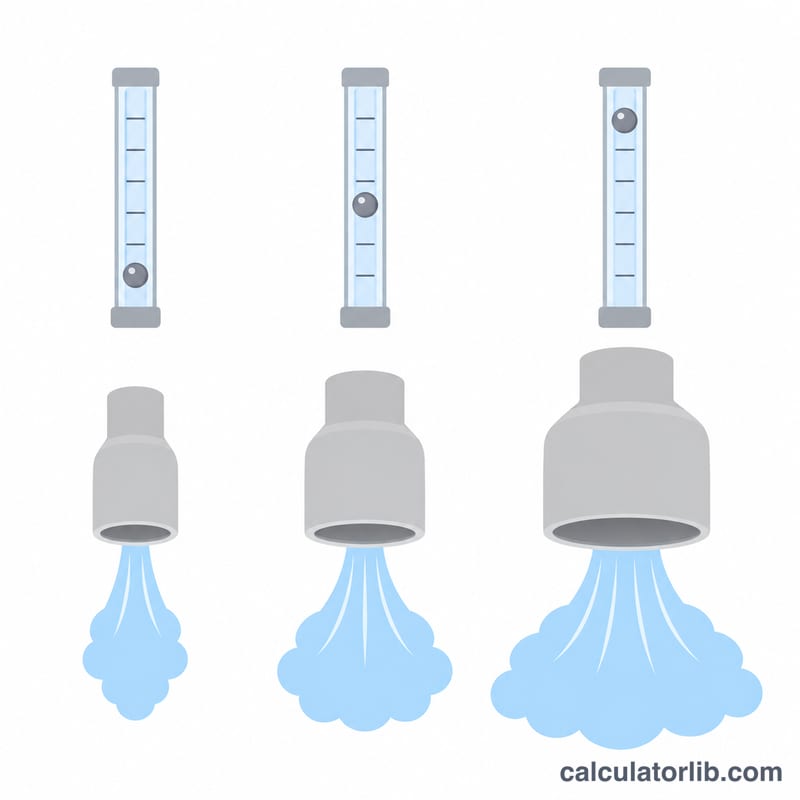
$$Q = 2.5 \times n \times f_{gas} \times f_{draft}$$Aquí \(n\) es el número de la tobera; \(f_{gas}\) vale 1,0 para el argón, 1,4 para una mezcla de argón y helio y 2,0 para el helio (el helio es muy ligero y tiende a subir y alejarse de la soldadura); y \(f_{draft}\) vale 1,0, 1,25 o 1,5 para aire en calma, una corriente ligera o una corriente fuerte. El caudal en unidades métricas es \(Q \times 0.4719\) L/min, y la duración de la botella se calcula como \(t = V / Q\).
Ejemplo práctico
Tobera n.º 8 con argón puro en un taller sin corrientes y una botella de 330 pies cúbicos (unos 9,3 m³):
$$Q = 2.5 \times 8 \times 1.0 \times 1.0 = 20\,\text{CFH} \approx 9.44\,\text{L/min}$$$$t = \frac{330}{20} = 16.5\,\text{h}$$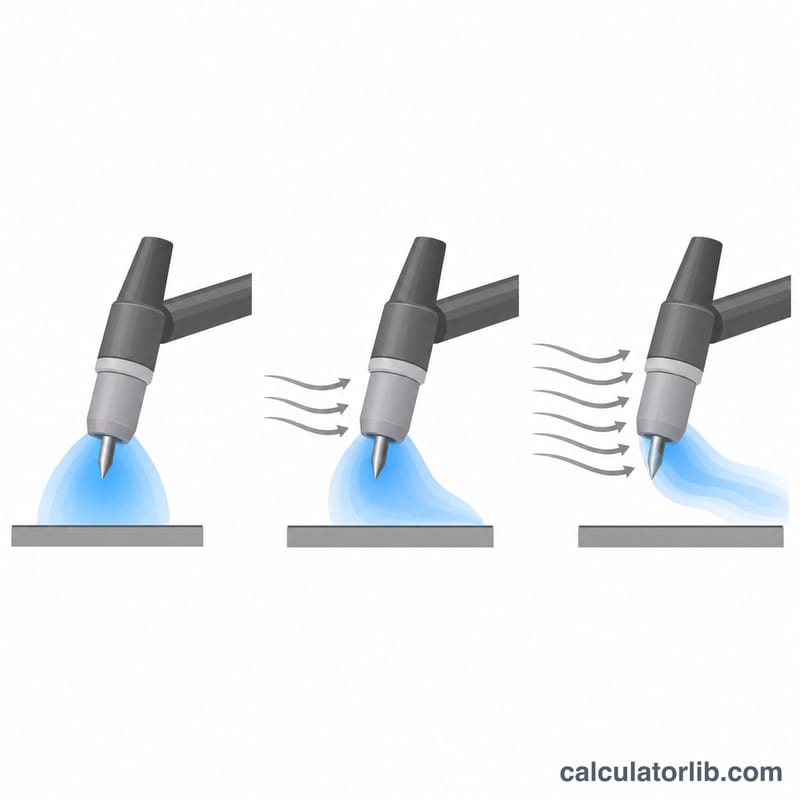
Caudal inicial según el tamaño de la boquilla
Los números de la boquilla TIG (cup) indican el diámetro interior del orificio en dieciseisavos de pulgada, así que una boquilla #8 mide 8/16 = 1/2 in (12.7 mm). El caudal inicial de la calculadora es \(Q_{\text{CFH}} = 2.5 \times n\) para argón puro en aire en calma, donde \(n\) es el número de la boquilla. Se convierte a litros por minuto con \(Q_{\text{L/min}} = 0.4719 \times Q_{\text{CFH}}\). En caso de corrientes de aire, el valor en calma se multiplica por 1.25 para una corriente ligera y por 1.5 para una corriente fuerte. Por ejemplo, una boquilla #8 en aire en calma da \(2.5 \times 8 = 20\) CFH, o \(0.4719 \times 20 \approx 9.44\) L/min. Puede comprobarlo en la calculadora: 20 CFH.
| Boquilla | Diámetro interior (in) | Diámetro interior (mm) | CFH en aire en calma | L/min en aire en calma | CFH con corriente ligera (×1.25) | L/min con corriente ligera | CFH con corriente fuerte (×1.5) | L/min con corriente fuerte |
|---|---|---|---|---|---|---|---|---|
| #4 | 1/4 | 6.4 | 10 | 4.72 | 12.5 | 5.90 | 15 | 7.08 |
| #5 | 5/16 | 7.9 | 12.5 | 5.90 | 15.6 | 7.37 | 18.8 | 8.85 |
| #6 | 3/8 | 9.5 | 15 | 7.08 | 18.8 | 8.85 | 22.5 | 10.62 |
| #7 | 7/16 | 11.1 | 17.5 | 8.26 | 21.9 | 10.32 | 26.3 | 12.39 |
| #8 | 1/2 | 12.7 | 20 | 9.44 | 25 | 11.80 | 30 | 14.16 |
| #10 | 5/8 | 15.9 | 25 | 11.80 | 31.3 | 14.75 | 37.5 | 17.70 |
| #12 | 3/4 | 19.1 | 30 | 14.16 | 37.5 | 17.70 | 45 | 21.24 |
Estos valores son para argón puro. Para una mezcla de argón/helio, la calculadora multiplica el caudal por 1.4, y para helio puro por 2.0, porque el helio es mucho más ligero y abandona la zona de soldadura más rápido. Todas las cifras son puntos de partida, no ajustes fijos. Ajuste el valor en su caudalímetro y luego afínelo según el aspecto del tungsteno y del cordón de soldadura. El ángulo de la antorcha, el saliente del electrodo, el uso de lente de gas y la forma de la junta cambian el caudal que realmente necesita.
Consejos prácticos para ajustar y ahorrar gas
- Ajuste el caudal con el gas fluyendo. Lea el caudalímetro mientras el gas pasa realmente por la antorcha, ya sea con el botón de purga de la antorcha o durante el preflujo. Lectura estática sin flujo puede inducir a error. Ajuste el valor que le da la calculadora y luego corrija desde ahí.
- Reduzca el caudal en pequeños pasos. Una vez que las soldaduras se vean bien, baje el caudal un poco cada vez, por ejemplo 1–2 CFH (aproximadamente 0.5–1 L/min) por paso. Siga bajando solo mientras el tungsteno se mantenga brillante y plateado después de apagar el arco, y el cordón siga limpio y brillante. Deténgase en el ajuste más bajo que aún dé resultados limpios.
- Señales de que el caudal es demasiado bajo. Esté atento a un tungsteno que se vuelve gris, azul o decolorado tras la soldadura, a un cordón con hollín o opaco, o a porosidad (poros pequeños) en la soldadura. Si ve alguno de estos signos, suba el caudal un paso. Compruebe también el tamaño de la boquilla y que nada esté bloqueando el paso del gas.
- Señales de que el caudal es demasiado alto. Demasiado caudal genera turbulencia, que arrastra aire hacia el escudo de gas. Las señales incluyen porosidad u oxidación a pesar de un caudal alto, un arco inestable o errático, y un silbido audible en la boquilla. Subir aún más el caudal empeora el problema. Reduzca el caudal o cambie a una lente de gas para obtener un chorro más suave y laminar.
- Revise las conexiones en busca de fugas. Con el gas abierto, aplique agua jabonosa con un cepillo en el regulador, las conexiones de las mangueras y los racores de la antorcha. Las burbujas indican una fuga. Las fugas desperdician gas entre soldaduras y pueden introducir aire en la corriente de gas. Apriete o reemplace el racor y vuelva a comprobarlo.
- Mantenga el postflujo razonable. Una regla práctica habitual en talleres es aproximadamente 1 segundo de postflujo por cada 10 A de corriente de soldadura. A 150 A, eso es \(150 \div 10 = 15\) s. Use un postflujo lo bastante largo para proteger el tungsteno que se enfría y el cráter, pero no tanto como para desperdiciar gas en cada parada.
- Bloquee las corrientes de aire en lugar de subir el gas. Los factores de corriente de la calculadora (×1.25 y ×1.5) muestran cuánto gas adicional le cuesta el viento. Las pantallas de soldadura, las cortinas o un cortavientos temporal suelen ser más baratos y funcionan mejor que un caudal mayor, que además puede causar turbulencia.
- Planifique los cambios de bombona teniendo en cuenta el preflujo y el postflujo. El tiempo de bombona de la calculadora, \(t = \text{volumen de la bombona} \div Q_{\text{CFH}}\), cuenta solo el flujo con el arco encendido. Una bombona de 80 ft³ a 20 CFH da \(80 \div 20 =\) 4 horas de flujo continuo. El preflujo, el postflujo, las purgas y las pequeñas fugas lo reducen en la práctica. Los tamaños de bombona en pies cúbicos son habituales en EE. UU. En muchos otros países las bombonas se expresan en litros o metros cúbicos (1 ft³ ≈ 28.3 L), así que conviértalo antes de introducir el valor.
- Tenga una bombona de repuesto para trabajos largos. Si un trabajo va a consumir la mayor parte del tiempo estimado de la bombona, tenga una llena de repuesto a mano. Quedarse sin gas a mitad de una soldadura deja el tungsteno y el baño de fusión sin protección.
Preguntas frecuentes
¿Cambia el caudal si uso lente de gas? La lente de gas genera un flujo más uniforme y laminar, así que muchas veces puedes sacar más el tungsteno con un caudal igual o algo menor. Toma el resultado como un máximo y bájalo mientras la soldadura siga saliendo limpia.
¿Por qué el helio necesita más caudal? El helio es unas diez veces más ligero que el argón, así que se escapa hacia arriba enseguida y hace falta aproximadamente el doble de caudal para proteger la misma zona.
¿La duración de la botella es exacta? No. Solo cuenta el tiempo con el arco encendido y a caudal constante. El pregás, el postgás y las posibles fugas hacen que la botella dure menos en la práctica.