¿Qué es la contracción de los materiales?
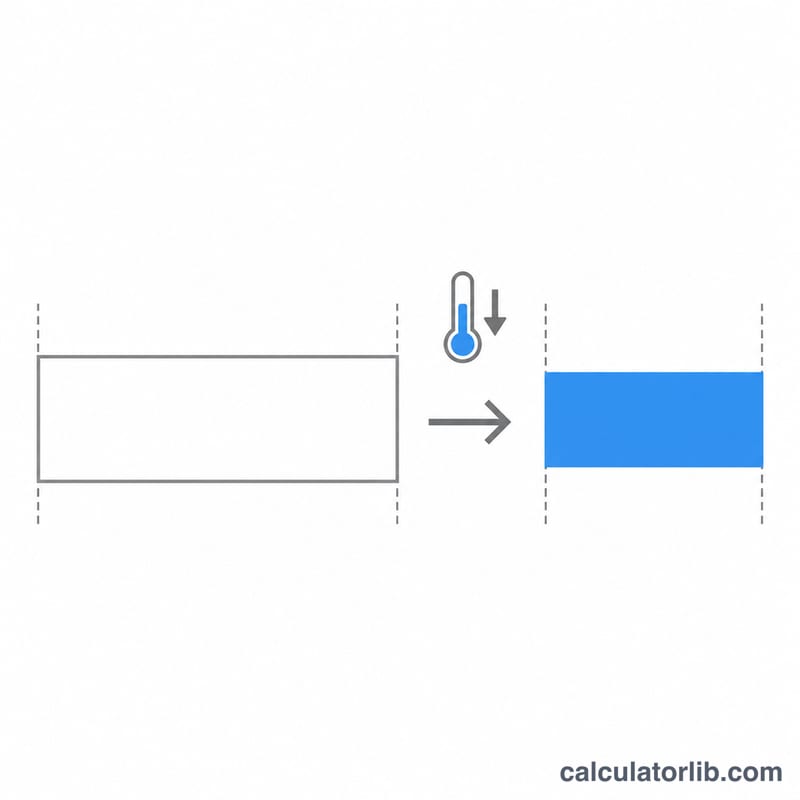
La mayoría de los materiales se encogen al fraguar o endurecer. La arcilla se contrae al secarse y, de nuevo, en el horno. Las piezas de metal fundido se contraen al enfriarse desde la temperatura de colada, y los plásticos inyectados se encogen cuando el material fundido solidifica. Para obtener una pieza con la medida correcta, el molde o el patrón debe fabricarse algo más grande que la pieza terminada. Esta calculadora funciona en ambos sentidos: puede hallar el porcentaje de contracción a partir de dos medidas, o calcular cuánto más grande debe ser el molde para alcanzar una medida objetivo.
Cómo usar la calculadora
Primero elige un modo. Para medir la contracción, introduce la dimensión del molde (o en húmedo/en verde) y la dimensión final. Para diseñar un molde, introduce la dimensión final que buscas y la contracción prevista. Después elige la base de cálculo. Los ceramistas y los ensayos de laboratorio suelen expresar la contracción como un porcentaje del tamaño original. Los modelistas que usan una regla de contracción la expresan como un porcentaje del tamaño final. Puedes usar cualquier unidad de longitud, siempre que ambos valores usen la misma.
La fórmula
Con \(L_m\) como la dimensión del molde y \(L_f\) como la dimensión final, la contracción sobre la base del tamaño original es:
$$S = \frac{L_m - L_f}{L_m} \times 100\%$$Al despejar el tamaño del molde se obtiene \(L_m = L_f / (1 - S/100)\). Sobre la base del tamaño final, las fórmulas pasan a ser \(S = (L_m - L_f)/L_f \times 100\%\) y \(L_m = L_f(1 + S/100)\). Las dos bases dan resultados distintos, y la diferencia crece a medida que aumenta la contracción. Aplicar un valor sobre la base equivocada es una causa habitual de que las piezas salgan más pequeñas de lo previsto.
Ejemplo resuelto
Una pasta de gres se contrae un 12 % desde húmedo hasta cocido y quieres una taza que mida 100 mm de alto después de la cocción:
$$L_m = \frac{100}{1 - 0.12} = 113.64\,\text{mm}$$Un error frecuente es limitarse a sumar un 12 %, lo que da 112 mm. Una taza modelada a 112 mm quedaría cocida en solo unos 98.6 mm.
Contracción lineal típica según el material
La tabla muestra los rangos típicos de contracción lineal de materiales comunes, agrupados por proceso. Úselos para estimaciones iniciales y comparaciones, no para el utillaje definitivo. La columna de base indica qué fórmula usar. En la base original, la contracción es una fracción del molde, del modelo o del tamaño en húmedo, y \(\text{Molde} = \text{Objetivo}/(1-S)\). En la base final, la contracción es una holgura que se suma al tamaño terminado, y \(\text{Molde} = \text{Objetivo}\times(1+S)\).
| Proceso | Material | Contracción lineal típica (%) | Base habitual |
|---|---|---|---|
| Fundición en arena | Fundición gris | ~0.8–1.0 | Final (tolerancia del modelista) |
| Fundición en arena | Fundición dúctil (SG) | ~0.5–1.0 | Final (tolerancia del modelista) |
| Fundición en arena | Acero al carbono | ~1.5–2.0 | Final (tolerancia del modelista) |
| Fundición en arena | Aleaciones de aluminio | ~1.0–1.3 | Final (tolerancia del modelista) |
| Fundición en arena | Latón / bronce | ~1.5 | Final (tolerancia del modelista) |
| Fundición a presión | Aleaciones de zinc | ~0.5–0.7 | Final (holgura sobre el tamaño de la pieza) |
| Moldeo por inyección | Polipropileno (PP) | 1.0–2.5 | Original (cavidad del molde) |
| Moldeo por inyección | HDPE | 1.5–3.0 | Original (cavidad del molde) |
| Moldeo por inyección | ABS | 0.4–0.7 | Original (cavidad del molde) |
| Moldeo por inyección | Policarbonato (PC) | 0.5–0.7 | Original (cavidad del molde) |
| Moldeo por inyección | Nailon 6/6 (sin cargas) | 0.7–2.0 | Original (cavidad del molde) |
| Moldeo por inyección | Acetal (POM) | 1.8–2.5 | Original (cavidad del molde) |
| Moldeo por inyección | Poliestireno (PS) | 0.4–0.7 | Original (cavidad del molde) |
| Cerámica (de húmedo a cocido) | Loza | 5–8 | Original (longitud en húmedo/plástico) |
| Cerámica (de húmedo a cocido) | Gres | 10–13 | Original (longitud en húmedo/plástico) |
| Cerámica (de húmedo a cocido) | Porcelana | 12–15 | Original (longitud en húmedo/plástico) |
Nota: Estos valores son solo orientativos. La contracción real depende de la aleación o del grado de resina, de las cargas (los plásticos con fibra de vidrio se contraen mucho menos, y a menudo de forma distinta a lo largo y a través del flujo), del espesor de pared, de las temperaturas del molde y de la masa fundida, de la presión de compactación, de la rigidez de la arena o del molde, y de la temperatura y el programa de cocción en el caso de las arcillas. Las cifras de contracción de moldeo de plásticos suelen medirse en probetas normalizadas (por ejemplo, ASTM D955 o ISO 294-4) y pueden no coincidir con la geometría de su pieza. Antes de fabricar el utillaje, consulte la hoja técnica del proveedor. Mejor aún: fabrique una barra de prueba o una pieza de ensayo con su material y su proceso, y mídala.
Base de tamaño original frente a tamaño final: cuánto difiere el tamaño del molde
Cada fila siguiente corresponde a una pieza con un tamaño objetivo de 100 mm. Los dos tamaños de molde se obtienen con estas fórmulas:
$$\text{Molde}_{\text{original}} = \frac{100}{1-S} \qquad \text{Molde}_{\text{final}} = 100\times(1+S)$$Las dos últimas columnas muestran qué ocurre si se usa la fórmula equivocada para su cifra. Si la cifra es realmente de base original pero se usa la fórmula de base final, la pieza sale con \(100(1+S)(1-S) = 100(1-S^2)\), es decir, más pequeña de lo debido. Si la cifra es realmente de base final pero se usa la fórmula de base original, la pieza sale con \(100/\big((1-S)(1+S)\big) = 100/(1-S^2)\), es decir, más grande de lo debido. Todos los valores están redondeados a 0.01 mm.
| Contracción S | Molde, base original (mm) | Molde, base final (mm) | Diferencia (mm) | Pieza si se usa una cifra de base original en base final (mm) | Pieza si se usa una cifra de base final en base original (mm) |
|---|---|---|---|---|---|
| 1% | 101.01 | 101.00 | 0.01 | 99.99 | 100.01 |
| 2% | 102.04 | 102.00 | 0.04 | 99.96 | 100.04 |
| 5% | 105.26 | 105.00 | 0.26 | 99.75 | 100.25 |
| 8% | 108.70 | 108.00 | 0.70 | 99.36 | 100.64 |
| 12% | 113.64 | 112.00 | 1.64 | 98.56 | 101.46 |
| 15% | 117.65 | 115.00 | 2.65 | 97.75 | 102.30 |
El tamaño del error crece aproximadamente con \(S^2\). Con el 1–2% típico de metales y de muchos plásticos, la base cambia el resultado solo en centésimas de milímetro por cada 100 mm. Eso suele estar dentro de la tolerancia, pero aún puede importar en piezas moldeadas de precisión. Con contracciones cerámicas del 12–15%, una confusión deja una pieza de 100 mm desviada unos 1.5–2.5 mm. En una placa grande o en un conjunto de piezas ajustadas, esto se nota fácilmente. Confirme siempre en qué base se expresa su cifra de contracción.
Preguntas frecuentes
¿Es contracción lineal o volumétrica?
Es contracción lineal, que es la que necesitas para escalar dimensiones. La contracción volumétrica equivale aproximadamente al triple de la lineal cuando la contracción es pequeña.
¿Qué valores de contracción son habituales?
A modo orientativo: el hierro fundido ronda el 1 %, el aluminio y el acero están entre el 1.3 y el 2 %, el polipropileno entre el 1 y el 2.5 %, y las pastas cerámicas entre el 8 y el 15 % de húmedo a cocido. Ensaya siempre tu propio material, porque el valor real depende de la aleación, el tipo de resina, la pasta cerámica y el proceso.
¿Por qué hacer una barra de prueba?
La contracción varía con el espesor de pared, la temperatura de cocción y la velocidad de enfriamiento. Medir una pieza de prueba fabricada igual que tu pieza final da el valor más fiable.