Qu'est-ce que le retrait des matériaux ?
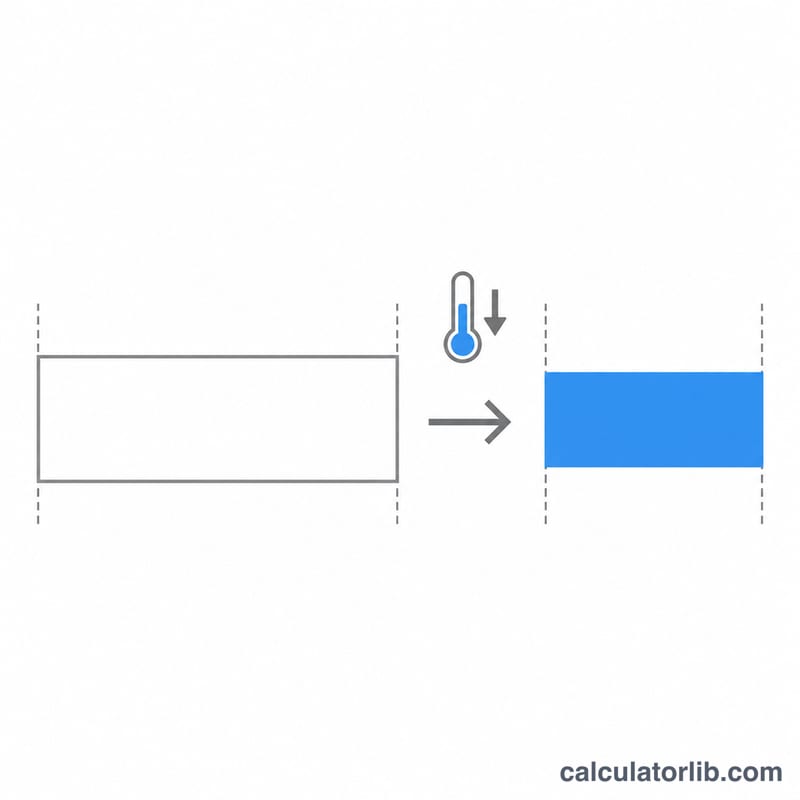
La plupart des matériaux rétrécissent en prenant leur forme définitive. L'argile se retire en séchant, puis une seconde fois lors de la cuisson. Les pièces coulées en métal se contractent en refroidissant depuis la température de coulée, et les plastiques injectés se rétractent au moment où la matière fondue se solidifie. Pour obtenir une pièce aux bonnes dimensions, le moule ou le modèle doit être réalisé légèrement plus grand que la pièce finie. Ce calculateur fonctionne dans les deux sens : il détermine le pourcentage de retrait à partir de deux mesures, ou la taille que doit avoir le moule pour atteindre une dimension cible.
Comment utiliser le calculateur
Choisissez d'abord un mode. Pour mesurer le retrait, saisissez la dimension du moule (ou la dimension à cru / à l'état vert) et la dimension finale. Pour concevoir un moule, indiquez la dimension finale visée et le retrait attendu. Sélectionnez ensuite la base de calcul. Les céramistes et les essais de laboratoire expriment généralement le retrait en pourcentage de la dimension d'origine. Les modeleurs qui utilisent une règle de retrait (règle de modeleur) le donnent en pourcentage de la dimension finale. Vous pouvez employer n'importe quelle unité de longueur, à condition que les deux valeurs utilisent la même.
La formule
En notant \(L_m\) la dimension du moule et \(L_f\) la dimension finale, le retrait rapporté à la dimension d'origine vaut :
$$S = \frac{L_m - L_f}{L_m} \times 100\%$$En isolant la taille du moule, on obtient \(L_m = L_f / (1 - S/100)\). Sur la base de la dimension finale, les formules deviennent \(S = (L_m - L_f)/L_f \times 100\%\) et \(L_m = L_f(1 + S/100)\). Les deux bases donnent des résultats différents, et l'écart se creuse à mesure que le retrait augmente. Appliquer une valeur sur la mauvaise base est une cause fréquente de pièces trop petites.
Exemple chiffré
Un grès se retire de 12 % entre l'état humide et la cuisson, et vous voulez un mug de 100 mm de haut une fois cuit :
$$L_m = \frac{100}{1 - 0.12} = 113.64\,\text{mm}$$Une erreur courante consiste à simplement ajouter 12 %, ce qui donne 112 mm. Un mug tourné à 112 mm ne ferait plus qu'environ 98,6 mm après cuisson.
Retrait linéaire typique par matériau
Le tableau présente les plages de retrait linéaire typiques des matériaux courants, regroupées par procédé. Utilisez-les pour des estimations initiales et des comparaisons, et non pour l'outillage définitif. La colonne « Base » indique la formule à utiliser. Sur la base d'origine, le retrait est une fraction de la dimension du moule, du modèle ou de la pièce à l'état humide, et \(\text{Moule} = \text{Cible}/(1-S)\). Sur la base finale, le retrait est une majoration ajoutée à la dimension finie, et \(\text{Moule} = \text{Cible}\times(1+S)\).
| Procédé | Matériau | Retrait linéaire typique (%) | Base habituelle |
|---|---|---|---|
| Moulage en métal (sable) | Fonte grise | ~0.8–1.0 | Finale (surdimensionnement du modèle) |
| Moulage en métal (sable) | Fonte ductile (SG) | ~0.5–1.0 | Finale (surdimensionnement du modèle) |
| Moulage en métal (sable) | Acier au carbone | ~1.5–2.0 | Finale (surdimensionnement du modèle) |
| Moulage en métal (sable) | Alliages d'aluminium | ~1.0–1.3 | Finale (surdimensionnement du modèle) |
| Moulage en métal (sable) | Laiton / bronze | ~1.5 | Finale (surdimensionnement du modèle) |
| Moulage sous pression | Alliages de zinc | ~0.5–0.7 | Finale (majoration sur la dimension de la pièce) |
| Moulage par injection | Polypropylène (PP) | 1.0–2.5 | Origine (empreinte du moule) |
| Moulage par injection | PEHD | 1.5–3.0 | Origine (empreinte du moule) |
| Moulage par injection | ABS | 0.4–0.7 | Origine (empreinte du moule) |
| Moulage par injection | Polycarbonate (PC) | 0.5–0.7 | Origine (empreinte du moule) |
| Moulage par injection | Nylon 6/6 (non chargé) | 0.7–2.0 | Origine (empreinte du moule) |
| Moulage par injection | Acétal (POM) | 1.8–2.5 | Origine (empreinte du moule) |
| Moulage par injection | Polystyrène (PS) | 0.4–0.7 | Origine (empreinte du moule) |
| Céramiques (de l'état humide à la cuisson) | Faïence | 5–8 | Origine (longueur à l'état humide/plastique) |
| Céramiques (de l'état humide à la cuisson) | Grès | 10–13 | Origine (longueur à l'état humide/plastique) |
| Céramiques (de l'état humide à la cuisson) | Porcelaine | 12–15 | Origine (longueur à l'état humide/plastique) |
Remarque : Ces valeurs ne sont qu'indicatives. Le retrait réel dépend de la nuance de l'alliage ou de la résine, des charges (les plastiques chargés de verre rétrécissent beaucoup moins, et souvent différemment dans le sens et en travers de l'écoulement), de l'épaisseur de paroi, des températures du moule et de la matière fondue, de la pression de compactage, de la rigidité du sable ou du moule, ainsi que de la température et du cycle de cuisson pour les pâtes argileuses. Les valeurs de retrait au moulage des plastiques sont généralement mesurées sur des éprouvettes normalisées (par exemple ASTM D955 ou ISO 294-4) et peuvent ne pas correspondre à la géométrie de votre pièce. Avant de réaliser l'outillage, consultez la fiche technique du fournisseur. Mieux encore, réalisez une barre d'essai ou une pièce test dans votre propre matériau et avec votre procédé, puis mesurez-la.
Base de dimension d'origine ou finale : écart de dimension du moule
Chaque ligne ci-dessous concerne une pièce de dimension cible de 100 mm. Les deux dimensions de moule découlent de ces formules :
$$\text{Moule}_{\text{origine}} = \frac{100}{1-S} \qquad \text{Moule}_{\text{finale}} = 100\times(1+S)$$Les deux dernières colonnes montrent ce qui se passe si l'on utilise la mauvaise formule pour sa valeur. Si la valeur est réellement en base d'origine mais que l'on utilise la formule de la base finale, la pièce sort à \(100(1+S)(1-S) = 100(1-S^2)\), soit sous-dimensionnée. Si la valeur est réellement en base finale mais que l'on utilise la formule de la base d'origine, la pièce sort à \(100/\big((1-S)(1+S)\big) = 100/(1-S^2)\), soit surdimensionnée. Toutes les valeurs sont arrondies à 0.01 mm.
| Retrait S | Moule, base d'origine (mm) | Moule, base finale (mm) | Écart (mm) | Pièce si la valeur en base d'origine est utilisée en base finale (mm) | Pièce si la valeur en base finale est utilisée en base d'origine (mm) |
|---|---|---|---|---|---|
| 1% | 101.01 | 101.00 | 0.01 | 99.99 | 100.01 |
| 2% | 102.04 | 102.00 | 0.04 | 99.96 | 100.04 |
| 5% | 105.26 | 105.00 | 0.26 | 99.75 | 100.25 |
| 8% | 108.70 | 108.00 | 0.70 | 99.36 | 100.64 |
| 12% | 113.64 | 112.00 | 1.64 | 98.56 | 101.46 |
| 15% | 117.65 | 115.00 | 2.65 | 97.75 | 102.30 |
L'ampleur de l'erreur croît à peu près comme \(S^2\). Pour les 1–2% typiques des métaux et de nombreux plastiques, la base ne modifie le résultat que de quelques centièmes de millimètre pour 100 mm. C'est souvent dans la tolérance, mais cela peut encore compter pour des pièces moulées de précision. Aux niveaux de retrait des céramiques, de 12–15%, une confusion laisse une pièce de 100 mm décalée d'environ 1.5–2.5 mm. Sur une grande plaque ou un ensemble de pièces ajustées, c'est facile à remarquer. Vérifiez toujours la base utilisée par votre valeur de retrait.
FAQ
S'agit-il d'un retrait linéaire ou volumique ?
Il s'agit du retrait linéaire, celui dont vous avez besoin pour mettre les dimensions à l'échelle. Le retrait volumique représente environ trois fois la valeur linéaire lorsque le retrait est faible.
Quelles sont les valeurs de retrait courantes ?
À titre indicatif : la fonte se retire d'environ 1 %, l'aluminium et l'acier de 1,3 à 2 %, le polypropylène de 1 à 2,5 % et les pâtes argileuses de 8 à 15 % entre l'état humide et la cuisson. Testez toujours votre propre matériau, car la valeur réelle dépend de l'alliage, de la qualité de la résine, de la pâte argileuse et du procédé.
Pourquoi réaliser une barrette d'essai ?
Le retrait varie selon l'épaisseur des parois, la température de cuisson et la vitesse de refroidissement. Mesurer une éprouvette fabriquée exactement comme votre pièce donne la valeur la plus fiable.