재료 수축이란?
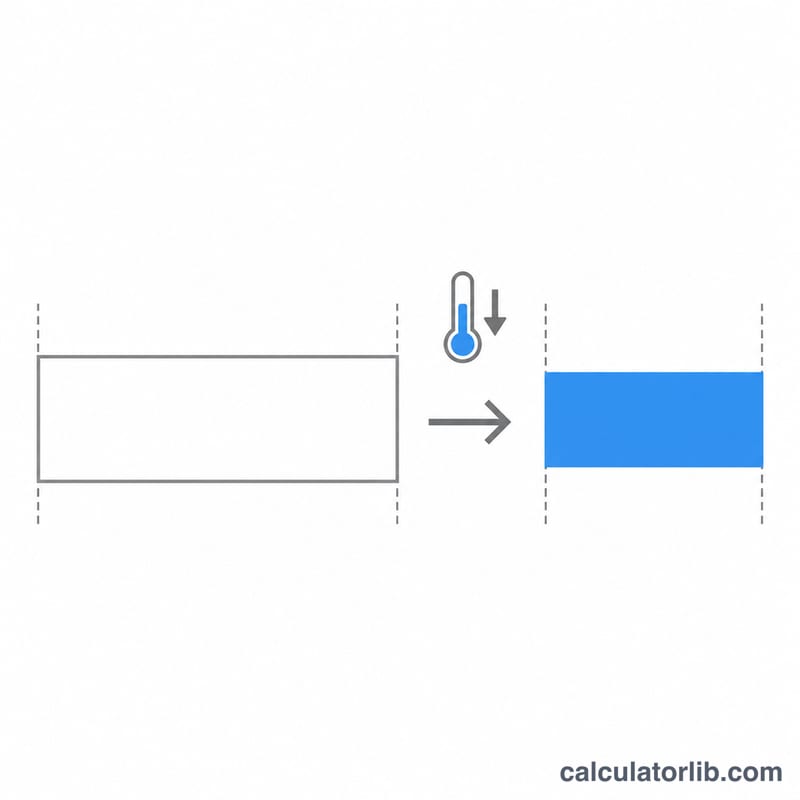
대부분의 재료는 굳으면서 크기가 줄어듭니다. 점토는 마르면서 한 번 줄고, 가마에서 소성될 때 또 한 번 줄어듭니다. 금속 주물은 주입 온도에서 식으며 수축하고, 사출 성형 플라스틱은 용융 상태에서 굳을 때 수축합니다. 그래서 원하는 치수의 부품을 얻으려면 금형이나 패턴을 완성품보다 조금 크게 만들어야 합니다. 이 계산기는 두 방향 모두 지원합니다. 두 측정값으로 수축률(%)을 구할 수도 있고, 목표 치수에 맞추려면 금형을 얼마나 크게 만들어야 하는지도 계산할 수 있습니다.
계산기 사용 방법
먼저 모드를 선택하세요. 수축률을 구하려면 금형(또는 건조 전·생지) 치수와 완성 치수를 입력합니다. 금형을 설계하려면 목표 완성 치수와 예상 수축률을 입력합니다. 그다음 기준을 고르세요. 도예가나 실험실 시험에서는 보통 수축률을 원래 치수 대비 퍼센트로 나타냅니다. 수축자(shrink rule)를 쓰는 패턴 제작자는 완성 치수 대비 퍼센트로 표시합니다. 두 값이 같은 단위이기만 하면 어떤 길이 단위를 써도 됩니다.
계산식
금형 치수를 \(L_m\), 완성 치수를 \(L_f\)라고 하면, 원래 치수 기준 수축률은 다음과 같습니다:
$$S = \frac{L_m - L_f}{L_m} \times 100\%$$이 식을 금형 치수에 대해 풀면 \(L_m = L_f / (1 - S/100)\)가 됩니다. 완성 치수 기준으로는 식이 \(S = (L_m - L_f)/L_f \times 100\%\), \(L_m = L_f(1 + S/100)\)로 바뀝니다. 두 기준은 서로 다른 값을 내며, 수축률이 커질수록 그 차이도 벌어집니다. 엉뚱한 기준에 수치를 적용하는 것이 부품이 목표보다 작게 나오는 흔한 원인입니다.
계산 예시
어떤 석기질(stoneware) 점토가 습윤 상태에서 소성까지 12% 수축하고, 소성 후 높이가 100 mm인 머그컵을 만들고 싶다고 합시다:
$$L_m = \frac{100}{1 - 0.12} = 113.64\,\text{mm}$$흔히 저지르는 실수는 그냥 12%를 더해 112 mm로 잡는 것입니다. 112 mm로 성형한 머그컵은 소성 후 약 98.6 mm밖에 되지 않습니다.
재료별 일반적인 선형 수축률
표는 공정별로 묶은 주요 재료의 일반적인 선형 수축률 범위를 보여 줍니다. 초기 추정과 비교에만 사용하고, 최종 금형 설계에는 사용하지 마십시오. 기준 열은 어떤 공식을 사용할지 알려 줍니다. 원본 기준에서 수축률은 금형, 목型 또는 성형 전 치수에 대한 분율이며, \(\text{금형} = \text{목표}/(1-S)\)입니다. 최종 기준에서 수축률은 완성된 치수에 더하는 여유량이며, \(\text{금형} = \text{목표}\times(1+S)\)입니다.
| 공정 | 재료 | 일반적인 선형 수축률(%) | 일반적인 기준 |
|---|---|---|---|
| 금속 주조(모래형) | 회주철 | ~0.8–1.0 | 최종(목형 제작자 여유량) |
| 금속 주조(모래형) | 구상흑연주철(SG 주철) | ~0.5–1.0 | 최종(목형 제작자 여유량) |
| 금속 주조(모래형) | 탄소강 | ~1.5–2.0 | 최종(목형 제작자 여유량) |
| 금속 주조(모래형) | 알루미늄 합금 | ~1.0–1.3 | 최종(목형 제작자 여유량) |
| 금속 주조(모래형) | 황동 / 청동 | ~1.5 | 최종(목형 제작자 여유량) |
| 다이캐스팅 | 아연 합금 | ~0.5–0.7 | 최종(부품 치수에 대한 여유량) |
| 사출 성형 | 폴리프로필렌(PP) | 1.0–2.5 | 원본(금형 캐비티) |
| 사출 성형 | HDPE | 1.5–3.0 | 원본(금형 캐비티) |
| 사출 성형 | ABS | 0.4–0.7 | 원본(금형 캐비티) |
| 사출 성형 | 폴리카보네이트(PC) | 0.5–0.7 | 원본(금형 캐비티) |
| 사출 성형 | 나일론 6/6(무충전) | 0.7–2.0 | 원본(금형 캐비티) |
| 사출 성형 | 아세탈(POM) | 1.8–2.5 | 원본(금형 캐비티) |
| 사출 성형 | 폴리스타이렌(PS) | 0.4–0.7 | 원본(금형 캐비티) |
| 세라믹(성형 수분 상태에서 소성까지) | 토기 | 5–8 | 원본(성형 상태의 습윤/가소성 길이) |
| 세라믹(성형 수분 상태에서 소성까지) | 석기 | 10–13 | 원본(성형 상태의 습윤/가소성 길이) |
| 세라믹(성형 수분 상태에서 소성까지) | 자기 | 12–15 | 원본(성형 상태의 습윤/가소성 길이) |
참고: 이 값들은 어디까지나 참고용입니다. 실제 수축률은 합금이나 수지 등급, 충전재(유리 섬유 강화 플라스틱은 수축이 훨씬 적고, 흐름 방향과 그 직각 방향에서 수축 양상도 다릅니다), 두께, 금형 및 용융 온도, 보압, 모래형이나 금형의 강성, 점토 소재의 소성 온도와 일정에 따라 달라집니다. 플라스틱의 금형 수축률 수치는 보통 표준 시험편(예: ASTM D955 또는 ISO 294-4)으로 측정하므로, 부품의 형상과 일치하지 않을 수 있습니다. 금형을 제작하기 전에 공급업체의 데이터시트를 확인하십시오. 가장 좋은 방법은 사용하는 재료와 공정으로 시험 바 또는 시험 부품을 만들어 측정하는 것입니다.
원본 치수 기준 vs 최종 치수 기준: 금형 치수는 얼마나 다른가
아래 모든 행은 목표 치수가 100 mm인 부품에 대한 것입니다. 두 금형 치수는 다음 공식에서 구합니다:
$$\text{금형}_{\text{원본}} = \frac{100}{1-S} \qquad \text{금형}_{\text{최종}} = 100\times(1+S)$$마지막 두 열은 수치에 맞지 않는 공식을 사용했을 때 어떤 결과가 나오는지 보여 줍니다. 수치가 실제로 원본 기준인데 최종 기준 공식을 사용하면 부품은 \(100(1+S)(1-S) = 100(1-S^2)\)이 되어 치수가 작아집니다. 수치가 실제로 최종 기준인데 원본 기준 공식을 사용하면 부품은 \(100/\big((1-S)(1+S)\big) = 100/(1-S^2)\)이 되어 치수가 커집니다. 모든 값은 소수점 아래 0.01 mm로 반올림했습니다.
| 수축률 S | 금형, 원본 기준(mm) | 금형, 최종 기준(mm) | 차이(mm) | 원본 기준 수치를 최종 기준으로 사용했을 때의 부품 치수(mm) | 최종 기준 수치를 원본 기준으로 사용했을 때의 부품 치수(mm) |
|---|---|---|---|---|---|
| 1% | 101.01 | 101.00 | 0.01 | 99.99 | 100.01 |
| 2% | 102.04 | 102.00 | 0.04 | 99.96 | 100.04 |
| 5% | 105.26 | 105.00 | 0.26 | 99.75 | 100.25 |
| 8% | 108.70 | 108.00 | 0.70 | 99.36 | 100.64 |
| 12% | 113.64 | 112.00 | 1.64 | 98.56 | 101.46 |
| 15% | 117.65 | 115.00 | 2.65 | 97.75 | 102.30 |
오차의 크기는 대략 \(S^2\)에 비례해서 커집니다. 금속과 많은 플라스틱의 일반적인 1–2% 수준에서는 기준 차이로 인한 결과 변화가 100 mm당 밀리미터의 백분의 일 정도에 불과합니다. 이는 보통 허용 공차 범위 안이지만, 정밀 사출 성형 부품에서는 여전히 중요할 수 있습니다. 세라믹의 12–15% 수축률 수준에서는 기준을 혼동하면 100 mm 크기의 제품이 약 1.5–2.5 mm 어긋납니다. 큰 판재나 맞춤형 부품 세트에서는 이 차이가 쉽게 드러납니다. 수축률 수치가 어떤 기준을 사용하는지 항상 확인하십시오.
자주 묻는 질문
선형 수축인가요, 체적 수축인가요?
치수를 환산할 때 필요한 선형 수축입니다. 수축률이 작을 때 체적 수축은 선형 수축의 약 세 배 정도입니다.
일반적인 수축률은 얼마나 되나요?
대략적인 기준으로, 주철은 약 1%, 알루미늄과 강은 약 1.3~2%, 폴리프로필렌은 1~2.5%, 점토는 습윤에서 소성까지 8~15% 정도입니다. 실제 값은 합금, 수지 등급, 점토 종류, 공정에 따라 달라지므로 반드시 사용하는 재료로 직접 시험해 보세요.
시험편(test bar)은 왜 만드나요?
수축은 벽 두께, 소성 온도, 냉각 속도에 따라 달라집니다. 실제 부품과 동일한 방식으로 만든 시험편을 측정하면 가장 믿을 수 있는 값을 얻을 수 있습니다.