점토 수축률 계산기란?
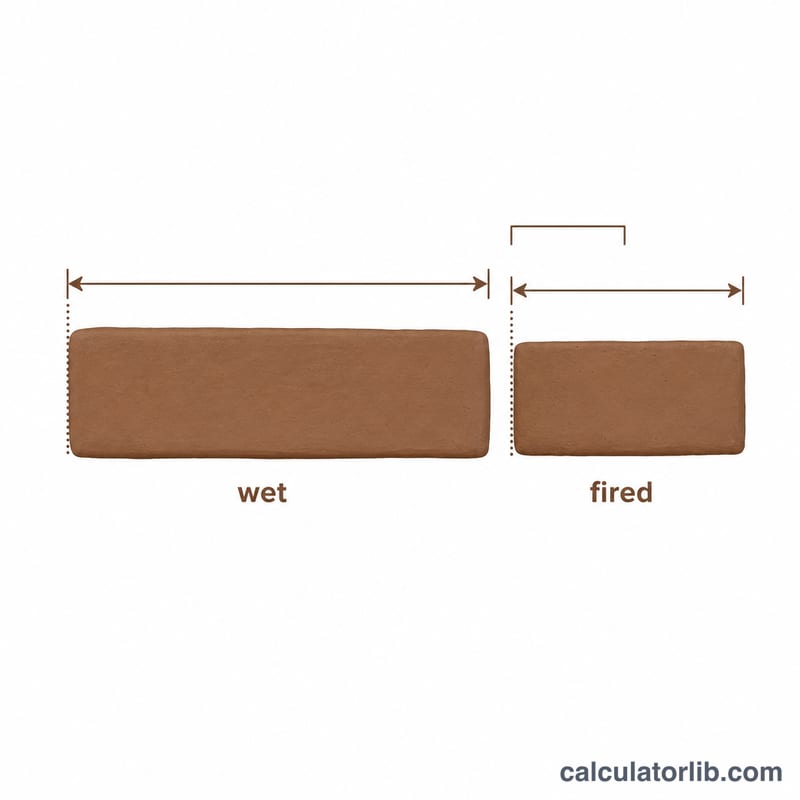
점토는 건조될 때 한 번, 가마에서 소성될 때 또 한 번 수축합니다. 전체 선수축률은 갓 성형한 기물(습식·가소성 상태)의 크기와 소성 후 크기를 비교한 값입니다. 이 비율을 알면 도예가가 완성품을 원하는 크기로 정확히 만들 수 있어요. 꼭 맞아야 하는 뚜껑, 타일, 포개어 쌓는 식기, 정확히 결합해야 하는 이음새 작업에 특히 중요합니다. 이 계산기는 두 가지 방식으로 활용할 수 있습니다. 시편(테스트 바)의 수축률을 직접 측정하거나, 이미 알고 있는 태토(점토 소지)의 수축률로 새 기물의 소성 후 크기를 예측하는 것이죠.
사용 방법
수축률을 구하려면 "수축률 구하기"를 선택하고, 건조 전에 측정한 습식 크기와 소성 후 크기를 입력하세요. 소성 후 크기를 예측하려면 "소성 후 크기 구하기"를 선택하고, 습식 크기와 사용 중인 태토의 알려진 수축률(%)을 입력하면 됩니다. 측정은 일관된 기준으로 하세요. 건조 전에 100 mm 선을 표시한 시편을 사용하는 것이 도예 분야의 표준입니다.
공식 설명
수축률은 길이 변화량을 원래의 습식 길이로 나눈 뒤 백분율로 나타낸 값입니다.
$$\text{수축률} = \frac{\text{습식 크기} - \text{소성 후 크기}}{\text{습식 크기}} \times 100\%$$
이 식을 변형하면, 소성 후 크기는 \(\text{습식 크기} \times \left(1 - \frac{\text{수축률}\%}{100}\right)\)이 됩니다. 대부분의 석기(스톤웨어)와 자기(포슬린) 소지는 전체적으로 10%에서 15% 정도 수축합니다.
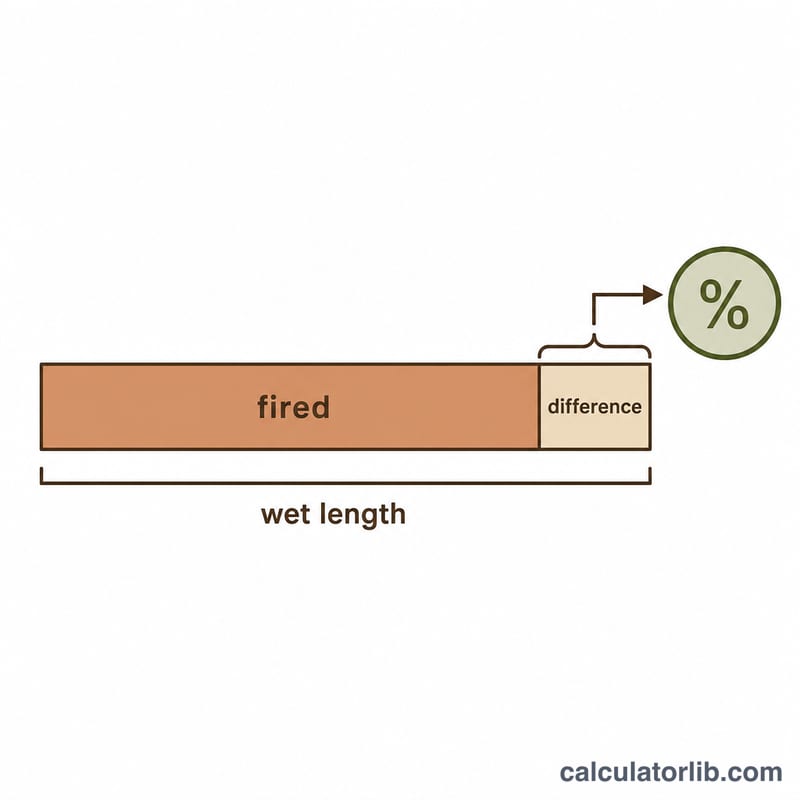
계산 예시
습식 판상 점토에 100 mm 선을 그었다고 해봅시다. 소성 후 측정해 보니 88 mm가 되었습니다. 수축률 $$= \frac{100 - 88}{100} \times 100 = \textbf{12\%}$$입니다. 이후 같은 점토로 가로 250 mm짜리 접시를 정확히 만들고 싶다면, 습식 상태에서 \(250 \div (1 - 0.12) \approx 284\) mm로 만들면 됩니다.
점토 종류와 소성 온도별 일반적인 수축률
총 선형 수축률은 젖은(가소성) 크기에서 완전히 소성된 크기까지를 측정한 값입니다. 건조 수축과 소성 수축을 모두 포함합니다. 아래 값은 대략적인 일반 범위입니다. 콘 번호는 Orton 소성 콘 눈금을 가리킵니다.
| 점토 종류 | 일반적인 소성 범위 | 일반적인 총 선형 수축률 (젖은 상태에서 소성 후) |
|---|---|---|
| 토기(어스웨어) | 콘 06–04 | 약 5–8% |
| 중온 석기(미드레인지 스토이언웨어) | 콘 5–6 | 약 8–12% |
| 고온 석기(하이파이어 스토이언웨어) | 콘 9–10 | 약 11–14% |
| 도자기(포슬린) | 콘 6–10 | 약 13–16% |
| 종이 점토 / 라쿠 소지 | 기본 점토에 따라 다름 | 대략 6–10% |
중요: 이 범위들은 대략적인 값이며, 제조사, 그로그 함량, 입자 크기, 성형 방법 및 실제 최고 온도에 따라 달라집니다. 사용하는 점토에 대해 신뢰할 수 있는 유일한 수치는 자신의 가마에서 시험편을 소성하여 직접 측정한 값입니다.
계산기는 \(\text{수축률} = \frac{ \text{젖은 크기} - \text{소성 후 크기} }{ \text{젖은 크기} } \times 100\%\)를 사용합니다. 예를 들어, 젖은 상태에서 100 mm인 선이 소성 후 88 mm로 측정되면 \(\frac{100 - 88}{100} \times 100\% = 12\%\)만큼 수축한 것입니다.
정확한 수축 시험을 위한 실용적인 팁
- 하나의 점토 배치를 사용하세요. 작업에 사용하는 것과 같은 배치, 같은 수분 함량으로 시험편을 만드세요. 더 젖은 점토는 마르면서 더 많이 수축합니다.
- 기준선을 새기세요. 약 10–15 mm 두께의 타일을 누르고, 점토가 아직 부드러울 때 100 mm 선을 새기세요. 100 mm 선은 백분율을 쉽게 읽을 수 있게 해 줍니다.
- 실제 작업과 같은 방식으로 소성하세요. 목표 콘까지 같은 가마에서, 같은 위치에 놓고, 같은 소성 일정으로 소성하세요. 가마에는 고온 구역과 저온 구역이 있는 경우가 많아 결과가 달라질 수 있습니다.
- 정밀하게 측정하세요. 자 대신 캘리퍼스를 사용하세요. 건조 수축과 소성 수축을 구분하려면 젖은 상태, 완전 건조 상태, 소성 후 상태에서 각각 측정하세요.
- 여러 시험편의 평균을 내세요. 최소 세 개 이상을 만들어 평균을 내면 점토, 가마, 측정 과정의 차이를 줄일 수 있습니다.
- 변경할 때마다 다시 시험하세요. 점토 종류, 공급업체, 배치 또는 최고 온도를 바꿀 때마다 다시 시험하세요. 콘이나 유지 시간의 작은 변화도 수축률을 바꿀 수 있습니다.
- 성형 방법이 중요합니다. 슬립 캐스팅, 물레 성형, 손성형 작품은 서로 다르게 수축할 수 있습니다. 주입 슬립, 물레 점토의 입자 배열, 손성형 시의 압착이 모두 영향을 미칩니다. 실제로 사용할 성형 방법으로 시험하세요.
목표 소성 크기에 맞추기: 원하는 크기에 수축률 백분율을 단순히 더하지 마세요. 수축률은 젖은 크기에 대한 백분율이므로 $$\text{젖은 크기} = \frac{ \text{소성 크기} }{ 1 - r }$$를 사용하세요. 여기서 \(r\)은 소수로 나타낸 수축률입니다. 예를 들어, 12% 수축률에서 250 mm 목표 크기에 12%를 더하면 280 mm가 됩니다. 그러면 \(280 \times 0.88 = 246.4\) mm로 소성되어 약 3.6 mm 작아집니다. 올바른 젖은 크기는 \(\frac{250}{1 - 0.12} \approx 284.1\) mm입니다.
목표 소성 크기에 필요한 젖은 크기
필요한 젖은 크기는 밀리미터 단위로, 젖은 크기 = 소성 크기 ÷ (1 − 수축률)로 계산하고 0.1 mm 단위로 반올림했습니다. 실제로는 가장 가까운 밀리미터로 반올림해도 대개 충분합니다(예: 12% 수축에서 250 mm는 약 284 mm).
| 목표 소성 크기 | 6% 수축 | 10% 수축 | 12% 수축 | 15% 수축 |
|---|---|---|---|---|
| 100 mm | 106.4 mm | 111.1 mm | 113.6 mm | 117.6 mm |
| 150 mm | 159.6 mm | 166.7 mm | 170.5 mm | 176.5 mm |
| 250 mm | 266.0 mm | 277.8 mm | 284.1 mm | 294.1 mm |
예: 10% 수축에서 소성 크기 150 mm인 경우, 젖은 크기 = \(\frac{150}{1 - 0.10} = \frac{150}{0.90} \approx 166.7\) mm.
수축률이 높을수록 젖은 크기와 소성 크기의 차이가 커집니다. 측정된 수축률의 작은 오차도 큰 작품에서는 더 크게 확대되므로, 이것이 자신의 점토 수축률을 직접 측정해야 하는 또 다른 이유입니다.
자주 묻는 질문
이건 건조 수축인가요, 소성 수축인가요? 습식 상태에서 소성 후까지를 측정하므로, 건조 수축과 소성 수축을 합한 전체 수축을 모두 반영합니다.
소성 온도가 높으면 수축률도 커지나요? 네. 같은 점토를 더 높은 온도(높은 콘)로 소성하면 소지가 자화(유리질화)되면서 일반적으로 수축률이 커집니다.
어떤 단위를 써야 하나요? 일관되게만 쓴다면 어떤 단위든 괜찮습니다. mm, cm, 인치 무엇으로 측정하든 백분율 값은 동일합니다.