粘土収縮率計算ツールとは?
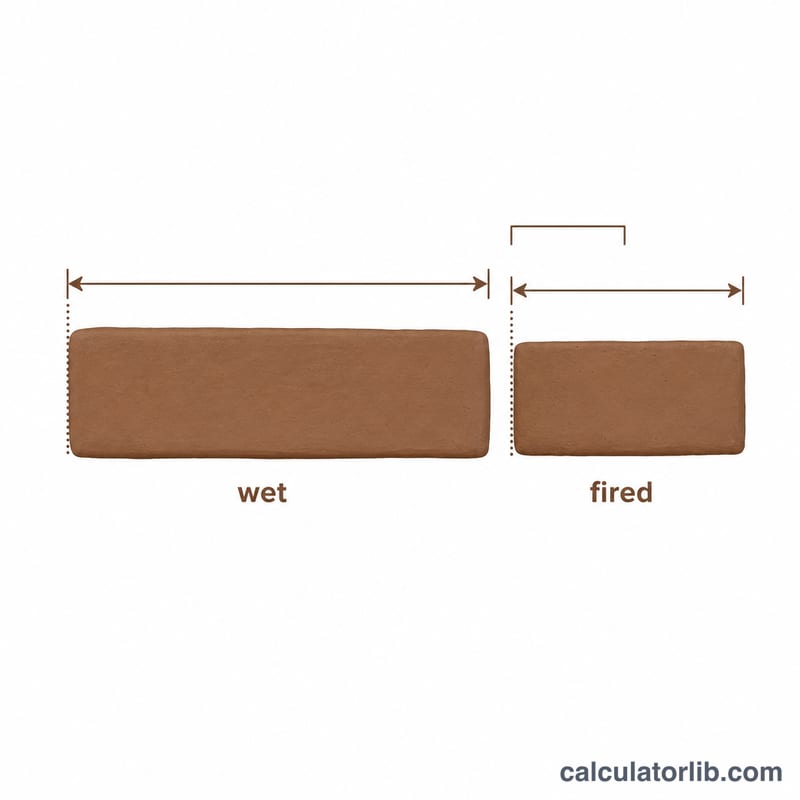
粘土は乾燥するときに縮み、さらに窯で焼成するときにもう一度縮みます。トータルの直線収縮率とは、ろくろや手びねりで成形した直後(湿った可塑状態)の大きさと、焼き上がり後の大きさを比べたものです。この収縮率を把握しておくと、陶芸家や作家は完成サイズをぴたりと狙って作ることができます。蓋物のかみ合わせ、タイル、重ねて使う食器、接合部がきちんと合う作品づくりには欠かせません。本ツールは2通りの使い方ができます。テストバーの収縮率を測る方法と、使っている粘土の既知の収縮率から新しい作品の焼き上がりサイズを予測する方法です。
使い方
収縮率を求める場合は「収縮率を求める」を選び、乾燥前に測った成形時の寸法と、焼成後の寸法を入力します。焼き上がりサイズを予測する場合は「焼成後サイズを求める」を選び、成形時の寸法と、お使いの粘土の収縮率(%)を入力します。測定は同じ箇所で一貫して行いましょう(乾燥前に100 mmの印をつけたテストバーが陶芸の標準です)。
計算式の解説
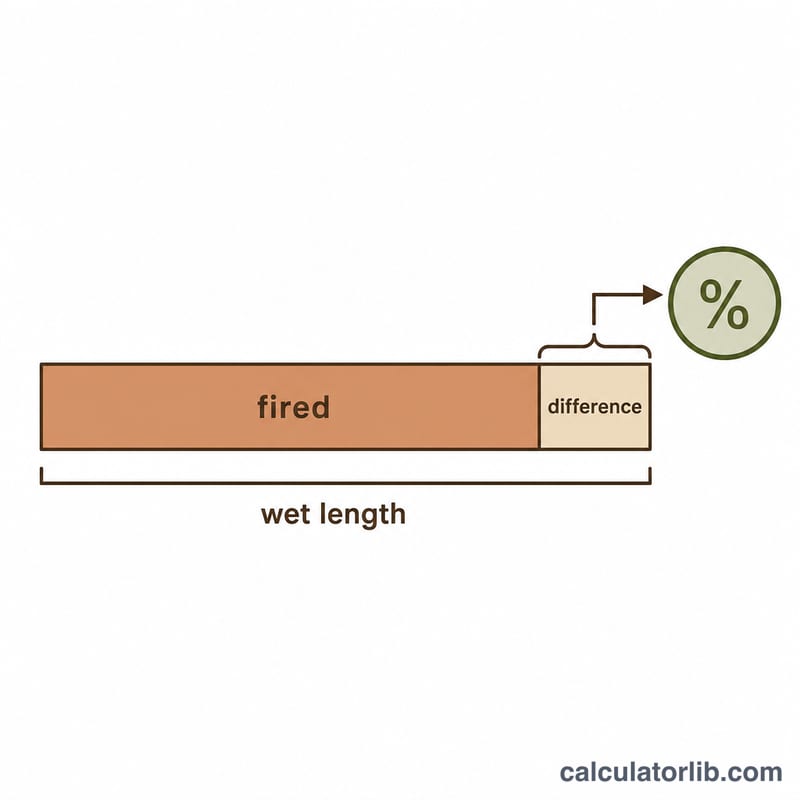
収縮率は、長さの変化量を元の成形時の長さで割り、パーセントで表したものです。
$$\text{収縮率(%)} = \frac{\text{成形時} - \text{焼成後}}{\text{成形時}} \times 100\%$$
これを変形すると、焼き上がりサイズは \(\text{成形時} \times \left(1 - \frac{\text{収縮率%}}{100}\right)\) となります。多くの炻器(ストーンウェア)や磁器の粘土は、合計で10〜15%ほど縮みます。
計算例
湿った板状の粘土に100 mmの線を引いたとします。焼成後に測ると88 mmになっていました。収縮率=$$\frac{100 - 88}{100} \times 100 = \mathbf{12\%}$$ です。この粘土で焼き上がりの幅をちょうど250 mmにしたいなら、成形時は \(\frac{250}{1 - 0.12} \approx 284\ \text{mm}\) で作ればよいことになります。
粘土素地と焼成温度域別の典型的な収縮率
全線収縮率は、湿潤(可塑性)状態のサイズから完全焼成後のサイズまでで測定します。乾燥収縮と焼成収縮の両方を含みます。以下の値はおおよその一般的な範囲です。コーン番号はオートン式ピロメトリックコーン・スケールを指します。
| 粘土素地 | 一般的な焼成温度域 | 一般的な全線収縮率(湿潤から焼成後まで) |
|---|---|---|
| 土器(テラコッタ) | コーン06~04 | 約5~8% |
| 中温域炻器(ストーンウェア) | コーン5~6 | 約8~12% |
| 高温焼成炻器(ストーンウェア) | コーン9~10 | 約11~14% |
| 磁器 | コーン6~10 | 約13~16% |
| 紙粘土・楽焼素地 | ベースとなる粘土によって異なる | おおよそ6~10% |
重要: これらの範囲はおおよその値であり、メーカー、グロッグ(焼成済み粘土の粒)含有量、粒子径、成形方法、実際の最高到達温度によって異なります。ご使用の粘土について唯一信頼できる数値は、ご自身の窯で焼成したテストバーを使って実測した値です。
計算機は \(\text{収縮率} = \frac{ \text{湿潤} - \text{焼成後} }{ \text{湿潤} } \times 100\%\) を使用します。例えば、湿潤時に100 mmの線が焼成後に88 mmになった場合、収縮率は \(\frac{100 - 88}{100} \times 100\% = 12\%\) です。
正確な収縮テストのための実用的なヒント
- 同一の粘土ロットを使用する。 作品と同じロットから、同じ含水率でテストタイルを作成してください。湿った粘土ほど乾燥時に大きく収縮します。
- 基準線を刻む。 厚さ約10~15 mmのタイルを押し出し、粘土がまだ柔らかいうちに100 mmの線を刻んでください。100 mmの線にすると、割合を簡単に読み取れます。
- 実際の作品と同じ条件で焼成する。 目標のコーンまで、同じ窯、同じ位置、同じ焼成スケジュールで焼成してください。窯には高温部と低温部があることが多く、結果に影響します。
- 正確に測定する。 定規ではなくノギスを使用してください。乾燥収縮と焼成収縮を区別したい場合は、湿潤時、完全乾燥時、焼成後の3段階で測定してください。
- 複数のバーの平均を取る。 少なくとも3本作成し、粘土、窯、測定のばらつきを均すために平均値を取ってください。
- 条件変更のたびに再テストする。 粘土素地、供給元、ロット、最高温度を変更するたびに再度テストしてください。コーンや保持時間のわずかな変化でも収縮率は変わることがあります。
- 成形方法が重要。 鋳込み、ろくろ成形、手びねりの作品では収縮の仕方が異なることがあります。泥漿(でいしょう)の性質、ろくろ成形での粒子の配向、手びねりでの圧縮がいずれも影響します。実際に使用する成形方法でテストしてください。
目標の焼成後サイズへの換算: 収縮率のパーセンテージを目標サイズにそのまま加算しないでください。収縮率は湿潤時のサイズに対する割合なので、\(r\) を小数で表した収縮率として $$\text{湿潤} = \frac{ \text{焼成後} }{ 1 - r }$$ を使用してください。例えば、目標250 mmで収縮率12%の場合、12%を加算すると280 mmになります。しかし、それを焼成すると \(280 \times 0.88 = 246.4\) mmとなり、約3.6 mm小さくなってしまいます。正しい湿潤時のサイズは \(\frac{250}{1 - 0.12} \approx 284.1\) mmです。
目標の焼成後サイズに必要な湿潤時のサイズ
必要な湿潤時のサイズはミリメートル単位で、湿潤サイズ = 焼成後サイズ ÷ (1 − 収縮率) として計算し、0.1 mm単位で四捨五入しています。実際には、最も近い1 mm単位に丸めれば通常は十分です(例えば、収縮率12%で250 mmは約284 mmです)。
| 目標の焼成後サイズ | 収縮率6% | 収縮率10% | 収縮率12% | 収縮率15% |
|---|---|---|---|---|
| 100 mm | 106.4 mm | 111.1 mm | 113.6 mm | 117.6 mm |
| 150 mm | 159.6 mm | 166.7 mm | 170.5 mm | 176.5 mm |
| 250 mm | 266.0 mm | 277.8 mm | 284.1 mm | 294.1 mm |
例: 収縮率10%で焼成後150 mmにする場合、湿潤時のサイズ = \(\frac{150}{1 - 0.10} = \frac{150}{0.90} \approx 166.7\) mmです。
収縮率が高いほど、湿潤時と焼成後のサイズの差は大きくなります。測定した収縮率のわずかな誤差は大きな作品ではさらに拡大されるため、これもご自身の粘土の収縮率を測定すべき理由の一つです。
よくある質問
これは乾燥収縮ですか、それとも焼成収縮ですか? 成形時から焼成後までを測るため、乾燥と焼成を合わせたトータルの収縮を表します。
焼成温度を上げると収縮も大きくなりますか? はい。同じ粘土をより高温(高いコーン)で焼くと、素地が緻密化(ガラス化)するため、一般に収縮は大きくなります。
どの単位を使えばよいですか? 一貫していればどの単位でも構いません。mm、cm、インチのいずれで測っても収縮率は同じになります。