क्ले श्रिंकेज कैलकुलेटर क्या है?
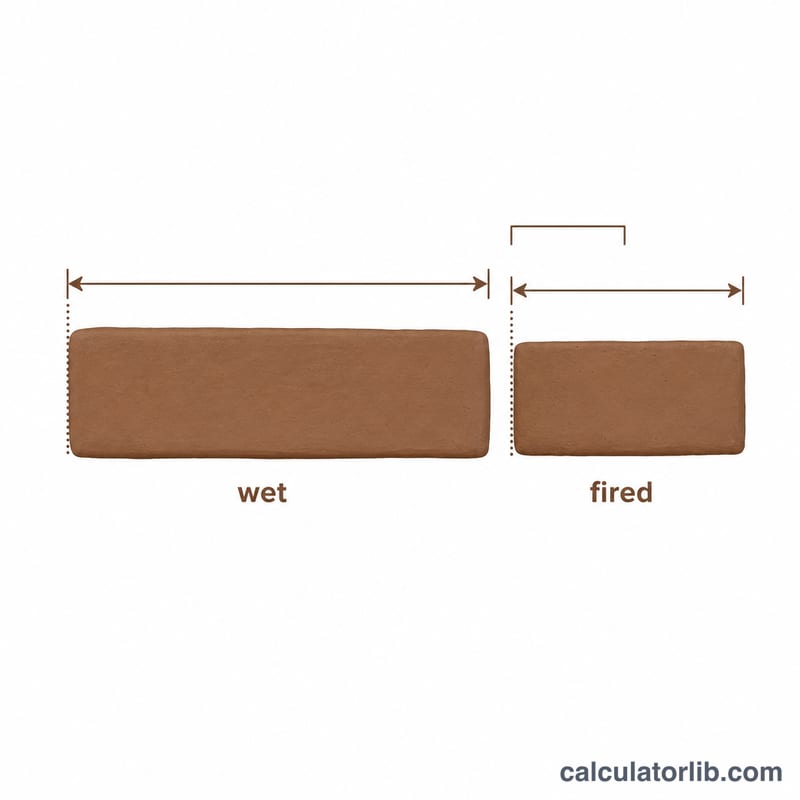
मिट्टी सूखते समय सिकुड़ती है और फिर भट्ठी (kiln) में पकने पर दोबारा सिकुड़ती है। कुल लीनियर श्रिंकेज यानी रेखीय सिकुड़न में ताज़ा बनाए गए बर्तन (गीली/प्लास्टिक अवस्था) के आकार की तुलना पकने के बाद के आकार से की जाती है। यह प्रतिशत पता होने पर कुम्हार और सेरामिक कलाकार अपने बर्तनों को सही अंतिम आकार में बना पाते हैं — ढक्कन, टाइलें, एक के ऊपर एक रखे जाने वाले डिनरवेयर और सटीक बैठने वाले जोड़ों के लिए यह बेहद ज़रूरी है। यह टूल दो तरह से काम करता है: किसी टेस्ट बार की सिकुड़न नापें, या किसी ज्ञात क्ले बॉडी की सिकुड़न दर से नए बर्तन का पका हुआ आकार पहले से जान लें।
इसका उपयोग कैसे करें
सिकुड़न दर निकालने के लिए "सिकुड़न दर निकालें" चुनें, और सुखाने से पहले नापा गया गीला आकार तथा पकने के बाद का आकार भरें। पका हुआ आकार जानने के लिए "पका आकार निकालें" चुनें, और गीला आकार तथा अपनी क्ले बॉडी की ज्ञात सिकुड़न प्रतिशत भरें। हमेशा एक जैसी माप-इकाई रखें (सुखाने से पहले चिह्नित किया गया 100 mm का टेस्ट बार पॉटरी का मानक तरीका है)।
फ़ॉर्मूला समझें
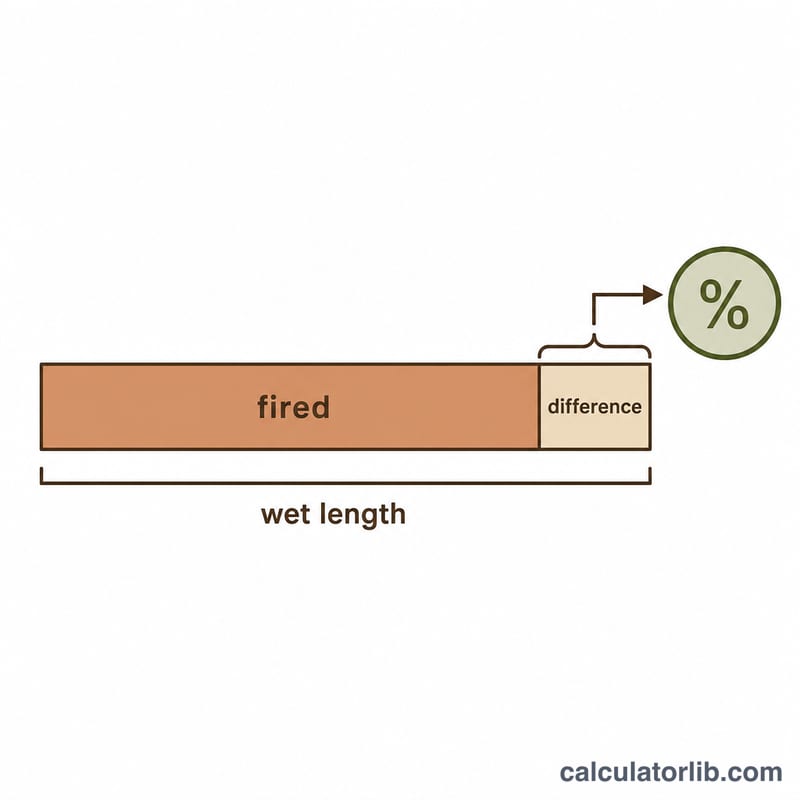
सिकुड़न प्रतिशत यानी लंबाई में आए बदलाव को मूल गीली लंबाई से भाग देकर प्रतिशत में बताना:
$$\text{सिकुड़न \%} = \frac{\text{गीला} - \text{पका}}{\text{गीला}} \times 100$$
इसे दोबारा व्यवस्थित करें तो पका हुआ आकार होगा \(\text{गीला} \times \left(1 - \frac{\text{सिकुड़न \%}}{100}\right)\)। अधिकतर स्टोनवेयर और पोर्सिलेन बॉडी कुल मिलाकर 10% से 15% तक सिकुड़ती हैं।
हल किया हुआ उदाहरण
आपने एक गीली स्लैब पर 100 mm की रेखा खींची। पकने के बाद वह 88 mm नापी जाती है। सिकुड़न = $$(100 - 88) \div 100 \times 100 = 12\%$$ अब अगर इसी मिट्टी से आप ठीक 250 mm चौड़ी पकी हुई प्लेट चाहते हैं, तो उसे गीली अवस्था में \(250 \div (1 - 0.12) \approx 284\,\text{mm}\) बनाएँ।
क्ले बॉडी और फायरिंग रेंज के अनुसार सामान्य सिकुड़न दरें
कुल रैखिक सिकुड़न को गीले (प्लास्टिक) आकार से पूरी तरह पके हुए आकार तक मापा जाता है। इसमें सूखने की सिकुड़न और फायरिंग की सिकुड़न दोनों शामिल हैं। नीचे दिए मान लगभग, सामान्य सीमाएँ हैं। कोन संख्याएँ ऑर्टन पाइरोमेट्रिक कोन स्केल को दर्शाती हैं।
| क्ले बॉडी | सामान्य फायरिंग रेंज | सामान्य कुल रैखिक सिकुड़न (गीले से पके तक) |
|---|---|---|
| अर्थनवेयर | कोन 06–04 | लगभग 5–8% |
| मिडरेंज स्टोनवेयर | कोन 5–6 | लगभग 8–12% |
| हाई-फायर स्टोनवेयर | कोन 9–10 | लगभग 11–14% |
| पोर्सिलेन | कोन 6–10 | लगभग 13–16% |
| पेपर क्ले / राकु बॉडी | आधार क्ले के अनुसार बदलता है | लगभग 6–10% |
महत्वपूर्ण: ये सीमाएँ लगभग हैं और निर्माता, ग्रॉग की मात्रा, कण आकार, गढ़ने की विधि और वास्तविक अधिकतम तापमान के अनुसार बदलती हैं। आपकी क्ले के लिए केवल एक विश्वसनीय मान वही है जिसे आप अपने भट्टे में फायर किए गए टेस्ट बार से स्वयं मापें।
कैलकुलेटर \(\text{सिकुड़न} = \frac{ \text{गीला} - \text{पका हुआ} }{ \text{गीला} } \times 100\%\) का उपयोग करता है। उदाहरण के लिए, 100 mm की गीली रेखा यदि फायरिंग के बाद 88 mm मापी जाए, तो वह \(\frac{100 - 88}{100} \times 100\% = 12\%\) सिकुड़ चुकी है।
सटीक सिकुड़न परीक्षण के लिए व्यावहारिक सुझाव
- एक ही क्ले बैच का उपयोग करें। अपने काम वाले बैच से, उसी नमी के साथ टेस्ट टाइल बनाएँ। अधिक गीली क्ले सूखते समय अधिक सिकुड़ती है।
- एक संदर्भ रेखा खींचें। लगभग 10–15 mm मोटी टाइल दबाएँ और क्ले ताज़ी रहते उस पर 100 mm की रेखा स्क्राइब करें। 100 mm की रेखा से प्रतिशत आसानी से पढ़ा जाता है।
- अपने असली काम जैसी फायरिंग करें। उसी भट्टे में, उसी स्थिति में और उसी फायरिंग शेड्यूल के साथ इच्छित कोन तक फायर करें। भट्टों में अक्सर गर्म और ठंडे क्षेत्र होते हैं, जिससे परिणाम बदल जाता है।
- सटीक माप लें। रूलर के बजाय कैलिपर का उपयोग करें। यदि आप ड्राईंग सिकुड़न को फायरिंग सिकुड़न से अलग करना चाहते हैं, तो गीला, पूरी तरह सूखा (bone dry) और पका हुआ तीनों माप लें।
- कई बार का औसत लें। कम से कम तीन बार बनाएँ और उनका औसत लें, ताकि क्ले, भट्टे और आपके माप में होने वाले अंतर सामान्य हो जाएँ।
- किसी भी बदलाव के बाद दोबारा परीक्षण करें। क्ले बॉडी, आपूर्तिकर्ता, बैच या अधिकतम तापमान बदलने पर फिर से परीक्षण करें। कोन या होल्ड समय में छोटा सा बदलाव भी दर बदल सकता है।
- गढ़ने की विधि मायने रखती है। स्लिप-कास्ट, थ्रोन और हाथ से बने टुकड़े अलग-अलग सिकुड़ सकते हैं। कास्टिंग स्लिप, थ्रोन क्ले में कणों की दिशा और हाथ से बनाने में दबाव, इन सभी की भूमिका होती है। उसी विधि से परीक्षण करें जो आप वास्तव में उपयोग करेंगे।
लक्ष्य पके हुए आकार के लिए पैमाना तय करना: इच्छित आकार में सिकुड़न प्रतिशत सीधे न जोड़ें। सिकुड़न गीले आकार का प्रतिशत होती है, इसलिए \(\text{गीला} = \frac{ \text{पका हुआ} }{ 1 - r }\) का उपयोग करें, जहाँ \(r\) दशमलव के रूप में सिकुड़न दर है। उदाहरण के लिए, 12% पर 250 mm के लक्ष्य में 12% जोड़ने पर 280 mm मिलता है। वह फायर होकर \(280 \times 0.88 = 246.4\) mm रह जाएगा, यानी लगभग 3.6 mm छोटा। सही गीला आकार \(\frac{250}{1 - 0.12} \approx 284.1\) mm है।
लक्ष्य पके हुए आकार के लिए आवश्यक गीले आकार
आवश्यक गीला आकार मिलीमीटर में, गीला = पका हुआ ÷ (1 − दर) से निकाला गया और 0.1 mm तक पूर्णांकित किया गया। व्यवहार में, निकटतम मिलीमीटर तक पूर्णांकन आमतौर पर पर्याप्त है (उदाहरण के लिए, 12% पर 250 mm लगभग 284 mm है)।
| लक्ष्य पका हुआ आकार | 6% सिकुड़न | 10% सिकुड़न | 12% सिकुड़न | 15% सिकुड़न |
|---|---|---|---|---|
| 100 mm | 106.4 mm | 111.1 mm | 113.6 mm | 117.6 mm |
| 150 mm | 159.6 mm | 166.7 mm | 170.5 mm | 176.5 mm |
| 250 mm | 266.0 mm | 277.8 mm | 284.1 mm | 294.1 mm |
उदाहरण: 10% सिकुड़न पर 150 mm पके हुए आकार के लिए, गीला = \(\frac{150}{1 - 0.10} = \frac{150}{0.90} \approx 166.7\) mm।
सिकुड़न दर जितनी अधिक होगी, गीले और पके आकार के बीच का अंतर उतना ही बड़ा होगा। मापी गई दर में छोटी त्रुटियाँ बड़े टुकड़ों पर और भी बढ़ जाती हैं, जो अपनी क्ले की दर मापने का एक और कारण है।
अक्सर पूछे जाने वाले सवाल
क्या यह सुखाने की सिकुड़न है या पकाने की? इसे गीले-से-पके तक नापा जाता है, इसलिए यह कुल सिकुड़न (सुखाना और पकाना, दोनों मिलाकर) दर्शाता है।
क्या भट्ठी का तापमान बढ़ाने से सिकुड़न बढ़ती है? हाँ — एक ही मिट्टी को अधिक तापमान (ऊँचे कोन) पर पकाने से बॉडी और अधिक काँच जैसी (vitrify) होती है, जिससे आमतौर पर सिकुड़न बढ़ जाती है।
मुझे कौन-सी इकाई इस्तेमाल करनी चाहिए? कोई भी एक जैसी इकाई चलेगी; आप mm, cm या इंच में नापें, प्रतिशत एक ही रहेगा।