Kil Küçülme Hesaplama nedir?
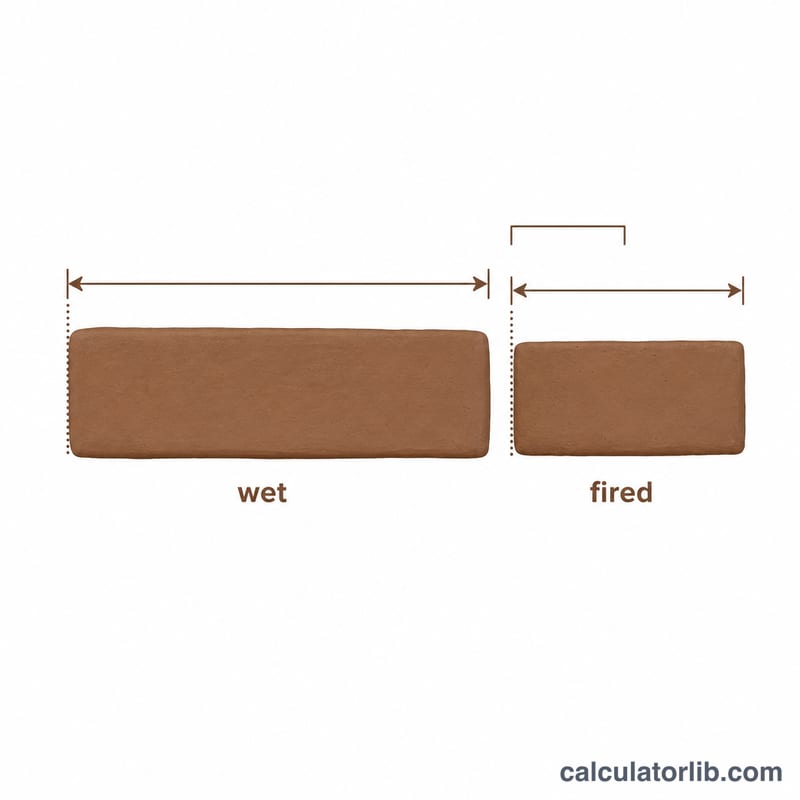
Kil hem kuruma sırasında hem de fırında pişerken küçülür. Toplam doğrusal çekme (küçülme), yeni şekillendirilmiş bir parçanın (yaş/plastik haldeki) boyutunu pişme sonrası boyutuyla karşılaştırır. Bu yüzdeyi bilmek, çömlekçilerin ve seramik sanatçılarının parçaları doğru bitmiş ölçüde yapmasını sağlar — kapaklar, fayanslar, üst üste istiflenmesi gereken yemek takımları ve birbirine oturması gereken ek yerleri için olmazsa olmazdır. Bu araç iki yönde çalışır: bir test çubuğunun çekmesini ölçebilir ya da bilinen bir çamur bünyesi çekme oranından yeni bir parçanın pişmiş boyutunu tahmin edebilirsiniz.
Nasıl kullanılır?
Çekme oranını bulmak için "Çekme oranını bul" seçeneğini işaretleyin, kurutmadan önce ölçtüğünüz yaş boyutu ve pişme sonrası boyutu girin. Pişmiş boyutu tahmin etmek için "Pişmiş boyutu bul" seçeneğini seçin, yaş boyutu ve çamur bünyenizin bilinen çekme yüzdesini girin. Tutarlı bir ölçü kullanın (kurutmadan önce işaretlenmiş 100 mm'lik bir test çubuğu çömlekçilikte standarttır).
Formül açıklaması
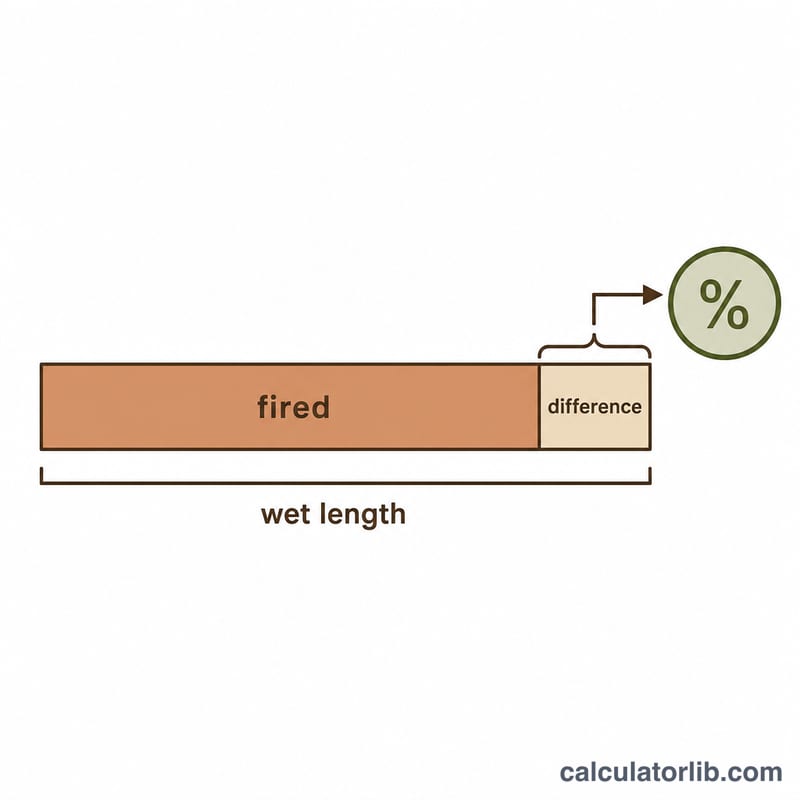
Çekme yüzdesi, boydaki değişimin ilk yaş boya bölünmesiyle elde edilir ve yüzde olarak ifade edilir:
$$\text{Çekme} = \frac{\text{yaş} - \text{pişmiş}}{\text{yaş}} \times 100\%$$
Formülü düzenlersek, pişmiş boyut şuna eşittir: $$\text{pişmiş} = \text{yaş} \times \left(1 - \frac{\text{çekme \%}}{100}\right)$$ Çoğu stoneware (taş çamuru) ve porselen bünyesi toplamda %10 ile %15 arasında küçülür.
Örnek hesaplama
Yaş bir levhanın üzerine 100 mm'lik bir çizgi çiziyorsunuz. Pişme sonrasında bu çizgi 88 mm ölçülüyor. Çekme: $$\frac{100 - 88}{100} \times 100 = 12\%$$ Daha sonra bu çamurla tam 250 mm genişliğinde pişmiş bir tabak yapmak isterseniz, yaş halde \(250 \div (1 - 0{,}12) \approx 284\) mm yapmalısınız.
Kil Tipine Göre Tipik Çekme Oranları ve Pişirme Aralığı
Toplam doğrusal çekme, ıslak (plastik) boyuttan tam pişmiş boyuta kadar ölçülür. Kurutma çekmesini ve pişirme çekmesini içerir. Aşağıdaki değerler yaklaşık, genel aralıklardır. Koni numaraları Orton piro-konik ölçeğine atıfta bulunur.
| Kil gövdesi | Tipik pişirme aralığı | Tipik toplam doğrusal çekme (ıslaktan pişmişe) |
|---|---|---|
| Toprak kap (earthenware) | Koni 06–04 | yaklaşık %5–8 |
| Orta sıcaklık taşı (stoneware) | Koni 5–6 | yaklaşık %8–12 |
| Yüksek sıcaklık taşı (stoneware) | Koni 9–10 | yaklaşık %11–14 |
| Porselen | Koni 6–10 | yaklaşık %13–16 |
| Kağıt kili / raku gövdeleri | Temel kile bağlı olarak değişir | yaklaşık %6–10 |
Önemli: Bu aralıklar yaklaşıktır ve üreticiye, şamot (grog) içeriğine, tane boyutuna, şekillendirme yöntemine ve gerçek tepe sıcaklığına göre değişir. Kilinizin en güvenilir değeri, kendi fırınınızda pişirilmiş bir test çubuğuyla kendi ölçtüğünüz değerdir.
Hesap makinesi \(\text{Çekme} = \frac{ \text{Islak} - \text{Pişmiş} }{ \text{Islak} } \times 100\%\) formülünü kullanır. Örneğin, pişirme sonrası 88 mm ölçülen 100 mm ıslak çizgi \(\frac{100 - 88}{100} \times 100\% = 12\%\) çekmiştir.
Doğru Çekme Testi İçin Pratik İpuçları
- Tek kil partisi kullanın. Test parçalarını, çalışmanızla aynı partiden ve aynı nem içeriğiyle yapın. Daha ıslak kil, kururken daha fazla çeker.
- Referans çizgisi çizin. Yaklaşık 10–15 mm kalınlığında bir parça basın ve kil tazeyken içine 100 mm'lik bir çizgi çizin. 100 mm'lik bir çizgi yüzdeyi okumayı kolaylaştırır.
- Gerçek işinizdeki gibi pişirin. Hedeflenen koniye kadar, aynı fırında, aynı konumda ve aynı pişirme programıyla pişirin. Fırınlarda genellikle sıcak ve soğuk bölgeler bulunur, bu da sonucu değiştirir.
- Hassas ölçün. Cetvel yerine kumpas kullanın. Kurutma çekmesini pişirme çekmesinden ayırmak istiyorsanız ıslak, tam kuru ve pişmiş hâlini ölçün.
- Birden fazla çubuğun ortalamasını alın. En az üç tane yapın ve kilden, fırından ve ölçümünüzden kaynaklanan değişimleri azaltmak için ortalamasını alın.
- Her değişiklikten sonra yeniden test edin. Kil gövdesini, tedarikçiyi, partiyi veya tepe sıcaklığını değiştirdiğinizde yeniden test yapın. Koni veya tutma süresindeki küçük bir değişiklik bile oranı kaydırabilir.
- Şekillendirme yöntemi önemlidir. Kalıba dökülen, çarkta şekillendirilen ve elle yapılan parçalar farklı çekebilir. Kalıp sıvısı, çarkta kilin tanelerinin dizilimi ve elle şekillendirmede sıkıştırma rol oynar. Gerçekte kullanacağınız yöntemle test edin.
Hedef pişmiş boyuta ölçeklendirme: Çekme yüzdesini istediğiniz boyuta doğrudan eklemeyin. Çekme, ıslak boyutun bir yüzdesidir, bu yüzden $$\text{Islak} = \frac{ \text{Pişmiş} }{ 1 - r }$$ formülünü kullanın; burada \(r\), ondalık olarak çekme oranıdır. Örneğin, %12 çekmeli 250 mm'lik bir hedef için 12% eklemek 280 mm verir. Bu, \(280 \times 0.88 = 246.4\) mm pişecek, yani yaklaşık 3.6 mm daha küçük olacaktır. Doğru ıslak boyut \(\frac{250}{1 - 0.12} \approx 284.1\) mm'dir.
Hedef Pişmiş Boyut İçin Gereken Islak Boyutlar
Gereken ıslak boyut milimetre cinsinden, ıslak = pişmiş ÷ (1 − oran) formülüyle hesaplanır ve 0,1 mm'ye yuvarlanır. Pratikte, en yakın milimetreye yuvarlamak genellikle yeterlidir (örneğin, %12 çekmeli 250 mm yaklaşık 284 mm'dir).
| Hedef pişmiş boyut | %6 çekme | %10 çekme | %12 çekme | %15 çekme |
|---|---|---|---|---|
| 100 mm | 106,4 mm | 111,1 mm | 113,6 mm | 117,6 mm |
| 150 mm | 159,6 mm | 166,7 mm | 170,5 mm | 176,5 mm |
| 250 mm | 266,0 mm | 277,8 mm | 284,1 mm | 294,1 mm |
Örnek: %10 çekmeli 150 mm pişmiş boyut için ıslak = \(\frac{150}{1 - 0.10} = \frac{150}{0.90} \approx 166.7\) mm.
Çekme oranı arttıkça ıslak ve pişmiş boyut arasındaki fark büyür. Ölçülen orandaki küçük hatalar büyük parçalarda da büyütülür; bu, kendi kilinizin oranını ölçmenin bir başka nedenidir.
Sıkça Sorulan Sorular
Bu kuruma çekmesi mi yoksa pişme çekmesi mi? Yaştan pişmişe ölçüldüğü için toplam çekmeyi (kuruma ile pişmenin birleşimini) kapsar.
Daha yüksek pişirme sıcaklığı çekmeyi artırır mı? Evet — aynı çamuru daha yüksek sıcaklıkta (daha yüksek konide) pişirmek, bünye camlaştıkça genellikle çekmeyi artırır.
Hangi birimi kullanmalıyım? Tutarlı olduğu sürece herhangi bir birim işe yarar; ister mm, ister cm, ister inç ile ölçün, yüzde aynı çıkar.