什麼是陶土收縮率計算器?
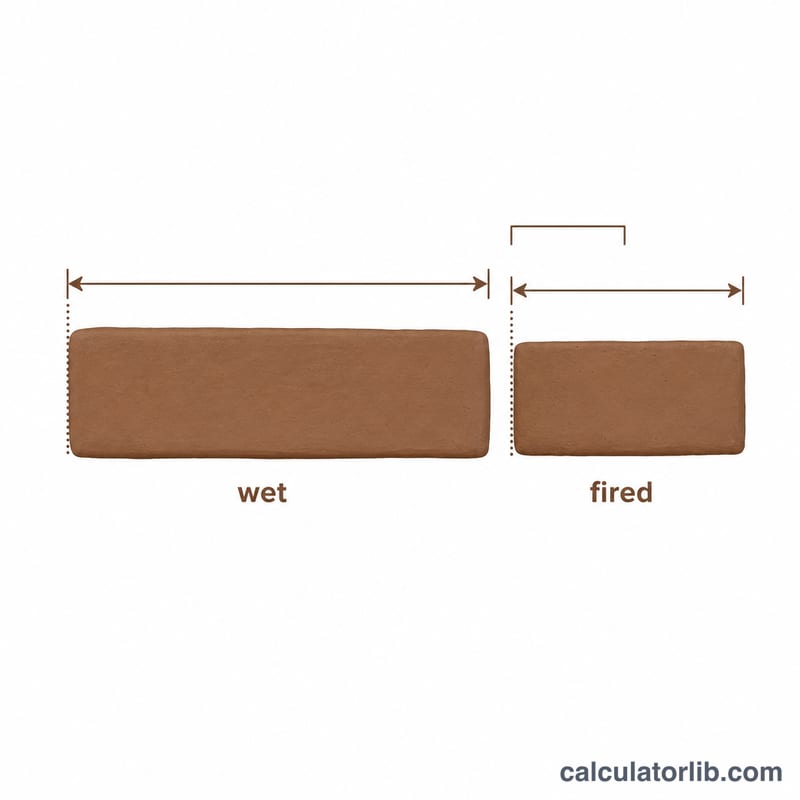
陶土在乾燥過程中會收縮,進窯燒成時又會再縮一次。所謂的線性收縮率,就是把剛拉坯或成形完成的作品(濕坯/可塑狀態)尺寸,和燒成後的尺寸相互比較。掌握這個百分比,陶藝工作者就能讓成品落在正確的尺寸——對於壺蓋、磁磚、要能堆疊的餐具,以及必須密合的接合處來說尤其關鍵。本工具支援兩種用法:量測試片條的收縮率,或依已知泥料的收縮率預測新作品燒成後的大小。
使用方法
若要計算收縮率,請選擇「計算收縮率」,輸入乾燥前量到的濕坯尺寸,以及燒成後的尺寸。若要預測燒成尺寸,請選擇「計算燒成尺寸」,輸入濕坯尺寸與你所用泥料已知的收縮百分比。建議使用統一的量測方式(在乾燥前於坯體上標出一段 100 mm 的測試線,是陶藝界的標準做法)。
公式解析
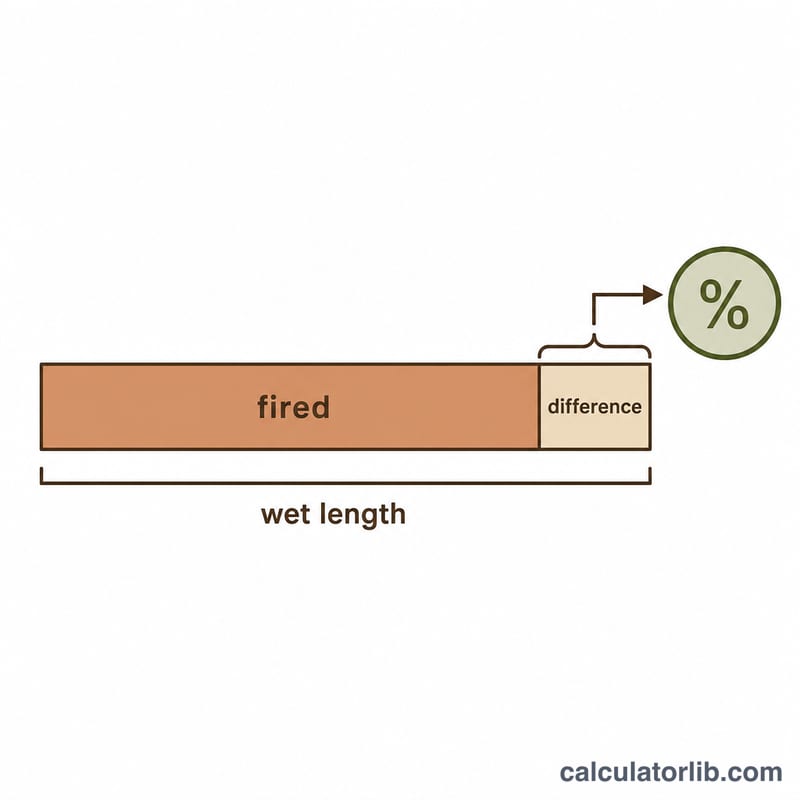
收縮百分比,是長度的變化量除以原本的濕坯長度,再換算成百分比:
$$\text{收縮率 \%} = \frac{\text{濕坯尺寸} - \text{燒成尺寸}}{\text{濕坯尺寸}} \times 100$$
移項後,燒成尺寸等於 \(\text{濕坯尺寸} \times \left(1 - \frac{\text{收縮率\%}}{100}\right)\)。大多數的炻器(stoneware)與瓷器泥料,總收縮率介於 10% 到 15% 之間。
實例演算
你在一塊濕泥板上刻出一條 100 mm 的線。燒成後量得 88 mm。收縮率 $$= \frac{100 - 88}{100} \times 100 = \mathbf{12\%}$$ 如果你之後想用同一款泥料做出燒成後剛好 250 mm 寬的盤子,那麼濕坯就要做到 \(250 \div (1 - 0.12) \approx 284\) mm。
典型黏土坯體與燒成溫度範圍的收縮率
總線性收縮率是從濕坯(可塑狀態)尺寸量到完全燒成後的尺寸,包含乾燥收縮與燒成收縮。以下數值為約略的一般範圍。錐號指的是 Orton 測溫錐刻度。
| 黏土坯體 | 典型燒成範圍 | 典型總線性收縮率(濕坯至燒成) |
|---|---|---|
| 陶土 | 錐號 06–04 | 約 5–8% |
| 中溫炻器 | 錐號 5–6 | 約 8–12% |
| 高溫炻器 | 錐號 9–10 | 約 11–14% |
| 瓷土 | 錐號 6–10 | 約 13–16% |
| 紙黏土/樂燒坯體 | 依基礎黏土而異 | 約 6–10% |
重要:這些範圍只是約略值,會因製造商、熟料(grog)含量、顆粒大小、成型方式及實際最高溫度而有所不同。要取得你所用黏土可靠的數值,唯一方法是在自己的窯中燒製試條,並親自量測。
計算公式為 \(\text{收縮率} = \frac{ \text{濕坯} - \text{燒成} }{ \text{濕坯} } \times 100\%\)。例如,一條 100 mm 的濕坯線燒成後量得 88 mm,表示已收縮 \(\frac{100 - 88}{100} \times 100\% = 12\%\)。
精確測試收縮率的實用建議
- 使用同一批黏土。試片應取自與你的作品相同的同一批黏土,並保持相同含水量。含水較多的黏土在乾燥時收縮較大。
- 刻畫參考線。趁黏土仍濕軟時,壓出一片約 10–15 mm 厚的試片,並在上面刻畫一條 100 mm 的線。使用 100 mm 的線,百分比便容易讀取。
- 以實際作品的條件燒成。以預定錐號、在同一座窯、同一位置並使用相同的燒成程序進行燒製。窯內常有高溫區與低溫區之分,這會影響結果。
- 精確量測。使用游標卡尺而非直尺。若想區分乾燥收縮與燒成收縮,請分別量測濕坯、完全乾燥及燒成後的尺寸。
- 取多條試條的平均值。至少製作三條並取平均,以減少黏土、窯爐與量測過程所造成的差異。
- 任何改變後都要重新測試。更換黏土坯體、供應商、批次或最高溫度時,都應重新測試。即使錐號或恆溫時間只有小幅改變,收縮率也可能隨之變動。
- 成型方式很重要。注漿成型、拉坯與手捏成型的作品,收縮情形可能不同。注漿泥漿、拉坯時的顆粒排列以及手捏時的壓實都會產生影響。請以你實際會採用的成型方式進行測試。
換算至目標燒成尺寸:不要直接把收縮率百分比加到你想要的尺寸上。收縮率是以濕坯尺寸為基準的百分比,因此應使用 $$\text{濕坯} = \frac{ \text{燒成} }{ 1 - r }$$,其中 \(r\) 為以小數表示的收縮率。例如,目標尺寸為 250 mm、收縮率為 12% 時,若直接加上 12% 會得到 280 mm,但這樣燒成後會變成 \(280 \times 0.88 = 246.4\) mm,小了約 3.6 mm。正確的濕坯尺寸為 \(\frac{250}{1 - 0.12} \approx 284.1\) mm。
達到目標燒成尺寸所需的濕坯尺寸
所需濕坯尺寸以毫米計,依公式濕坯 = 燒成 ÷ (1 − 收縮率) 計算,並四捨五入至 0.1 mm。實際操作中,四捨五入至最接近的毫米通常已足夠(例如,250 mm 在 12% 收縮率下約為 284 mm)。
| 目標燒成尺寸 | 6% 收縮率 | 10% 收縮率 | 12% 收縮率 | 15% 收縮率 |
|---|---|---|---|---|
| 100 mm | 106.4 mm | 111.1 mm | 113.6 mm | 117.6 mm |
| 150 mm | 159.6 mm | 166.7 mm | 170.5 mm | 176.5 mm |
| 250 mm | 266.0 mm | 277.8 mm | 284.1 mm | 294.1 mm |
範例:若目標燒成尺寸為 150 mm、收縮率為 10%,則濕坯尺寸 = \(\frac{150}{1 - 0.10} = \frac{150}{0.90} \approx 166.7\) mm。
收縮率越高,濕坯與燒成尺寸之間的差距就越大。量測收縮率時的小誤差,在大型作品上也會被放大,這也是為什麼要測量自己黏土收縮率的另一個理由。
常見問題
這算的是乾燥收縮還是燒成收縮?由於是以濕坯到燒成的尺寸來量測,因此涵蓋的是總收縮率(乾燥收縮加上燒成收縮的合計)。
燒成溫度越高,收縮會越大嗎?會的——同一款泥料燒得越高(更高的錐號 cone),通常隨著坯體玻化程度提高,收縮也會越大。
我該用什麼單位?只要前後單位一致即可;無論你用 mm、cm 還是英吋來量,算出的百分比都相同。