什么是陶土收缩率计算器?
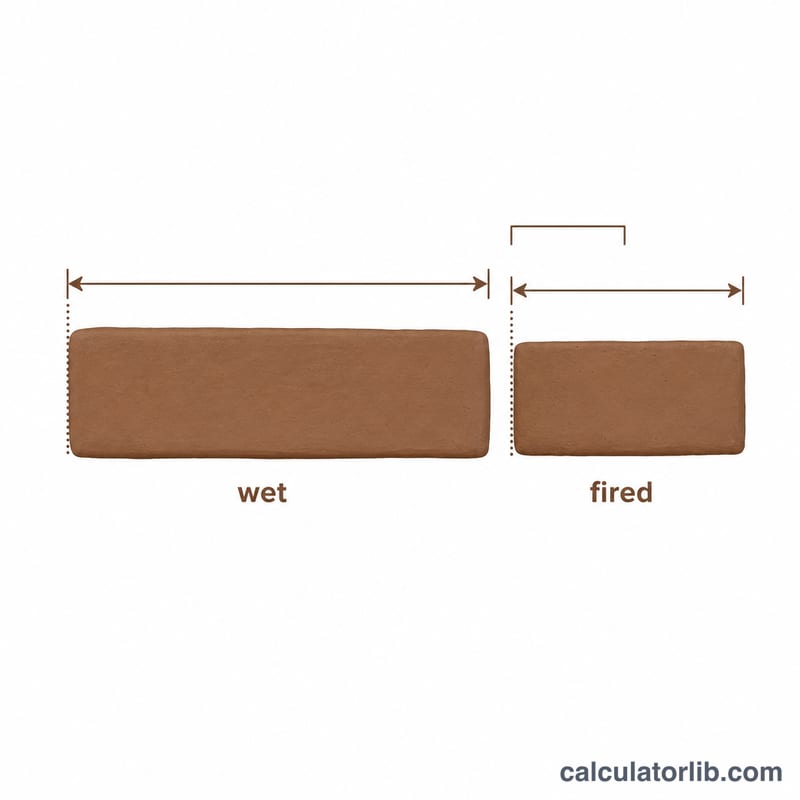
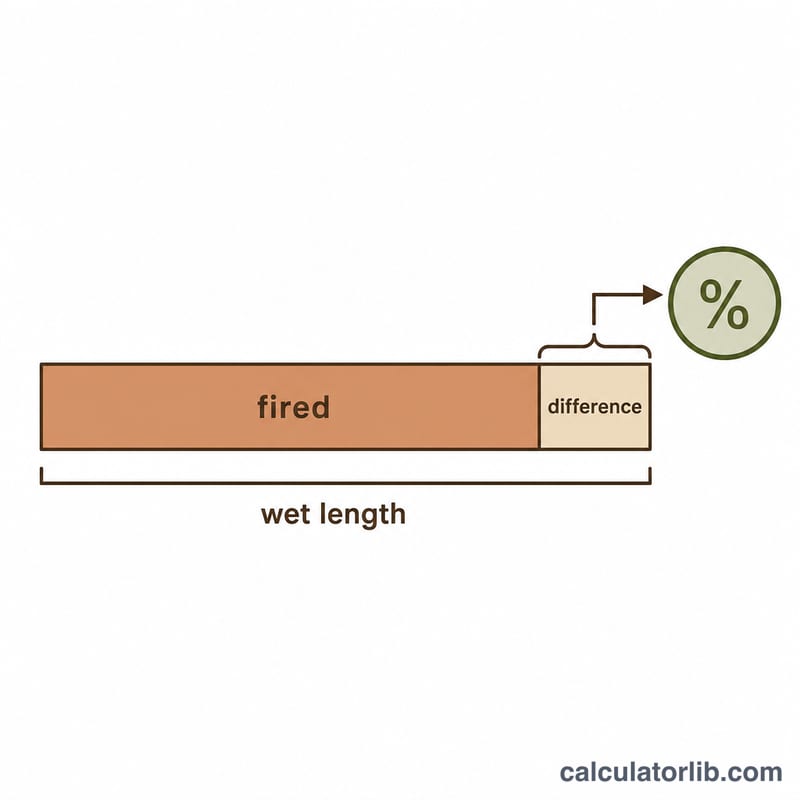
陶土在干燥时会收缩,入窑烧成时又会再次收缩。所谓线性收缩率,就是把刚拉坯或成型的坯体(湿坯/可塑状态)尺寸与烧成后的尺寸做对比。掌握这个百分比,陶艺师和手作者就能精准把握成品的最终大小——这对于壶盖、瓷砖、需要叠放的餐具以及必须严丝合缝的接合处来说尤为关键。本工具支持两种用法:测算试条的收缩率,或根据某种泥料已知的收缩率来预测新坯体的烧成尺寸。
使用方法
若要求收缩率,请选择「求收缩率」,填入干燥前量好的湿坯尺寸和烧成后的尺寸。若要预测烧成尺寸,请选择「求烧成尺寸」,填入湿坯尺寸以及该泥料的已知收缩百分比。务必使用统一的测量基准(在干燥前划出一条 100 mm 的标记试条,是陶艺界通行的标准做法)。
公式详解
收缩率等于长度变化量除以原始湿坯长度,再换算成百分比:
$$\text{收缩率(\%)} = \frac{\text{湿坯尺寸} - \text{烧后尺寸}}{\text{湿坯尺寸}} \times 100$$
反过来推算,烧成尺寸等于 $$\text{烧成尺寸} = \text{湿坯尺寸} \times \left(1 - \frac{\text{收缩率\%}}{100}\right)$$。大多数炻器(stoneware)和瓷器(porcelain)泥料的总收缩率在 10% 到 15% 之间。
实例演算
你在湿泥板上划出一条 100 mm 的线。烧成后量得 88 mm。收缩率 $$= \frac{100 - 88}{100} \times 100 = \mathbf{12\%}$$。若日后想用同一种泥料做出宽度恰好 250 mm 的成品盘子,那么湿坯就要做到 \(250 \div (1 - 0.12) \approx 284\) mm。
典型粘土坯体与烧成温度范围的收缩率
总线性收缩是从湿坯(可塑态)尺寸测量到完全烧成后的尺寸。它包括干燥收缩和烧成收缩。以下数值为近似的一般范围。锥号指的是Orton测温锥标度。
| 坯体 | 典型烧成温度范围 | 典型总线性收缩(从湿坯到烧成) |
|---|---|---|
| 陶土 | 锥06–04 | 约5–8% |
| 中温炻器 | 锥5–6 | 约8–12% |
| 高温炻器 | 锥9–10 | 约11–14% |
| 瓷土 | 锥6–10 | 约13–16% |
| 纸泥/乐烧坯体 | 随基础黏土而变化 | 约6–10% |
重要提示:这些范围为近似值,会因制造商、熟料(grog)含量、颗粒大小、成型方法及实际最高温度而有所不同。对于您的黏土,唯一可靠的数值是您在自己窑炉中烧制试条后自行测得的数值。
计算器使用\(\text{收缩率} = \frac{ \text{湿尺寸} - \text{烧成后尺寸} }{ \text{湿尺寸} } \times 100\%\)。例如,一条100 mm的湿线烧成后测得为88 mm,则其收缩了\(\frac{100 - 88}{100} \times 100\% = 12\%\)。
准确进行收缩测试的实用建议
- 使用同一批次的黏土。用与您作品相同批次、含水量相同的黏土制作测试片。较湿的黏土在干燥时收缩更大。
- 刻画参考线。将约10–15 mm厚的泥片压平,趁黏土仍然湿润时在其上刻一条100 mm的线。100 mm的线便于直接读出百分比。
- 按实际作品的方式烧制。在同一窑炉、相同位置、使用相同烧成曲线,烧至预定锥号。窑炉常有高温区和低温区,这会改变结果。
- 精确测量。使用卡尺而非直尺。若要区分干燥收缩与烧成收缩,应分别测量湿坯、全干坯和烧成后的尺寸。
- 对多根试条取平均值。至少制作三根并取平均值,以平滑黏土、窑炉及测量过程中的差异。
- 任何改变后都要重新测试。更换黏土坯体、供应商、批次或最高温度时都应重新测试。即使锥号或保温时间的细微变化也可能改变收缩率。
- 成型方法很重要。注浆成型、拉坯和手工成型的作品收缩可能不同。注浆泥浆、拉坯黏土中的颗粒排列以及手工成型时的压实都会产生影响。请用您实际将使用的成型方法进行测试。
按目标烧成尺寸换算:不要简单地把收缩百分比加到您想要的尺寸上。收缩是相对于湿坯尺寸的百分比,因此应使用$$\text{湿尺寸} = \frac{ \text{烧成尺寸} }{ 1 - r }$$,其中\(r\)为小数形式的收缩率。例如,目标尺寸为250 mm、收缩率为12%时,若直接加上12%得到280 mm,烧成后将变为\(280 \times 0.88 = 246.4\) mm,约小3.6 mm。正确的湿坯尺寸应为\(\frac{250}{1 - 0.12} \approx 284.1\) mm。
达到目标烧成尺寸所需的湿坯尺寸
所需湿坯尺寸(单位为毫米),按湿坯尺寸 = 烧成尺寸 ÷ (1 − 收缩率) 计算,并四舍五入至0.1 mm。实际操作中,四舍五入到最接近的毫米通常已足够(例如,250 mm在12%收缩率下约为284 mm)。
| 目标烧成尺寸 | 6%收缩率 | 10%收缩率 | 12%收缩率 | 15%收缩率 |
|---|---|---|---|---|
| 100 mm | 106.4 mm | 111.1 mm | 113.6 mm | 117.6 mm |
| 150 mm | 159.6 mm | 166.7 mm | 170.5 mm | 176.5 mm |
| 250 mm | 266.0 mm | 277.8 mm | 284.1 mm | 294.1 mm |
示例:对于收缩率为10%的150 mm烧成尺寸,湿坯尺寸为\(\frac{150}{1 - 0.10} = \frac{150}{0.90} \approx 166.7\) mm。
收缩率越高,湿坯与烧成尺寸之间的差距就越大。测量收缩率时的小误差在大件作品上会被放大,这也是需要测量自己黏土收缩率的另一个原因。
常见问题
这算的是干燥收缩还是烧成收缩?由于是从湿坯量到烧后,它涵盖的是总收缩(干燥收缩加烧成收缩的合计)。
烧成温度越高,收缩率会越大吗?会的——同一种泥料烧得越高(升锥号),随着坯体玻化,收缩率通常会随之增大。
应该用什么单位?只要前后保持一致,任何单位都可以;无论用毫米、厘米还是英寸来量,得出的百分比都是相同的。