什么是异星工厂的产能配比?
在《异星工厂》(Factorio)中,每个配方在制作速度为 1 时都需要固定的秒数才能完成一次制作。产能配比,就是告诉你要建造多少台机器,才能让产出满足工厂的需求。这个计算器可以把“每分钟目标产量”换算成所需机器数量,同时显示产出占用了多少传送带运力。
如何使用这个计算器
先填写目标产量、游戏内提示框里显示的配方时间,以及每次制作产出的物品数量。然后设置机器的制作速度(例如组装机 2 为 0.75,组装机 3 为 1.25,速度匹配的石炉或钢炉为 1),以及插件带来的产能加成。最后选择传送带类型,即可看到产出占满了多少传送带。
公式说明
所需机器数量为:
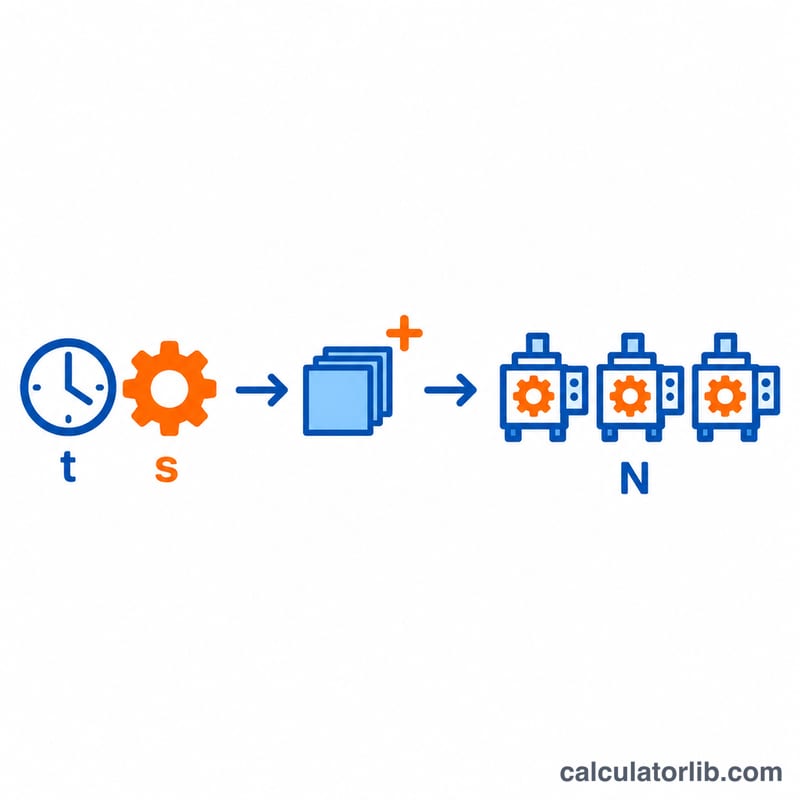
$$N = \frac{T}{60 \times O \times (1+p)} \times \frac{t}{s}$$其中 \(T\) 是每分钟目标产量,\(O\) 是每次制作的产出数量,\(p\) 是以小数表示的产能加成,\(t\) 是配方时间(秒),\(s\) 是制作速度。第一个分数表示每秒所需的制作次数;再乘以 \(t/s\),就得到需要保持满负荷运转的机器数量。由于机器不可能只建一部分,所以结果要向上取整。
计算示例
假设你想用石炉每分钟生产 120 个铁板(配方时间 3.2 秒,速度 1,每次制作产出 1 个铁板,无产能加成)。
$$N = \frac{120}{60 \times 1 \times 1} \times \frac{3.2}{1} = 2 \times 3.2 = 6.4$$向上取整后需要 7 台熔炉,每分钟可产出 \(7 imes 18.75 = 131.25\) 个铁板。机器利用率为 \(6.4 / 7 \approx 91.4\%\),产出占用了黄带的 \(2/15 \approx 13.3\%\)。
Factorio 中装配机与熔炉的合成速度
公式中的合成速度 \(s\) 是配方时间的倍率:速度为 2 的机器完成一个配方所需时间是列出时间的一半。下表数值适用于原版 Factorio 1.1。
| 机器 | 合成速度 | 模块槽位 |
|---|---|---|
| 装配机 1 | 0.5 | 0 |
| 装配机 2 | 0.75 | 2 |
| 装配机 3 | 1.25 | 4 |
| 石炉 | 1 | 0 |
| 钢炉 | 2 | 0 |
| 电炉 | 2 | 2 |
| 化工厂 | 1 | 3 |
| 炼油厂 | 1 | 3 |
生产力模块
| 模块 | 生产力加成 | 速度惩罚 |
|---|---|---|
| 生产力模块 1 | +4% | −5% |
| 生产力模块 2 | +6% | −10% |
| 生产力模块 3 | +10% | −15% |
各槽位的加成和惩罚会累加。例如,装有四个生产力模块 3 的装配机 3 具有 +40% 生产力和 −60% 速度,因此其有效合成速度为 \(1.25 \times (1 - 0.60) = 0.5\)。请在合成速度栏中填入该有效速度,在生产力加成栏中填入总加成(此处为 40)。
注意:这些数值适用于原版 Factorio 1.1。模组以及 Factorio 2.0 版本可能会改变合成速度、模块效果和槽位数量,请核对你所用的版本。生产力模块也只能用于特定配方(主要是中间产品)。
相同目标下的机器配置对比
机器数量为 \(N = \left\lceil \frac{T}{60 \cdot O \cdot (1+p)} \cdot \frac{t}{s} \right\rceil\),其中 \(O\) 为每次合成的产出物数量,\(p\) 为以小数表示的生产力加成。利用率为未取整的机器数量除以取整后的机器数量。传送带负载为 \(T/(60B)\);目标 900/分钟即 15 个物品/秒,恰好占满黄色传送带(15 个物品/秒),使红色传送带(30 个物品/秒)负载达到 50%,蓝色传送带(45 个物品/秒)负载达到 33.3%。
示例 1:每分钟 900 个铁板(配方时间 3.2 秒,每次合成 1 个铁板)
| 配置 | 有效速度 | 生产力 | 计算 | 机器数 | 利用率 | 传送带负载(黄色) |
|---|---|---|---|---|---|---|
| 石炉 | 1 | 0% | \(\frac{900 \cdot 3.2}{60 \cdot 1} = 48\) | 48 | 100% | 100% |
| 钢炉或电炉 | 2 | 0% | \(\frac{900 \cdot 3.2}{60 \cdot 2} = 24\) | 24 | 100% | 100% |
| 电炉,2× 生产力模块 1(假设) | \(2 \times 0.90 = 1.8\) | +8% | \(\frac{2880}{60 \cdot 1.8 \cdot 1.08} \approx 24.69\) | 25 | 98.8% | 100% |
| 电炉,2× 生产力模块 3(假设) | \(2 \times 0.70 = 1.4\) | +20% | \(\frac{2880}{60 \cdot 1.4 \cdot 1.2} \approx 28.57\) | 29 | 98.5% | 100% |
生产力相关各行为假设情形,仅用于展示计算过程;能否在某配方中使用生产力模块,取决于你的游戏版本和模组。生产力会减少原料消耗:每分钟 900 个铁板在 0% 生产力下需要每分钟 900 个矿石,在 +8% 时约需每分钟 833 个矿石,在 +20% 时需每分钟 750 个矿石(\(900/1.2\))。由于目标仍为每分钟 900 个,生产力不会改变输出传送带的负载。
示例 2:每分钟 900 个电子线路(配方时间 0.5 秒,每次合成 1 个)
此处 \(\frac{T \cdot t}{60} = \frac{900 \cdot 0.5}{60} = 7.5\),因此 \(N = 7.5 / (s \cdot (1+p))\)。
| 配置 | 有效速度 | 生产力 | 计算 | 机器数 | 利用率 | 传送带负载(黄色) |
|---|---|---|---|---|---|---|
| 装配机 1 | 0.5 | 0% | \(7.5 / 0.5 = 15\) | 15 | 100% | 100% |
| 装配机 2 | 0.75 | 0% | \(7.5 / 0.75 = 10\) | 10 | 100% | 100% |
| 装配机 3 | 1.25 | 0% | \(7.5 / 1.25 = \)6 | 6 | 100% | 100% |
| 装配机 3,4× 生产力模块 3 | \(1.25 \times 0.40 = 0.5\) | +40% | \(7.5 / (0.5 \cdot 1.4) \approx 10.71\) | 11 | 97.4% | 100% |
最后一行体现了取舍。4 个生产力模块 3 将原料消耗降至 \(1/1.4 \approx 71.4\%\)(例如每分钟约 643 个铁板而非 900 个,每次合成 1 个铁板),但 −60% 的速度惩罚使机器数量相比普通装配机 3 几乎翻倍(11 台而非 6 台)。如果忘记速度惩罚,按速度 1.25 加 +40% 计算,则得到 \(7.5/(1.25 \cdot 1.4) \approx 4.29\),即 5 台,这对于达到目标来说数量不足。
常见问题
产能加成会减少原料消耗吗?
不会。产能加成是在每次制作时免费多送产物,所以每次制作消耗的原料不变,只是达到同样的目标产量所需的制作次数更少。
为什么利用率低于 100%?
机器数量向上取整后会留出一部分富余产能,所以最后一台机器并不会满负荷工作。
传送带的吞吐量准确吗?
计算器采用原版游戏的标准数值:黄带、红带、蓝带分别为每秒 15、30、45 个物品(双侧合计)。