什麼是異星工廠的生產比例?
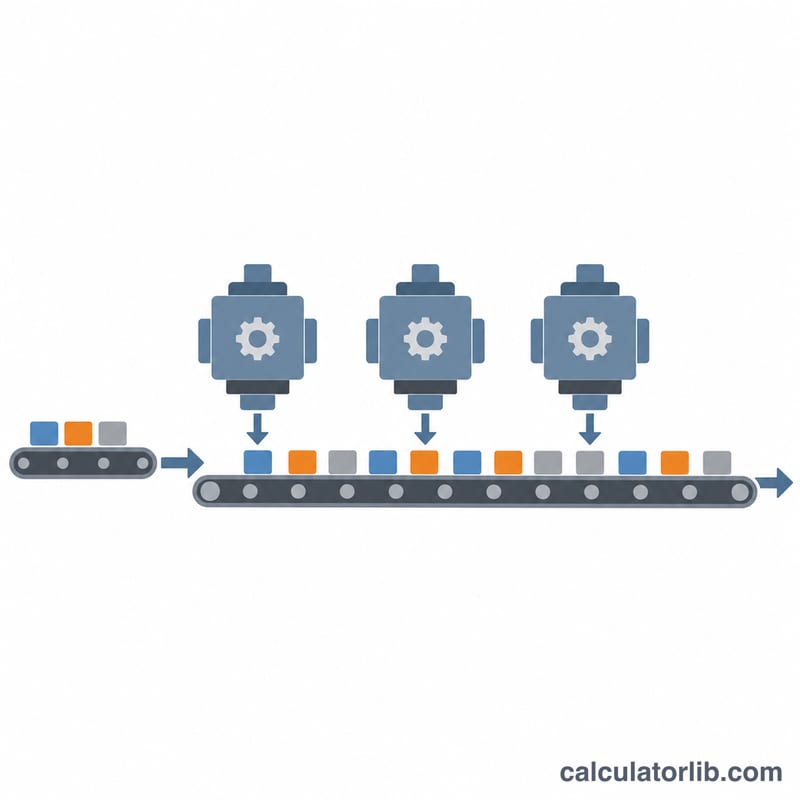
在《異星工廠》(Factorio)裡,每個配方在製作速度為 1 時,都需要固定的秒數才能完成一次。所謂「生產比例」,就是要蓋多少台機器,產出才能剛好滿足工廠的需求。這個計算機可以把「每分鐘目標產量」換算成所需機器數量,同時顯示傳送帶的使用量。
使用方式
先輸入目標產量、遊戲提示視窗中顯示的配方時間,以及每次製作的產出數量。接著設定機器的製作速度(例如組裝機 2 型為 0.75、組裝機 3 型為 1.25、對應速度的石爐或鋼爐為 1),再填入模組帶來的增產加成。最後選擇傳送帶種類,就能看到產出佔了多少帶寬。
公式說明
機器數量的算法如下:
$$N = \frac{T}{60 \times O \times (1+p)} \times \frac{t}{s}$$其中 \(T\) 是每分鐘目標產量,\(O\) 是每次製作的產出數量,\(p\) 是以小數表示的增產加成,\(t\) 是配方時間(秒),\(s\) 是製作速度。前面的分數代表每秒需要的製作次數,再乘上 \(t/s\) 就是需要持續運轉的機器數。由於機器不能只蓋一部分,所以結果會無條件進位。
計算範例
假設你想用石爐每分鐘生產 120 個鐵板(配方時間 3.2 秒、速度 1、每次產出 1 個、無增產)。
$$N = \frac{120}{60 \times 1 \times 1} \times \frac{3.2}{1} = 2 \times 3.2 = 6.4$$無條件進位後需要 7 座熔爐,每分鐘可產出 \(7 imes 18.75 = 131.25\) 個鐵板。機器使用率為 \(6.4 / 7 \approx 91.4\%\),產出佔用黃色傳送帶的 \(2/15 \approx 13.3\%\)。
組裝機與熔爐的製作速度
公式中的製作速度 \(s\) 是配方時間的乘數:速度為 2 的機器會以列出時間的一半完成配方。以下數值適用於原版 Factorio 1.1。
| 機器 | 製作速度 | 模組槽位 |
|---|---|---|
| 組裝機 1 | 0.5 | 0 |
| 組裝機 2 | 0.75 | 2 |
| 組裝機 3 | 1.25 | 4 |
| 石頭熔爐 | 1 | 0 |
| 鋼製熔爐 | 2 | 0 |
| 電力熔爐 | 2 | 2 |
| 化學工廠 | 1 | 3 |
| 石油精煉廠 | 1 | 3 |
生產力模組
| 模組 | 生產力加成 | 速度懲罰 |
|---|---|---|
| 生產力模組 1 | +4% | −5% |
| 生產力模組 2 | +6% | −10% |
| 生產力模組 3 | +10% | −15% |
加成與懲罰會依槽位累加。例如,裝有四個生產力模組 3 的組裝機 3 具有 +40% 生產力與 −60% 速度,因此其有效製作速度為 \(1.25 \times (1 - 0.60) = 0.5\)。請在製作速度欄位輸入此有效速度,並在生產力加成欄位輸入總加成(此處為 40)。
注意:這些數值適用於原版 Factorio 1.1。模組與 Factorio 2.0 版可能會改變製作速度、模組效果與槽位數量,因此請自行確認您的遊戲版本。生產力模組也只能用於特定配方(主要是中間產品)。
比較相同目標的機器配置
機器數量為 \(N = \left\lceil \frac{T}{60 \cdot O \cdot (1+p)} \cdot \frac{t}{s} \right\rceil\),其中 \(O\) 為每次製作的產出數量,\(p\) 為以小數表示的生產力加成。利用率為未取整的數量除以取整後的數量。帶載量為 \(T/(60B)\);目標 900/分鐘即 15 個物品/秒,這會把黃色輸送帶(15 個物品/秒)完全填滿,使紅色輸送帶(30 個物品/秒)負載 50%,藍色輸送帶(45 個物品/秒)負載 33.3%。
範例 1:每分鐘 900 個鐵板(配方時間 3.2 秒,每次製作 1 個鐵板)
| 配置 | 有效速度 | 生產力 | 計算 | 機器數 | 利用率 | 帶載量(黃色) |
|---|---|---|---|---|---|---|
| 石頭熔爐 | 1 | 0% | \(\frac{900 \cdot 3.2}{60 \cdot 1} = 48\) | 48 | 100% | 100% |
| 鋼製或電力熔爐 | 2 | 0% | \(\frac{900 \cdot 3.2}{60 \cdot 2} = 24\) | 24 | 100% | 100% |
| 電力熔爐,2× 生產力模組 1(假設性) | \(2 \times 0.90 = 1.8\) | +8% | \(\frac{2880}{60 \cdot 1.8 \cdot 1.08} \approx 24.69\) | 25 | 98.8% | 100% |
| 電力熔爐,2× 生產力模組 3(假設性) | \(2 \times 0.70 = 1.4\) | +20% | \(\frac{2880}{60 \cdot 1.4 \cdot 1.2} \approx 28.57\) | 29 | 98.5% | 100% |
生產力的列是假設性的。它們只說明算式,而某個配方是否允許使用生產力模組,取決於您的遊戲版本與模組。生產力會減少原料用量:每分鐘 900 個鐵板在 0% 時需要 900 個礦石/分鐘,在 +8% 時約需 833 個礦石/分鐘,在 +20% 時需要 750 個礦石/分鐘(\(900/1.2\))。由於目標仍為每分鐘 900 個,生產力不會改變產出輸送帶的負載。
範例 2:每分鐘 900 個電子電路(配方時間 0.5 秒,每次製作 1 個)
此處 \(\frac{T \cdot t}{60} = \frac{900 \cdot 0.5}{60} = 7.5\),因此 \(N = 7.5 / (s \cdot (1+p))\)。
| 配置 | 有效速度 | 生產力 | 計算 | 機器數 | 利用率 | 帶載量(黃色) |
|---|---|---|---|---|---|---|
| 組裝機 1 | 0.5 | 0% | \(7.5 / 0.5 = 15\) | 15 | 100% | 100% |
| 組裝機 2 | 0.75 | 0% | \(7.5 / 0.75 = 10\) | 10 | 100% | 100% |
| 組裝機 3 | 1.25 | 0% | \(7.5 / 1.25 = \)6 | 6 | 100% | 100% |
| 組裝機 3,4× 生產力模組 3 | \(1.25 \times 0.40 = 0.5\) | +40% | \(7.5 / (0.5 \cdot 1.4) \approx 10.71\) | 11 | 97.4% | 100% |
最後一列顯示了取捨。四個生產力模組 3 將原料消耗降至 \(1/1.4 \approx 71.4\%\)(例如每分鐘約 643 個鐵板,而非 900 個,每次製作 1 個鐵板),但 −60% 的速度懲罰與普通組裝機 3 相比,使機器數量幾乎翻倍(11 台,而非 6 台)。如果您忘記了懲罰,改用速度 1.25 並加上 +40%,您會得到 \(7.5/(1.25 \cdot 1.4) \approx 4.29\),即 5 台機器,這對達成目標來說數量太少。
常見問題
增產會減少原料消耗嗎?
不會。增產是每次製作額外免費送出產品,每次製作消耗的原料不變,但要達到同樣的目標產量,所需的製作次數會變少。
為什麼使用率不到 100%?
機器數量必須進位成整數,會多出一些閒置產能,所以最後一台機器不會滿載運作。
傳送帶的運量準確嗎?
本計算機採用原版遊戲的標準數值:黃色、紅色、藍色傳送帶(雙側合計)分別為每秒 15、30、45 個物品。