ما هو انكماش المواد؟
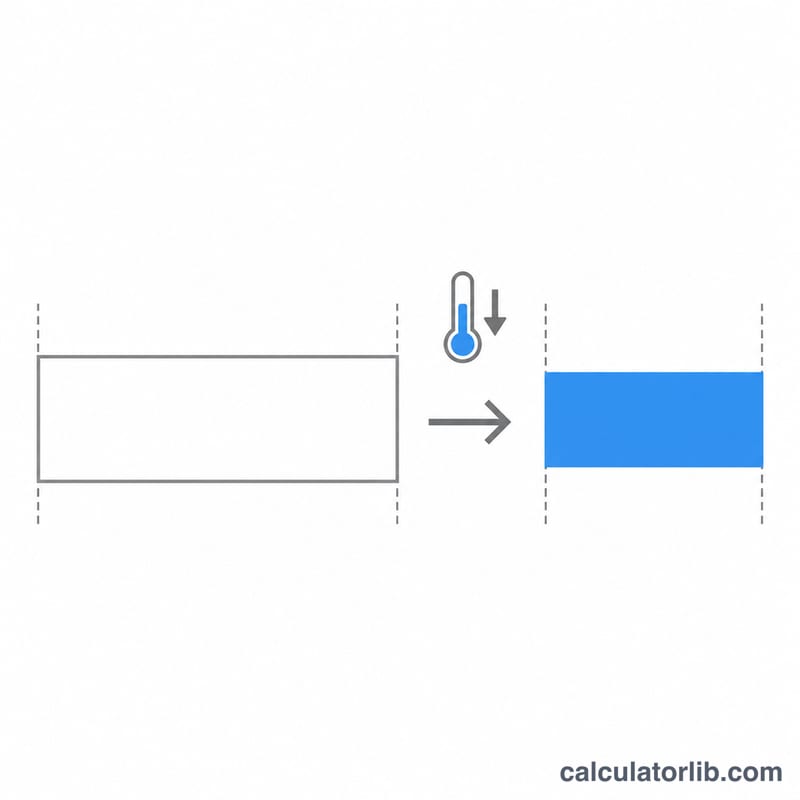
تتقلّص معظم المواد ويصغر حجمها أثناء تصلّبها. فالطين ينكمش عند جفافه ثم ينكمش مرة أخرى داخل الفرن، والمصبوبات المعدنية تتقلّص وهي تبرد من درجة حرارة الصب، أما اللدائن المحقونة فتنكمش لحظة تجمّد المصهور. وللحصول على قطعة بالمقاس الصحيح، لا بد أن يُصنع القالب أو النموذج أكبر قليلاً من القطعة النهائية. وتعمل هذه الحاسبة في الاتجاهين معاً: فهي تحسب نسبة الانكماش انطلاقاً من قياسين، كما تحدّد المقاس الذي يجب أن يكون عليه القالب للوصول إلى مقاس مستهدف.
كيفية استخدام الحاسبة
اختر الوضع أولاً. فإذا أردت قياس الانكماش، أدخل بُعد القالب (أو البُعد المبلل/الأخضر) والبُعد النهائي. وإذا أردت تصميم قالب، أدخل البُعد النهائي المستهدف والانكماش المتوقع. ثم اختر الأساس الذي يُحسب عليه الانكماش؛ فعادةً ما يعبّر الخزّافون واختبارات المختبر عن الانكماش كنسبة مئوية من المقاس الأصلي، بينما يعبّر عنه صانعو النماذج الذين يستعملون مسطرة الانكماش كنسبة مئوية من المقاس النهائي. ويمكنك استخدام أي وحدة طول، شرط أن يستعمل القياسان الوحدة نفسها.
المعادلة
إذا رمزنا بـ \(L_m\) إلى بُعد القالب وبـ \(L_f\) إلى البُعد النهائي، فإن الانكماش محسوباً على أساس المقاس الأصلي يكون:
$$S = \frac{L_m - L_f}{L_m} \times 100\%$$وبحل المعادلة لإيجاد مقاس القالب نحصل على \(L_m = L_f / (1 - S/100)\). أما على أساس المقاس النهائي فتصبح الصيغتان \(S = (L_m - L_f)/L_f \times 100\%\) و \(L_m = L_f(1 + S/100)\). ويعطي الأساسان نتيجتين مختلفتين، وتتّسع الفجوة بينهما كلما زاد الانكماش. وكثيراً ما تخرج القطع أصغر من المطلوب بسبب تطبيق قيمة الانكماش على الأساس الخطأ.
مثال محلول
لنفترض أن جسماً طينياً من الحجر الصيني (ستونوير) ينكمش بنسبة 12% من حالته المبللة إلى حالته المحروقة، وأنك تريد كوباً يبلغ ارتفاعه 100 مم بعد الحرق:
$$L_m = \frac{100}{1 - 0.12} = 113.64\,\text{mm}$$ومن الأخطاء الشائعة الاكتفاء بإضافة 12%، وهو ما يعطي 112 مم. فالكوب المشكّل بارتفاع 112 مم سيُحرق لينتهي ارتفاعه عند نحو 98.6 مم فقط.
نسبة الانكماش الخطي المعتادة حسب المادة
يعرض الجدول نطاقات الانكماش الخطي المعتادة للمواد الشائعة، مجمّعةً حسب عملية التصنيع. استخدمها للتقديرات الأولية والمقارنات، لا لتصميم الأدوات النهائية. يخبرك عمود الأساس بالصيغة التي يجب استخدامها. على الأساس الأصلي، يكون الانكماش نسبةً من حجم القالب أو النموذج أو الحجم وهو رطب، ويُحسب \(\text{القالب} = \text{الهدف}/(1-S)\). أما على الأساس النهائي، فالانكماش هامشٌ يُضاف إلى الحجم النهائي للقطعة، ويُحسب \(\text{القالب} = \text{الهدف}\times(1+S)\).
| العملية | المادة | نسبة الانكماش الخطي المعتادة (%) | الأساس المعتاد |
|---|---|---|---|
| سباكة المعادن (في الرمل) | حديد زهر رمادي | ~0.8–1.0 | نهائي (هامش صانع النماذج) |
| سباكة المعادن (في الرمل) | حديد مطاوع (SG) | ~0.5–1.0 | نهائي (هامش صانع النماذج) |
| سباكة المعادن (في الرمل) | فولاذ كربوني | ~1.5–2.0 | نهائي (هامش صانع النماذج) |
| سباكة المعادن (في الرمل) | سبائك الألومنيوم | ~1.0–1.3 | نهائي (هامش صانع النماذج) |
| سباكة المعادن (في الرمل) | نحاس أصفر / برونز | ~1.5 | نهائي (هامش صانع النماذج) |
| الصب بالقالب الضاغط | سبائك الزنك | ~0.5–0.7 | نهائي (هامش على حجم القطعة) |
| الحقن بالقوالب | بولي بروبيلين (PP) | 1.0–2.5 | أصلي (تجويف القالب) |
| الحقن بالقوالب | HDPE | 1.5–3.0 | أصلي (تجويف القالب) |
| الحقن بالقوالب | ABS | 0.4–0.7 | أصلي (تجويف القالب) |
| الحقن بالقوالب | بولي كربونات (PC) | 0.5–0.7 | أصلي (تجويف القالب) |
| الحقن بالقوالب | نايلون 6/6 (غير معبأ) | 0.7–2.0 | أصلي (تجويف القالب) |
| الحقن بالقوالب | أسيتال (POM) | 1.8–2.5 | أصلي (تجويف القالب) |
| الحقن بالقوالب | بوليستايرين (PS) | 0.4–0.7 | أصلي (تجويف القالب) |
| السيراميك (من الرطب إلى المحروق) | فخار | 5–8 | أصلي (الطول وهو رطب/لدن) |
| السيراميك (من الرطب إلى المحروق) | خزف صلب (ستونوير) | 10–13 | أصلي (الطول وهو رطب/لدن) |
| السيراميك (من الرطب إلى المحروق) | بورسلين (خزف صيني) | 12–15 | أصلي (الطول وهو رطب/لدن) |
ملاحظة: هذه القيم إرشادية فقط. يعتمد الانكماش الفعلي على درجة السبيكة أو الراتنج، والمواد المالئة (تنكمش البلاستيكات المحشوة بالزجاج أقل بكثير، وغالباً بشكل مختلف على طول اتجاه التدفق وعرضه)، وسماكة الجدار، ودرجة حرارة القالب والمصهور، وضغط التعبئة، وصلابة الرمل أو القالب، ودرجة حرارة الحرق وجدولها لأجسام الطين. وتُقاس أرقام انكماش قوالب البلاستيك عادةً على قطع اختبار قياسية (مثل ASTM D955 أو ISO 294-4) وقد لا تطابق هندسة قطعتك. قبل قطع الأدوات، راجع ورقة البيانات الفنية للمورّد. والأفضل من ذلك أن تصنع قضيب اختبار أو قطعة تجريبية من مادتك وبعملية التصنيع الخاصة بك، ثم تقيسها.
الأساس الأصلي مقابل الأساس النهائي: مقدار اختلاف حجم القالب
يخص كل صف أدناه قطعةً بحجم مستهدف 100 mm. ينتج حجما القالب من هذه الصيغ:
$$\text{القالب}_{\text{الأصلي}} = \frac{100}{1-S} \qquad \text{القالب}_{\text{النهائي}} = 100\times(1+S)$$يوضح العمودان الأخيران ما يحدث إذا استخدمت الصيغة الخاطئة لرقمك. إذا كان الرقم فعلاً على الأساس الأصلي لكنك استخدمت صيغة الأساس النهائي، تخرج القطعة بحجم \(100(1+S)(1-S) = 100(1-S^2)\)، وهو أصغر من المطلوب. وإذا كان الرقم فعلاً على الأساس النهائي لكنك استخدمت صيغة الأساس الأصلي، تخرج القطعة بحجم \(100/\big((1-S)(1+S)\big) = 100/(1-S^2)\)، وهو أكبر من المطلوب. كل القيم مقرّبة إلى 0.01 mm.
| نسبة الانكماش S | القالب، الأساس الأصلي (mm) | القالب، الأساس النهائي (mm) | الفرق (mm) | حجم القطعة إذا استُخدم رقم الأساس الأصلي على الأساس النهائي (mm) | حجم القطعة إذا استُخدم رقم الأساس النهائي على الأساس الأصلي (mm) |
|---|---|---|---|---|---|
| 1% | 101.01 | 101.00 | 0.01 | 99.99 | 100.01 |
| 2% | 102.04 | 102.00 | 0.04 | 99.96 | 100.04 |
| 5% | 105.26 | 105.00 | 0.26 | 99.75 | 100.25 |
| 8% | 108.70 | 108.00 | 0.70 | 99.36 | 100.64 |
| 12% | 113.64 | 112.00 | 1.64 | 98.56 | 101.46 |
| 15% | 117.65 | 115.00 | 2.65 | 97.75 | 102.30 |
يزداد حجم الخطأ تقريباً مع \(S^2\). عند نسبة 1–2% النموذجية للمعادن والكثير من البلاستيكات، لا يغيّر الأساس النتيجة إلا بمقدار أجزاء من مئة من الملليمتر لكل 100 mm. وغالباً ما يقع ذلك ضمن التسامح المسموح، لكنه قد يظل مهماً للقطع المصبوبة بالحقن عالية الدقة. أما عند مستويات انكماش السيراميك البالغة 12–15%، فإن الخلط بين الأساسين يترك قطعةً طولها 100 mm منحرفةً بنحو 1.5–2.5 mm. وعلى لوح كبير أو مجموعة من القطع المتراكبة، يسهل ملاحظة ذلك. تحقق دائماً من الأساس الذي يستخدمه رقم الانكماش لديك.
الأسئلة الشائعة
هل هذا انكماش خطي أم حجمي؟
إنه انكماش خطي، وهو ما تحتاج إليه لضبط الأبعاد. أما الانكماش الحجمي فيعادل تقريباً ثلاثة أضعاف الانكماش الخطي عندما تكون قيمة الانكماش صغيرة.
ما قيم الانكماش المعتادة؟
على سبيل التقريب: الحديد الزهر نحو 1%، والألمنيوم والصلب نحو 1.3 إلى 2%، والبولي بروبيلين من 1 إلى 2.5%، والأجسام الطينية من 8 إلى 15% من الحالة المبللة إلى المحروقة. واختبر مادتك دائماً بنفسك، لأن القيمة الحقيقية تعتمد على السبيكة ودرجة الراتنج ونوع الجسم الطيني وطريقة التصنيع.
لماذا نصنع قضيب اختبار؟
يتغيّر الانكماش بتغيّر سُمك الجدار ودرجة حرارة الحرق ومعدل التبريد؛ ولذلك فإن قياس قطعة اختبار مصنوعة بالطريقة نفسها التي تُصنع بها قطعتك يعطيك القيمة الأكثر موثوقية.