यह कैलकुलेटर क्या करता है
हर कटिंग टूल कैटलॉग में किसी टूल और वर्कपीस मटीरियल के जोड़े के लिए एक अनुशंसित कटिंग स्पीड (यानी सरफेस स्पीड) दी होती है — जैसे माइल्ड स्टील में कार्बाइड एंड मिल के लिए 120 m/min, या इंपीरियल इकाइयों में 350 SFM। लेकिन मशीन को कमांड RPM (चक्कर प्रति मिनट) में ही दिया जाता है। यह कैलकुलेटर उसी अनुशंसित सरफेस स्पीड और आपके कटर व्यास से स्पिंडल स्पीड निकालता है, और फिर फ्लूट की संख्या तथा चिप लोड से टेबल फीड रेट बता देता है। यह मीट्रिक (mm, m/min) और इंपीरियल (inch, SFM) दोनों में चलता है और पूरी तरह भौतिकी पर आधारित है — इसलिए दुनिया की किसी भी मशीन पर, किसी भी वर्कशॉप में यही गणित लागू होता है।
फ़ॉर्मूला समझिए
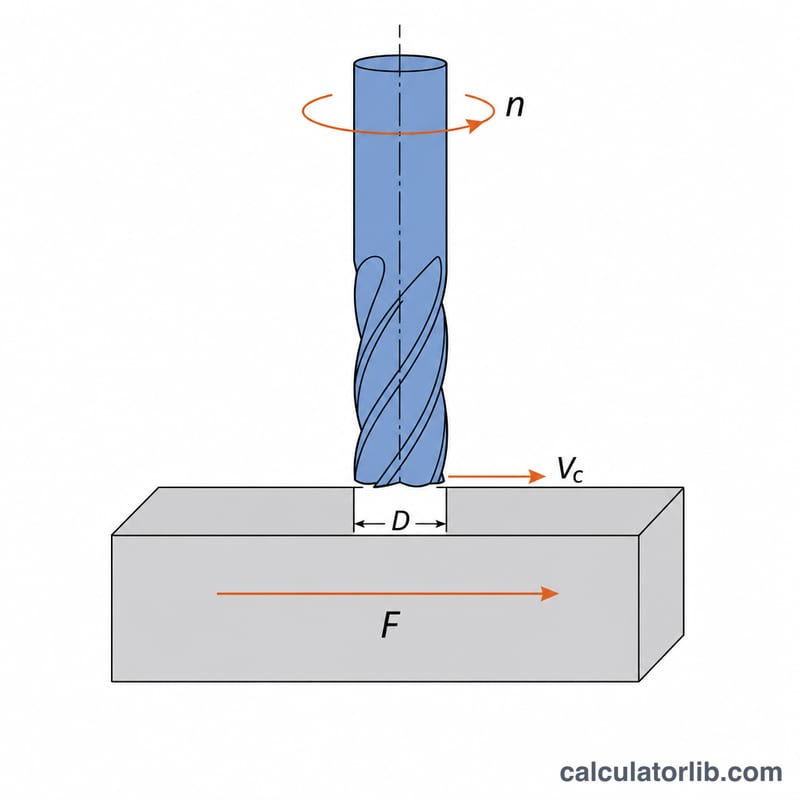
कटिंग एज हर एक चक्कर में परिधि जितनी दूरी \(\pi D\) तय करता है, इसलिए सरफेस स्पीड = परिधि × RPM। इसी को RPM के लिए हल करने पर मिलता है:
$$n = \frac{1000 \times v_c}{\pi \times D}$$यहाँ \(n\) = स्पिंडल स्पीड (RPM), \(v_c\) = कटिंग स्पीड (m/min), \(D\) = कटर व्यास (mm), और 1000 का गुणक मीटर को मिलीमीटर में बदलने के लिए है। इंपीरियल इकाइयों में यही स्थिरांक 12 हो जाता है (एक फुट में 12 इंच): \(n = 12\,\text{SFM} / (\pi D_{in})\)। इसके बाद फीड रेट चिप लोड \(f_z\) और फ्लूट संख्या \(z\) से निकलता है:
$$v_f = n \times z \times f_z$$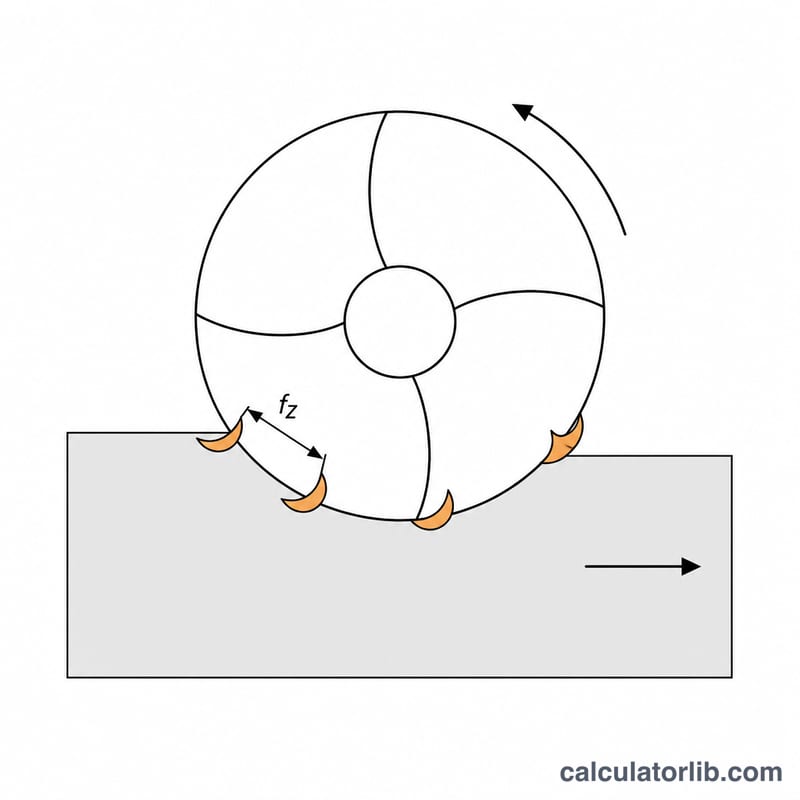
हल किया हुआ उदाहरण
मान लीजिए 12 mm का चार-फ्लूट कार्बाइड एंड मिल है, जिसकी रेटिंग 120 m/min है और आप 0.05 mm प्रति टूथ चला रहे हैं:
$$n = \frac{1000 \times 120}{\pi \times 12} = \frac{120000}{37.699} = 3183\ \text{RPM}$$$$v_f = 3183 \times 4 \times 0.05 = 636.6\ \text{mm/min}$$अगर आपकी मशीन की अधिकतम स्पिंडल स्पीड इससे कम है, तो कैलकुलेटर स्पिंडल को उसी सीमा पर रोक देता है और बताता है कि असल में आपको कितनी सरफेस स्पीड मिल रही है — और यही सरफेस स्पीड टूल लाइफ़ और सरफेस फ़िनिश तय करती है।
सामग्री और उपकरण द्वारा कटिंग स्पीड और चिप लोड संदर्भ
यह कैलकुलेटर आपसे दो संख्याएँ चाहता है: कटिंग स्पीड \(V_c\) (कटर की परिधि की सतह गति) और दांत प्रति फीड \(f_z\) (चिप लोड)। नीचे दी गई तालिका सूखे से बाढ़ की स्थितियों में ठोस एंड मिल्स के लिए रूढ़िवादी, सामान्य-उद्देश्य वाले प्रारंभिक बिंदु देती है। ये किसी राष्ट्रीय मानक से नहीं लिए गए हैं — कार्बाइड ग्रेड समूहों को ISO 513 अक्षर प्रणाली का उपयोग करके वर्णित किया गया है (N गैर-लोहपूर्ण के लिए, P स्टील के लिए, M स्टेनलेस के लिए, K कास्ट आयरन के लिए, S ताप-प्रतिरोधी मिश्र धातु के लिए) विशुद्ध रूप से एक नामकरण परंपरा के रूप में। हमेशा आपके पास जो विशिष्ट उपकरण है उसकी डेटा शीट से तुलना करें; एक आधुनिक उच्च-प्रदर्शन एंड मिल इन गतियों के दो से तीन गुना पर चल सकता है, और एक घिसा हुआ या लंबी पहुंच वाला उपकरण काफी कम।
| कार्य वस्तु सामग्री | HSS / HSS-Co | बिना कोट किया गया कार्बाइड | कोटेड कार्बाइड (TiAlN, AlCrN…) |
|---|---|---|---|
| एल्यूमिनियम मिश्र धातु (6061, 7075) | 70–150 मीटर/मिनट (230–490 SFM) | 200–500 मीटर/मिनट (660–1640 SFM) | 300–800 मीटर/मिनट (980–2620 SFM) |
| हल्के / कम कार्बन स्टील (1018, S235) | 20–35 मीटर/मिनट (65–115 SFM) | 60–120 मीटर/मिनट (200–390 SFM) | 120–200 मीटर/मिनट (390–660 SFM) |
| मिश्र धातु और उपकरण स्टील (4140, ~30 HRC) | 12–20 मीटर/मिनट (40–65 SFM) | 40–80 मीटर/मिनट (130–260 SFM) | 80–150 मीटर/मिनट (260–490 SFM) |
| स्टेनलेस स्टील 304 / 316 | 12–20 मीटर/मिनट (40–65 SFM) | 40–70 मीटर/मिनट (130–230 SFM) | 70–120 मीटर/मिनट (230–390 SFM) |
| ग्रे कास्ट आयरन | 18–30 मीटर/मिनट (60–100 SFM) | 50–100 मीटर/मिनट (165–330 SFM) | 100–180 मीटर/मिनट (330–590 SFM) |
| पीतल / कांस्य | 45–90 मीटर/मिनट (150–300 SFM) | 120–250 मीटर/मिनट (390–820 SFM) | 150–300 मीटर/मिनट (490–980 SFM) |
| टाइटेनियम Ti-6Al-4V | 8–12 मीटर/मिनट (26–40 SFM) | 20–40 मीटर/मिनट (65–130 SFM) | 30–60 मीटर/मिनट (100–200 SFM) |
| प्लास्टिक (एसिटल, ABS, नायलॉन, PC) | 100–250 मीटर/मिनट (330–820 SFM) | 200–600 मीटर/मिनट (660–1970 SFM) | कोटिंग शायद ही कभी आवश्यक है; पॉलिशड बिना कोट किया गया पसंदीदा है |
| कार्य वस्तु सामग्री | HSS | कार्बाइड (कोटेड या बिना कोट किया गया) |
|---|---|---|
| एल्यूमिनियम मिश्र धातु | 0.05–0.10 मिमी/दांत (0.002–0.004 इंच) | 0.08–0.15 मिमी/दांत (0.003–0.006 इंच) |
| हल्के / कम कार्बन स्टील | 0.03–0.06 मिमी/दांत (0.001–0.0025 इंच) | 0.05–0.10 मिमी/दांत (0.002–0.004 इंच) |
| मिश्र धातु और उपकरण स्टील | 0.025–0.05 मिमी/दांत (0.001–0.002 इंच) | 0.04–0.08 मिमी/दांत (0.0015–0.003 इंच) |
| स्टेनलेस 304 / 316 | 0.025–0.05 मिमी/दांत (0.001–0.002 इंच) | 0.04–0.08 मिमी/दांत (0.0015–0.003 इंच) |
| ग्रे कास्ट आयरन | 0.04–0.08 मिमी/दांत (0.0015–0.003 इंच) | 0.06–0.12 मिमी/दांत (0.0025–0.005 इंच) |
| पीतल / कांस्य | 0.05–0.10 मिमी/दांत (0.002–0.004 इंच) | 0.08–0.15 मिमी/दांत (0.003–0.006 इंच) |
| टाइटेनियम Ti-6Al-4V | 0.02–0.04 मिमी/दांत (0.0008–0.0015 इंच) | 0.04–0.08 मिमी/दांत (0.0015–0.003 इंच) |
| प्लास्टिक | 0.05–0.12 मिमी/दांत (0.002–0.005 इंच) | 0.08–0.20 मिमी/दांत (0.003–0.008 इंच) |
इन श्रेणियों का उपयोग कैसे करें
- चिप लोड कटर व्यास के साथ बढ़ता है। ऊपर दी गई \(f_z\) तालिका 10–12 मिमी कटर के लिए लिखी गई है। एक मोटे अनुमान के रूप में, एक 2–3 मिमी कटर उन मानों का लगभग एक तिहाई लेता है (अक्सर 0.01–0.03 मिमी/दांत), एक 6 मिमी कटर लगभग आधा से दो तिहाई, और एक 20 मिमी या बड़ा कटर उनका 1.5–2 गुना। एक छोटे एंड मिल को बड़े-कटर चिप लोड पर खिलाया गया केवल टूट जाता है।
- गति श्रेणी के निम्न छोर से शुरू करें लंबी-पहुंच वाले उपकरणों, गहरी जेब, कमजोर फिक्सिंग, कम-शक्ति या बेल्ट-चालित स्पिंडल, और मैनुअल मशीनों के लिए; कठोर सेटअप, छोटे उपकरण और विश्वसनीय शीतलक या वायु विस्फोट के साथ ही उच्च छोर की ओर बढ़ें।
- गति उपकरणों को मारती है, फीड चिप्स बनाता है। यदि उपकरण जलता है या तेजी से पहनता है, तो पहले \(V_c\) को कम करें। यदि चिप्स धूल जैसी हैं और उपकरण काटने के बजाय रगड़ रहा है, तो \(f_z\) बढ़ाएं।
- कट की गहराई RPM सूत्र में नहीं है लेकिन सीमित करती है कि ऊपर की श्रेणियां क्या जीवित रहेंगी। पूर्ण-स्लॉट कट (रेडियल एनगेजमेंट \(a_e = D\)) को आमतौर पर हल्के साइड-मिलिंग पास के बजाय \(f_z\) को 30–50% तक कम करने की आवश्यकता होती है।
- एल्यूमिनियम और प्लास्टिक को चिप निकासी की आवश्यकता होती है, केवल गति नहीं। चिप्स को साफ करने के लिए 2–3 फ्लूट का उपयोग करें; उच्च फीड पर नरम सामग्री में 4+ फ्लूट फ्लूट को पैक करेंगे और चिप्स को कटर में वेल्ड करेंगे।
ये सामान्य मशीनिंग दिशानिर्देश हैं, किसी विशेष उपकरण, मशीन या सुरक्षा कोड के लिए विनिर्देश नहीं। काटने से पहले अपने उपकरण निर्माता के डेटा और अपनी मशीन की शक्ति और कठोरता सीमा के विरुद्ध सत्यापित करें।
मुख्य शर्तें और चर
- कटिंग स्पीड, \(V_c\) (मीटर/मिनट; SFM = सतह फीट प्रति मिनट)
- वह गति जिस पर कटिंग एज कार्य वस्तु से होकर जाता है — कटर की बाहरी परिधि पर एक बिंदु की गति। यह सामग्री-संचालित संख्या है: इसे कार्य वस्तु/उपकरण-सामग्री जोड़ी और शीतलक द्वारा सेट किया जाता है, मशीन द्वारा नहीं। मेट्रिक में \(V_c = \pi D n / 1000\)।
- स्पिंडल गति, \(n\) (RPM, क्रांति/मिनट)
- स्पिंडल कितनी तेजी से घूमता है। यह एक आउटपुट है, \(V_c\) और \(D\) से व्युत्पन्न, और मशीन द्वारा सीमित है: यह कैलकुलेटर \(n = \min(1000 V_c / \pi D,\ n_{\max})\) लागू करता है, इसलिए 6000 RPM नी मिल पर एक छोटा कटर मशीन सीमा लौटाता है न कि एक असंभव 20000 RPM।
- कटर व्यास, \(D\) (मिमी; इंच)
- उपकरण के कटिंग भाग का नाममात्र बाहरी व्यास — शैंक नहीं। एक इंडेक्सेबल फेस मिल के लिए यह इंसर्ट कटिंग-सर्कल व्यास है, जो आमतौर पर शरीर के व्यास से बड़ा होता है।
- प्रभावी कटिंग व्यास, \(D_{\mathrm{eff}}\) (मिमी; इंच)
- वह व्यास जो वास्तव में कट में जुड़ा हुआ है जब पूर्ण नाममात्र व्यास कार्य को छू नहीं रहा है। उथली अक्षीय गहराई \(a_p\) पर बॉल-नोज कटर के लिए महत्वपूर्ण: \(a_p < D/2\) के लिए,
RPM सूत्र में \(D\) के बजाय \(D_{\mathrm{eff}}\) का उपयोग करने से बॉल नोज बहुत धीरे-धीरे चलता है — छोटी जुड़ी हुई त्रिज्या पर वास्तविक सतह गति ढह जाती है, और उपकरण काटने के बजाय रगड़ता है। 10 मिमी बॉल नोज पर \(a_p = 0.5\) मिमी पर, \(D_{\mathrm{eff}} = 2\sqrt{0.5 \times 9.5} = 4.36\) मिमी, नाममात्र का आधा से भी कम।
- फ्लूट / दांतों की संख्या, \(z\) (आयामहीन)
- कितने कटिंग एज प्रति क्रांति कार्य से गुजरते हैं। विशिष्ट: एल्यूमिनियम और प्लास्टिक के लिए 2–3 (चिप कक्ष), सामान्य स्टील के लिए 4, समाप्त करने और उच्च-फीड स्टील कार्य के लिए 5–8+। फ्लूट गिनती सीधे फीड दर को प्रभावित करती है और कटिंग गति को बिल्कुल नहीं।
- दांत प्रति फीड / चिप लोड, \(f_z\) (मिमी/दांत; इंच/दांत)
- प्रति क्रांति प्रत्येक व्यक्तिगत दांत जो सामग्री को हटाता है उसकी मोटाई — कि प्रत्येक एज कितनी कठिन कर रहा है इसका सच्चा माप। बहुत कम रगड़, गर्मी और तेजी से एज पहनने का कारण बनता है; बहुत अधिक चिपिंग या उपकरण टूटने का कारण बनता है।
- क्रांति प्रति फीड, \(f_n\) (मिमी/क्रांति; IPR)
- तालिका एक स्पिंडल क्रांति में कितनी दूर आगे बढ़ती है: \(f_n = z \cdot f_z\)। एक ही कार्य पर विभिन्न फ्लूट गिनती वाले उपकरणों की तुलना के लिए उपयोगी।
- तालिका फीड दर, \(v_f\) (मिमी/मिनट; IPM)
- G-कोड में F शब्द के रूप में प्रोग्राम की गई रैखिक गति। यह इस कैलकुलेटर का दूसरा आउटपुट है: \(v_f = n \cdot z \cdot f_z\)। क्योंकि यह \(n\) पर निर्भर करता है, किसी भी RPM कैप को फीड की गणना से पहले लागू किया जाना चाहिए, अन्यथा चिप लोड इरादे से बहुत अधिक होगा।
- कट की रेडियल गहराई, \(a_e\) — जिसे "स्टेपओवर" या WOC भी कहा जाता है (मिमी; इंच)
- कटर सामग्री में कितनी दूर पार्श्व रूप से जुड़ा हुआ है, फीड दिशा के लंबवत मापा जाता है। \(a_e = D\) एक पूर्ण स्लॉट है; \(a_e = 0.05D\) एक हल्का समाप्त या ट्रोकोइडल पास है।
- कट की अक्षीय गहराई, \(a_p\) — जिसे DOC भी कहा जाता है (मिमी; इंच)
- कटर अपनी धुरी के साथ कितनी गहराई से जुड़ा हुआ है, उपकरण धुरी के समानांतर मापा जाता है। साथ में \(a_e\) और \(a_p\) सामग्री हटाने की दर सेट करते हैं: \(\mathrm{MRR} = a_e \cdot a_p \cdot v_f\), और इसलिए स्पिंडल शक्ति और कटिंग बल।
- चिप पतला (रेडियल)
- जब रेडियल एनगेजमेंट व्यास के आधे से कम है (\(a_e < D/2\)), तो प्रत्येक दांत के संपर्क का चाप छोटा होता है और यह जो अधिकतम चिप काटता है वह प्रोग्राम किए गए \(f_z\) से पतली होती है:
हल्के रेडियल पास पर इच्छित चिप मोटाई को बहाल करने के लिए, प्रोग्राम किए गए दांत प्रति फीड को व्युत्क्रम कारक से बढ़ाया जाता है:
$$f_{z,\text{prog}} = f_z \cdot \frac{D}{2\sqrt{a_e (D - a_e)} }$$उदाहरण: \(a_e = 1.2\) मिमी पर एक 12 मिमी कटर (10% स्टेपओवर) \(12 / (2\sqrt{1.2 \times 10.8}) = 12/7.2 = 1.67\) का एक कारक देता है, इसलिए 0.05 मिमी/दांत को लगभग 0.083 मिमी/दांत के रूप में प्रोग्राम किया जाएगा। चिप पतला करने को नजरअंदाज करना यह है कि हल्के-स्टेपओवर पास अक्सर भारी लोगों की तुलना में तेजी से उपकरण पहनते हैं — एज रगड़ता है और चिप बनाने के बजाय गर्मी उत्पन्न करता है।
- चढ़ाई बनाम पारंपरिक मिलिंग
- चढ़ाई मिलिंग (कटर रोटेशन और संपर्क बिंदु पर एक ही दिशा में फीड) प्रत्येक चिप को मोटी शुरुआत और पतली अंत देता है; यह कठोर, बैकलैश-मुक्त मशीनों पर बेहतर समाप्त और उपकरण जीवन देता है। पारंपरिक मिलिंग ढीले लीडस्क्रू के साथ मशीनों पर सुरक्षित है। न तो RPM गणना को बदलता है, लेकिन चढ़ाई मिलिंग आमतौर पर \(f_z\) श्रेणियों के ऊपरी छोर को सहन करती है।
अक्सर पूछे जाने वाले सवाल
कौन-सा व्यास डालूँ? प्रभावी कटिंग व्यास (effective diameter)। सादे एंड मिल में यह नॉमिनल व्यास ही होता है; लेकिन बॉल नोज़ कटर से हल्की डेप्थ पर काटते समय उस डेप्थ पर प्रभावी व्यास कम होता है, इसलिए RPM ज़्यादा रखना पड़ता है।
मेरा RPM इतना ज़्यादा क्यों आ रहा है? छोटे कटर स्वभाव से ही बहुत ऊँची स्पिंडल स्पीड माँगते हैं। 100 m/min पर 3 mm के टूल को 10,000 RPM से भी ऊपर चाहिए; अगर मशीन वहाँ तक नहीं पहुँचती तो फीड प्रति टूथ उसी अनुपात में घटाइए और यह मान कर चलिए कि चिप साफ़ बनने के बजाय टूल रगड़ (rubbing) करेगा।
क्या चिप लोड डालना ज़रूरी है? नहीं। अगर आपको सिर्फ़ स्पिंडल स्पीड और सरफेस स्पीड चाहिए तो इसे शून्य रहने दीजिए — फीड वाली पंक्तियाँ बस शून्य दिखाएँगी।